
Những lưu ý khi sử dụng sơn tĩnh điện là cẩm nang kỹ thuật thực chiến giúp các xưởng sản xuất cơ khí gia tăng 40% hiệu suất bám dính màng sơn, tiết kiệm 25% chi phí nguyên vật liệu và loại bỏ hoàn toàn các khuyết tật bề mặt kim loại. Khám phá ngay quy chuẩn vận hành chuẩn hóa cùng các giải pháp dây chuyền và thiết bị công nghệ chính hãng từ đội ngũ kỹ sư tại Công Nghệ Sơn Tĩnh Điện Gia Phú.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Kiểm Soát Độ Dày Chuẩn Xác
Giải pháp phun sơn bột cầm tay công nghệ Đức cao cấp, dòng nạp tĩnh điện vi sai 100kV cực mạnh, phủ đều các góc cạnh chi tiết kim loại và tiết kiệm 20% lượng bột tiêu hao.
Mục lục nội dung
- Tổng quan về sơn tĩnh điện và nguyên lý hoạt động cốt lõi
- Tại sao việc tuân thủ các lưu ý khi sử dụng sơn tĩnh điện lại mang tính quyết định?
- Phân tích chi tiết các lưu ý kỹ thuật sống còn khi sử dụng sơn tĩnh điện
- Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
- Quy trình vận hành thi công sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
- Các sự cố màng sơn thường gặp và giải pháp xử lý từ chuyên gia Gia Phú
- Câu hỏi thường gặp về những lưu ý khi sử dụng sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Tổng quan về sơn tĩnh điện và nguyên lý hoạt động cốt lõi
Công nghệ sơn tĩnh điện (Powder Coating) là phương pháp phủ bề mặt tiên tiến ứng dụng lực hút tĩnh điện giữa các hạt bột sơn polyme khô tích điện cao áp và phôi kim loại dẫn điện được nối đất an toàn. Khác biệt hoàn toàn với sơn nước hay sơn dầu truyền thống, sơn tĩnh điện không sử dụng dung môi pha loãng (VOCs), thân thiện với môi trường, không mùi độc hại và cho phép thu hồi bột thừa tuần hoàn lên đến 98%.
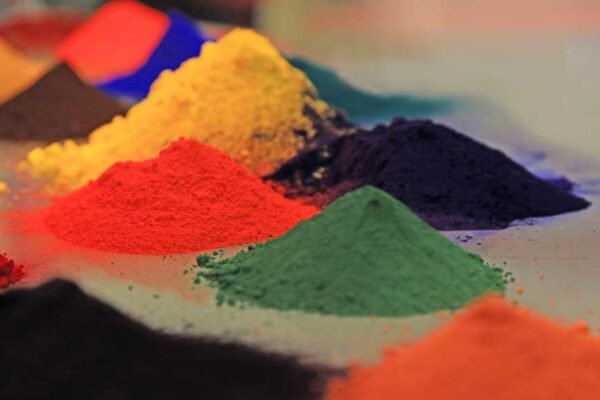
Nguyên lý hoạt động cốt lõi của công nghệ sơn khô dựa trên định luật cảm ứng trường điện từ Coulomb và chu trình đóng rắn nhiệt polymer:
- Nguyên lý tích điện ion hóa cao tần: Hạt bột sơn khô tơi xốp được luồng khí nén đẩy qua nòng súng phun, tiếp xúc với kim phát ion vonfram mang điện áp cao từ 30kV đến 100kV, nạp điện tích âm (-) hoặc dương (+).
- Lực hút trường tĩnh điện định hướng: Phôi kim loại treo trên băng tải xích được nối mass đất an toàn mang điện tích trái dấu (điện trở tiếp địa dưới 2 Ohm), tạo lực hút kéo hạt bột bao phủ đều mọi góc cạnh, mối hàn và khe hẹp.
- Thu hồi tuần hoàn bột dư thừa: Lượng bột thừa bay lơ lửng trong buồng phun kín được hệ thống quạt hút ly tâm gom qua màng lọc cartridge, thu hồi tới 98% để sàng lọc và tái sử dụng tuần hoàn.
- Cơ chế lưu hóa polymer nóng chảy: Phôi sau khi bám bột được đưa vào lò sấy duy trì nhiệt độ 180°C – 200°C trong 10 – 15 phút, giúp các chuỗi hạt nhựa nóng chảy liên kết chéo (cross-linking) thành màng phủ chai cứng.
Tại sao việc tuân thủ các lưu ý khi sử dụng sơn tĩnh điện lại mang tính quyết định?
Việc làm chủ và tuân thủ chặt chẽ các lưu ý kỹ thuật là yếu tố then chốt giúp phân xưởng kiểm soát chất lượng màng sơn xuất xưởng, giảm thiểu 90% nguy cơ phế phẩm và tối ưu hóa ngân sách vận hành.
Theo kinh nghiệm hơn 10 năm chuyển giao công nghệ dây chuyền sơn của đội ngũ kỹ sư Gia Phú, việc bỏ qua các bước kiểm soát bề mặt và áp suất khí nén sẽ làm tăng gấp đôi chi phí tẩy sơn làm lại và làm giảm tuổi thọ sản phẩm ngoài trời.
Bảo đảm độ bám dính tuyệt đối và tuổi thọ chống ăn mòn trên 15 năm
Bề mặt phôi kim loại được tẩy sạch dầu mỡ và tạo màng photphat kẽm liên kết giúp lớp polymer bám sâu vào cốt thép, đạt điểm bám dính 5B tiêu chuẩn ASTM D3359.
Khả năng chống oxy hóa và chịu được thử nghiệm phun sương muối liên tục trên 1000 giờ giúp cửa nhôm, lan can thép và vỏ tủ điện bền bỉ ngoài trời mà không bị bong tróc hay rỉ sét chân kim.
Tiết kiệm chi phí vật tư và tối ưu hóa năng suất nhà xưởng
Điều chỉnh đúng áp suất khí nén 5 – 6 bar và điện áp súng phù hợp giúp nâng cao tỷ lệ bám dính lượt đầu (Transfer Efficiency) lên 75% – 80%.
Phối trộn bột thu hồi với bột mới theo tỷ lệ chuẩn 1:3 giúp tận dụng triệt để nguyên liệu, cắt giảm 20% – 25% chi phí bột sơn tiêu hao mỗi tháng.
Bảo vệ an toàn lao động và phòng chống cháy nổ buồng sơn
Kiểm soát tốt tiếp địa mass âm dưới 2 Ohm và tốc độ thông gió buồng phun giúp loại trừ hoàn toàn nguy cơ phóng tia lửa điện hồ quang kích nổ đám mây bụi sơn lơ lửng.
Người thợ không bị giật tê tay khi bóp cò, an tâm làm việc và duy trì năng suất lao động bền bỉ trong suốt ca sản xuất.
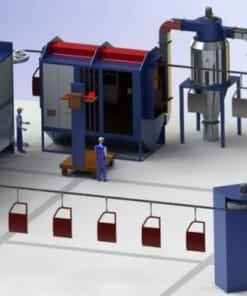
Tư Vấn & Nâng Cấp Hệ Thống Sơn Tĩnh Điện Trọn Gói
Gia Phú tư vấn chuyển giao giải pháp buồng phun thu hồi, lò sấy gia nhiệt hồng ngoại 1602 và cung cấp súng phun sơn đồng bộ chuẩn công nghiệp.
Phân tích chi tiết các lưu ý kỹ thuật sống còn khi sử dụng sơn tĩnh điện
Để đạt được sản phẩm hoàn mỹ không tì vết, kỹ thuật viên cần nắm vững 5 phân hệ lưu ý chuyên sâu trong chu trình gia công sơn tĩnh điện:
1. Lưu ý về chuẩn bị và tiền xử lý bề mặt phôi kim loại
Khâu làm sạch quyết định trực tiếp tới 70% độ bền của lớp màng sơn. Kim loại cần được nhúng rửa qua chuỗi bể hóa chất composite: tẩy sạch dầu mỡ cán thép, tẩy gỉ sét oxit bằng axit, rửa nước tràn và ngâm bể photphat kẽm hoặc cromat hóa (đối với nhôm).
Sau khi xử lý hóa chất, bắt buộc phải đưa phôi vào buồng hấp sấy khô nước ở dải nhiệt 110°C – 130°C trong 5 – 10 phút để đuổi sạch hơi ẩm đọng trong khe kẽ kim loại trước khi phun bột.
2. Lưu ý về lựa chọn hệ nhựa bột sơn theo môi trường sử dụng
Việc dùng sai chủng loại bột sơn tĩnh điện sẽ dẫn đến màng sơn bị lão hóa, phấn hóa nhanh chóng dưới tác động của tia tử ngoại:
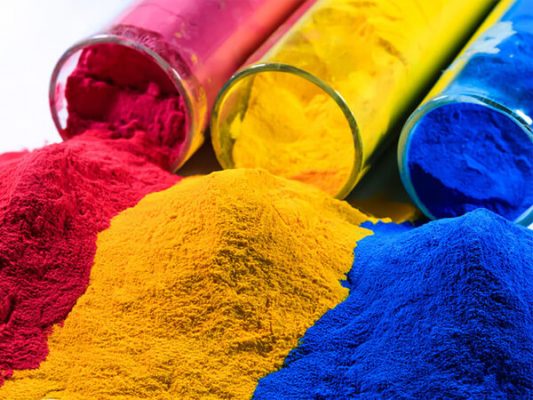
- Hệ nhựa Epoxy: Độ cứng cơ học và khả năng kháng hóa chất cực cao, nhưng kém bền dưới ánh nắng mặt trời; chỉ sử dụng cho chi tiết máy móc trong nhà, vỏ tủ điện nội thất và phụ tùng gầm xe.
- Hệ nhựa Polyester (TGIC/Primid): Kháng tia cực tím UV và chống chịu thời tiết ngoài trời xuất sắc; lựa chọn hàng đầu cho khung cửa nhôm kính, lan can, hàng rào và thiết bị sân vườn.
- Hệ nhựa lai Hybrid (Epoxy – Polyester): Cân bằng giữa độ bóng mịn thẩm mỹ và chi phí kinh tế, ứng dụng phổ biến cho thiết bị gia dụng và đồ nội thất văn phòng.
- Hệ nhựa Fluoropolymer (PVDF): Kháng hóa chất và chịu được thời tiết khắc nghiệt trên 20 năm, chuyên dụng cho mặt dựng tòa nhà chọc trời và công trình ven biển.
3. Lưu ý về thông số vận hành thiết bị súng phun sơn tĩnh điện
Trang bị súng phun sơn tĩnh điện chính hãng đòi hỏi sự chuẩn xác trong cài đặt thông số:
- Điện áp cao áp nòng súng: Duy trì từ 60kV – 80kV khi phun mặt phẳng rộng; chủ động hạ xuống 35kV – 45kV khi xử lý chi tiết nhiều góc cạnh khuất để triệt tiêu hiệu ứng lồng Faraday.
- Khoảng cách thao tác phun: Giữ đầu súng phun vuông góc với phôi ở khoảng cách ổn định từ 15cm đến 20cm; đưa súng quá sát (< 10cm) dễ gây phóng điện hồ quang làm rỗ màng sơn.
- Áp suất khí nén cấp súng: Duy trì ổn định từ 5.0 đến 6.0 bar; khí nén bắt buộc phải đi qua máy sấy khí làm lạnh để lọc sạch 100% hơi nước và bụi dầu máy bôi trơn.
4. Lưu ý về nhiệt độ và thời gian lưu hóa trong lò sấy
Quá trình sấy quyết định phản ứng liên kết chéo của polyme. Thông số sấy tiêu chuẩn công nghiệp là 180°C – 200°C duy trì liên tục từ 10 đến 15 phút tính từ khi bề mặt phôi kim loại đạt đủ ngưỡng nhiệt quy định.
Nhiệt độ lò không đồng đều hoặc sấy non nhiệt sẽ làm màng sơn bị giòn, dễ bong tróc; ngược lại sấy quá nhiệt sẽ làm đổi màu hoặc ố vàng bề mặt sản phẩm.
5. Lưu ý về bảo quản bột sơn và an toàn vận hành
Bột sơn tĩnh điện có tính hút ẩm cao, bắt buộc phải bảo quản trong kho khô mát có nhiệt độ dưới 33°C và độ ẩm tương đối không khí dưới 60%, đặt trên pallet cách sàn tối thiểu 10cm.
Khu vực xưởng sơn phải duy trì quạt hút thông gió liên tục, cấm lửa tuyệt đối trong bán kính 10 mét và thợ sơn phải trang bị đầy đủ mặt nạ lọc bụi chuyên dụng P100.
| Hạng mục kiểm soát | Thông số kỹ thuật tiêu chuẩn | Tác động đến chất lượng màng sơn |
|---|---|---|
| Tiền xử lý phôi kim loại | Bể tẩy dầu, tẩy gỉ, định hình, photphat kẽm | Tạo chân bám vi mô, ngăn ngừa 100% hiện tượng bong tróc từng mảng |
| Nhiệt độ sấy khô nước | 110°C – 130°C trong 5 – 10 phút | Đuổi sạch hơi nước trong khe phôi, triệt tiêu lỗi rỗ chân kim (pinholes) |
| Áp suất khí nén súng | 5.0 – 6.0 bar (Khí khô điểm sương < 3°C) | Cấp bột tơi xốp đều đặn, không bị giật tia hay vón cục bột |
| Khoảng cách phun súng | 15cm – 20cm (Góc phun 90 độ) | Kiểm soát độ dày màng sơn đồng đều chuẩn 60 – 80 micromet |
| Nhiệt độ lưu hóa lò sấy | 180°C – 200°C trong 10 – 15 phút | Nóng chảy và đóng rắn hoàn toàn polymer, màng sơn bóng mịn chai cứng |
| Điện trở tiếp địa mass đất | Dưới 2 Ohm (Tiêu chuẩn NFPA 33) | Khử dòng tĩnh điện dư thừa, triệt tiêu tia lửa điện hồ quang an toàn PCCC |
Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
Để đảm bảo quá trình thi công sơn tĩnh điện diễn ra chuẩn xác và loại trừ rủi ro kỹ thuật, Gia Phú cung ứng đầy đủ các dòng thiết bị đồng bộ tiêu chuẩn quốc tế:
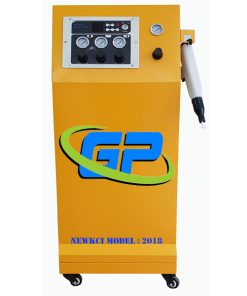
Súng Sơn Tĩnh Điện NEWKCI Model-2018 (Hàn Quốc)
Thiết bị phun sơn cao áp công nghệ Hàn Quốc thế hệ mới, linh hoạt hiệu chỉnh điện áp, phủ sâu các khe góc hẹp và tiết kiệm bột sơn tối đa.
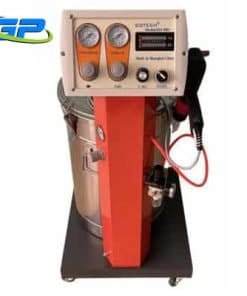
Súng Sơn Tĩnh Điện DOTECH Model: D-890 (Hàn Quốc)
Kết cấu cơ khí mạnh mẽ dành riêng cho các phân xưởng gia công công suất lớn, vận hành bền bỉ 24/7 và linh kiện thay thế thông dụng dễ bảo trì.

Bếp Gas Hồng Ngoại 1602 Lò Sấy Sơn
Bộ đầu đốt gốm chịu nhiệt hồng ngoại chất lượng cao, đốt sạch kiệt khí gas, tỏa nhiệt đều khắp buồng sấy và tiết kiệm 25% nhiên liệu tiêu thụ.
Quy trình vận hành thi công sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
Áp dụng quy trình chuẩn hóa thao tác vận hành (SOP) 5 bước nghiêm ngặt giúp doanh nghiệp đạt được chất lượng màng sơn hoàn hảo và bảo vệ thiết bị lâu dài:
- Bước 1: Tiền xử lý bề mặt phôi kim loại: Ngâm rửa phôi qua chuỗi bể hóa chất composite gồm bể tẩy dầu kiềm, bể tẩy gỉ axit HCl/H2SO4, bể rửa nước sạch tràn và bể photphat hóa kẽm; sau đó hấp sấy khô nước ở nhiệt độ 110°C – 130°C trong 5 – 10 phút.
- Bước 2: Chuẩn bị hạt bột sơn và sục khí tầng sôi: Lựa chọn hạt sơn tĩnh điện chất lượng cao, sàng lọc qua máy rây rung mắt lưới 100 mesh; đổ bột vào 2/3 thùng chứa inox và mở van khí đáy để bột sục sôi bồng bềnh xốp mịn.
- Bước 3: Hiệu chỉnh súng phun và kiểm tra tiếp địa: Kiểm tra cọc tiếp địa mass âm của móc treo phôi đảm bảo điện trở đo được dưới 2 Ohm; cài đặt điện thế súng 60kV – 80kV và điều chỉnh áp suất khí nén cấp súng ở mức 5 – 6 bar.
- Bước 4: Thao tác phun phủ theo đúng kỹ thuật: Giữ đầu súng vuông góc với phôi ở khoảng cách 15cm – 20cm, di chuyển tay đều đặn với dải quét đè mí 30% – 50% để tạo lớp màng bột phủ đồng nhất đạt độ dày tiêu chuẩn 60 – 80 micromet.
- Bước 5: Sấy lưu hóa và nghiệm thu đóng gói: Đưa chi tiết vào lò sấy duy trì nhiệt độ 180°C – 200°C trong vòng 10 – 15 phút bằng giàn bếp gas hồng ngoại 1602; để nguội tự nhiên, kiểm tra độ bóng mịn bằng máy so màu quang phổ và đóng gói màng xốp PE chống xước.
Khách hàng có thể tìm mua thiết bị đồng bộ đạt chuẩn kiểm định tại chuyên trang sơn tĩnh điện Gia Phú để xây dựng phân xưởng hiện đại nhất.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Bộ lọc cartridge giấy/nhựa chất lượng cao giữ lại 99% bụi bột sơn lơ lửng, kéo dài tuổi thọ quạt hút và phục vụ đắc lực cho công tác bảo trì buồng sơn.
Các sự cố màng sơn thường gặp và giải pháp xử lý từ chuyên gia Gia Phú
Kiểm soát quy trình gia công đòi hỏi người thợ phải nhận diện sớm các lỗi cơ học để xử lý kịp thời:
- Màng sơn bị bong tróc từng mảng lớn: Do bề mặt kim loại tẩy rửa dầu mỡ chưa sạch hoặc màng photphat kẽm bị xốp giòn do ngâm bể hóa chất quá lâu. Cách xử lý: Kiểm tra lại nồng độ điểm bể tẩy dầu kiềm và bể axit; rửa sạch nước tràn trước khi sang buồng sấy.
- Màng sơn dày mỏng không đều, loang lổ: Do áp suất khí nén cấp súng bị dao động hoặc thợ đưa súng giật cục không đều nhịp. Cách xử lý: Cân chỉnh van điều áp khí nén ở mức 5 – 6 bar và kiểm tra thay thế lõi chèn bơm Venturi nếu bị mòn khuyết.
- Rỗ lỗ kim (Pinholes) hoặc bọt khí li ti: Do phôi sau khi rửa hóa chất chưa được sấy khô kiệt nước, hoặc khí nén cấp súng bị lẫn hơi ẩm và dầu bôi trơn. Cách xử lý: Nâng nhiệt độ lò sấy khô nước lên 120°C và kiểm tra cốc lọc xả nước tự động của máy sấy khí.
- Màng sơn bị ố vàng, lệch màu sau khi sấy: Do nhiệt độ buồng sấy vượt quá 200°C hoặc thời gian lưu nhiệt quá lâu so với tiêu chuẩn hãng bột. Cách xử lý: Đo kiểm tra đường cong nhiệt độ thực tế bằng máy ghi nhiệt và căn chỉnh lại rơ-le nhiệt giàn bếp gas hồng ngoại 1602.
Câu hỏi thường gặp về những lưu ý khi sử dụng sơn tĩnh điện (FAQs)
- Độ dày màng sơn tĩnh điện tiêu chuẩn là bao nhiêu để không bị nứt vỡ hay chảy sệ?
Độ dày màng sơn tiêu chuẩn công nghiệp (DFT) đạt chất lượng tối ưu nhất nằm trong dải từ 60 đến 80 micromet; màng sơn dưới 50 micromet dễ bị bong rỉ, trên 110 micromet dễ bị chảy võng.
- Nhiệt độ và thời gian sấy lưu hóa bột sơn tĩnh điện chuẩn xác là bao nhiêu?
Thông số sấy chuẩn phổ biến là 180°C – 200°C duy trì liên tục trong thời gian 10 đến 15 phút tính từ khi bề mặt phôi kim loại đạt đủ ngưỡng nhiệt quy định.
- Tại sao bột sơn tĩnh điện không bám dính vào bề mặt chi tiết kim loại?
Nguyên nhân phổ biến nhất là móc treo phôi bị bám sơn dày làm mất tiếp địa mass âm (điện trở > 2 Ohm), hoặc do cụm biến áp cao áp Cascade của súng bị yếu nguồn.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tư vấn kỹ thuật chuyên sâu, chuyển giao giải pháp dây chuyền và nhận bảng báo giá thiết bị súng phun sơn chính hãng ưu đãi nhất, quý khách vui lòng liên hệ Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.