
Hiện tượng sơn tĩnh điện bị chảy và võng xuống là một trong những sự cố kỹ thuật phổ biến nhất, làm suy giảm trực tiếp chất lượng bề mặt và độ bền chống ăn mòn của sản phẩm kim loại. Để khắc phục triệt để tình trạng này và tiết kiệm chi phí vật tư, hãy cùng Công Nghệ Sơn Tĩnh Điện Gia Phú phân tích nguyên nhân cốt lõi và áp dụng quy trình chuẩn kỹ thuật SOP ngay tại phân xưởng.
Mục lục nội dung
- Hiện tượng sơn tĩnh điện bị chảy và võng xuống là gì? Tổng quan lỗi bề mặt
- Tại sao việc xử lý lỗi sơn tĩnh điện bị võng lại quan trọng trong sản xuất?
- Phân tích chi tiết nguyên nhân gây ra hiện tượng sơn võng xuống, chảy
- Quy trình xử lý hiện tượng sơn võng xuống, chảy chuẩn kỹ thuật (SOP)
- Các sự cố thường gặp khác khi phun sơn và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về lỗi sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Tối Ưu Lượng Bột Phun
Giải pháp phun sơn cầm tay đỉnh cao từ Đức, kiểm soát điện áp và lưu lượng bột cực kỳ chính xác, ngăn chặn hoàn toàn hiện tượng sơn phun quá dày gây chảy, võng bề mặt.
Hiện tượng sơn tĩnh điện bị chảy và võng xuống là gì? Tổng quan lỗi bề mặt
Hiện tượng sơn võng xuống hoặc chảy (Sagging/Running) là một lỗi kỹ thuật thường gặp trong quá trình sơn tĩnh điện, biểu hiện bằng việc bề mặt màng sơn xuất hiện các vệt bột chảy xệ xuống tạo thành gợn sóng hoặc giọt đọng ở các mép dưới của sản phẩm. Lỗi này khiến lớp sơn mất đi sự đồng đều, làm giảm giá trị thẩm mỹ và tạo ra các điểm yếu cấu trúc trên bề mặt.
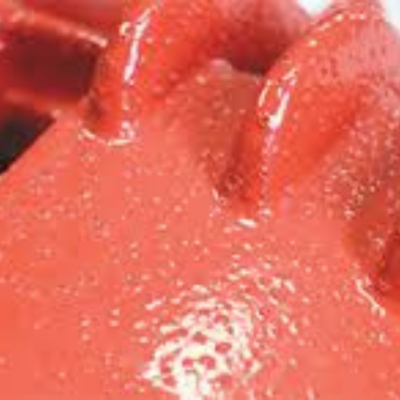
Trong vật lý sơn tĩnh điện, hiện tượng này xảy ra khi trọng lượng của lớp bột sơn tích tụ tại một điểm vượt quá lực căng bề mặt và độ bám dính tĩnh điện trước khi hoặc trong khi nung chảy. Nếu không được phát hiện và xử lý kịp thời, tình trạng võng có thể dẫn đến bong tróc (peeling) hoặc rạn nứt màng sơn, làm mất hoàn toàn khả năng cách ly và bảo vệ lõi kim loại khỏi quá trình oxy hóa ngoài môi trường.
Tại sao việc xử lý lỗi sơn tĩnh điện bị võng lại quan trọng trong sản xuất công nghiệp?
Trong quy trình sản xuất cơ khí chính xác hoặc gia công hàng loạt, chất lượng bề mặt quyết định trực tiếp đến uy tín thương hiệu và tuổi thọ sản phẩm. Lớp sơn bị chảy võng không chỉ gây mất thẩm mỹ mà còn là tác nhân chính gây ra rỉ sét tại các khu vực tập trung sơn quá dày hoặc quá mỏng do chảy xệ. Việc xử lý nhanh chóng giúp doanh nghiệp tiết kiệm chi phí tái chế phế phẩm, rút ngắn thời gian giao hàng và duy trì độ tin cậy tuyệt đối với đối tác, khách hàng.
Phân tích chi tiết nguyên nhân gây ra hiện tượng sơn võng xuống, chảy
Để khắc phục tận gốc, các kỹ sư cần xác định chính xác nguyên nhân dẫn đến lỗi chảy sơn. Dưới đây là bảng phân tích kỹ thuật chuyên sâu về các nguyên nhân cốt lõi:
| Nguyên nhân cốt lõi | Thông số kỹ thuật / Vấn đề | Tác động thực tế lên bề mặt |
|---|---|---|
| Lớp sơn quá dày (Over-spraying) | Độ dày màng sơn vượt quá 120 micron. | Trọng lượng bột lớn khiến sơn chảy xệ theo chiều trọng lực, tạo nếp nhăn hoặc giọt đọng ở mép. |
| Áp lực phun & Khoảng cách sai | Áp lực khí nén quá yếu, súng phun để quá gần (<15cm). | Bột sơn tập trung dày đặc tại một điểm cố định, không tạo được góc xòe đồng đều. |
| Bề mặt kim loại xử lý kém | Phôi vẫn còn bám dầu mỡ hoặc nước ẩm. | Triệt tiêu lực bám tĩnh điện, khiến bột sơn trượt dài hoặc không bám chắc vào lõi kim loại. |
| Lò sấy gia nhiệt không đạt chuẩn | Nhiệt độ gia nhiệt <180°C hoặc tăng nhiệt quá đột ngột. | Bột nhựa polymer chảy lỏng nhưng chưa kịp liên kết chéo đóng rắn, dẫn đến chảy võng. |
Bảo hành 12 tháng
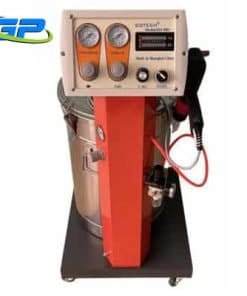
Súng Sơn Tĩnh Điện DOTECH Model D-890
Thiết bị lý tưởng giúp các thợ sơn kiểm soát tia phun dễ dàng, xòe bột sơn đồng nhất trên các mặt phẳng lớn, ngăn chặn tuyệt đối lỗi sơn dày không đồng đều gây chảy.
Quy trình xử lý hiện tượng sơn võng xuống, chảy chuẩn kỹ thuật (SOP)
Việc xử lý lỗi bề mặt yêu cầu thao tác cẩn trọng để không làm hỏng lớp bảo vệ nền. Kỹ thuật viên cần áp dụng SOP như sau tùy theo tình trạng của màng sơn:
Xử lý vết võng ngay sau khi phun (Khi bột chưa nung chảy)
- Bước 1: Ngưng phun sơn tức thì: Ngừng hệ thống súng phun tĩnh điện tại khu vực phát hiện lỗi bột bám quá dày.
- Bước 2: Xử lý vật lý: Sử dụng khí nén áp lực nhẹ để thổi bay lượng bột dư thừa tại khu vực bị vón, hoặc dùng khăn không xơ lau nhẹ.
- Bước 3: Tái thiết lập thông số: Điều chỉnh khoảng cách súng phun cách phôi từ 15cm – 25cm. Phun dặm lại một lớp màng mỏng, đều tay qua khu vực vừa làm sạch.
Xử lý vết võng sau khi sơn đã sấy khô và đóng rắn
- Bước 1: Xả nhám bề mặt: Đợi phôi kim loại nguội hoàn toàn. Sử dụng giấy nhám mịn (P400 – P600) để chà phá lớp sơn bị chảy xệ cho đến khi bề mặt phẳng lỳ đồng nhất với các vùng xung quanh.
- Bước 2: Vệ sinh hóa học: Sử dụng dung dịch tẩy dầu hoặc cồn công nghiệp isopropyl lau sạch hoàn toàn bụi sơn mịn bám trên bề mặt phôi.
- Bước 3: Phun sơn phục hồi: Cài đặt điện áp tủ điều khiển giảm xuống mức 50-60kV để xịt đè lên lớp sơn tĩnh điện cũ (do sơn cũ có tính cách điện). Tiến hành sấy lại sản phẩm ở nhiệt độ 180°C – 200°C trong vòng 15 phút.
Các sự cố thường gặp khác khi phun sơn và cách khắc phục từ chuyên gia Gia Phú
Bên cạnh lỗi chảy xệ, trong hệ thống dây chuyền phun sơn tĩnh điện, thợ vận hành cũng thường phải đối mặt với một số sự cố điển hình như:
- Lớp sơn không đều màu, loang lổ: Nguyên nhân do áp lực khí nén không ổn định hoặc súng phun bị tắc nòng. Cần vệ sinh sạch sẽ bơm bột (Injector), kiểm tra đồng hồ điều áp khí và giữ tay lia súng đều nhịp.
- Sơn bị rỗ kim (Pinholing) hoặc nổi bong bóng: Nguyên nhân chính do phôi bị ẩm, bám hóa chất chưa khô, hoặc khí nén lẫn nước. Khắc phục bằng cách thổi khô phôi hoàn toàn, kiểm tra bộ lọc tách nước của máy nén khí.
- Sơn bong tróc (Peeling) sau khi sấy: Xảy ra khi khâu tiền xử lý (Pre-treatment) kém, màng phốt phát không hình thành. Bắt buộc phải đưa phôi vào bể tẩy rửa hóa chất lại từ đầu.
Câu hỏi thường gặp về lỗi sơn tĩnh điện (FAQs)
- Nhiệt độ lò sấy thấp có gây chảy sơn không?
Có. Nếu lò sấy không đạt ngưỡng 180°C – 200°C, các hạt nhựa không đủ nhiệt để xảy ra phản ứng liên kết chéo (cross-linking), dẫn đến tình trạng sơn chỉ nóng chảy mà không đông cứng, từ đó chảy xệ theo trọng lực.
- Làm sao để kiểm tra lớp sơn đã đạt yêu cầu sau khi khắc phục?
Kỹ thuật viên KCS có thể dùng máy đo bề dày màng sơn (đạt chuẩn 60-80 micron) và sử dụng phương pháp cắt lưới chéo dán băng dính (Cross-cut test) để kiểm tra độ bám dính của lớp màng sau khi sơn lại.
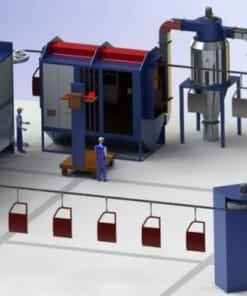
Nâng Cấp Dây Chuyền Sơn Tĩnh Điện Tự Động Toàn Diện
Ứng dụng robot phun tự động giúp loại bỏ 100% lỗi màng sơn võng, chảy do thao tác thủ công, đảm bảo màng sơn đồng đều và tối ưu hiệu suất công nghiệp.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Việc kiểm soát chặt chẽ thông số kỹ thuật là chìa khóa để tạo ra những mẻ sơn tĩnh điện có độ hoàn thiện xuất sắc. Để hạn chế rủi ro lỗi kỹ thuật phát sinh từ thiết bị cũ, doanh nghiệp nên đầu tư các dòng máy phun sơn và dây chuyền lò sấy đạt chuẩn công nghiệp thế hệ mới.
CÔNG TY TNHH SƠN TĨNH ĐIỆN GIA PHÚ tự hào cung cấp các giải pháp thiết bị công nghiệp đồng bộ, chính hãng 100%, đi kèm dịch vụ tư vấn kỹ thuật chuyên sâu và chuyển giao công nghệ tận tình. Quý khách hàng cần tư vấn xử lý lỗi bề mặt hoặc nhận báo giá lắp đặt thiết bị nâng cấp phân xưởng, vui lòng liên hệ ngay với Gia Phú qua Hotline: 0912.655.558 / 0976.655.558 hoặc trực tiếp tới trụ sở tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết và khắc phục lỗi trực tiếp cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.