
Vết xước nhám trong sơn tĩnh điện là một trong những lỗi phổ biến làm giảm độ thẩm mỹ và khả năng chống ăn mòn của sản phẩm kim loại. Khám phá ngay quy trình xử lý chuyên sâu, kỹ thuật chà nhám chuẩn xác cùng các biện pháp ngăn ngừa hiệu quả từ các chuyên gia kỹ thuật tại Công Nghệ Sơn Tĩnh Điện Gia Phú.
Mục lục nội dung
- Vết xước nhám trong sơn tĩnh điện là gì? Tổng quan nguyên nhân cốt lõi
- Tại sao việc xử lý vết xước nhám lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết quy trình và kỹ thuật xử lý vết xước nhám chuẩn SOP
- Các biện pháp kiểm soát môi trường và ngăn ngừa lỗi phát sinh
- Các lỗi phát sinh liên quan và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về cách xử lý vết xước nhám trong sơn tĩnh điện (FAQs)
- Tối ưu hóa chất lượng bề mặt cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Chính hãng 100%
Súng Sơn Tĩnh Điện DOTECH Model: D-890 Hàn Quốc
Thiết bị phun sơn cao cấp giúp kiểm soát lưu lượng và lực tĩnh điện hoàn hảo, hạn chế tối đa hiện tượng nhám bề mặt và lỗi phun không đều cho nhà xưởng.
Vết xước nhám trong sơn tĩnh điện là gì? Tổng quan nguyên nhân cốt lõi
Trong quá trình sơn tĩnh điện, việc xuất hiện vết xước nhám là lỗi phổ biến, ảnh hưởng nghiêm trọng đến chất lượng bề mặt và tính thẩm mỹ của sản phẩm. Những vết xước này khiến lớp sơn không đều, giảm khả năng chống ăn mòn và làm mất đi vẻ đẹp hoàn mỹ của vật liệu kim loại.
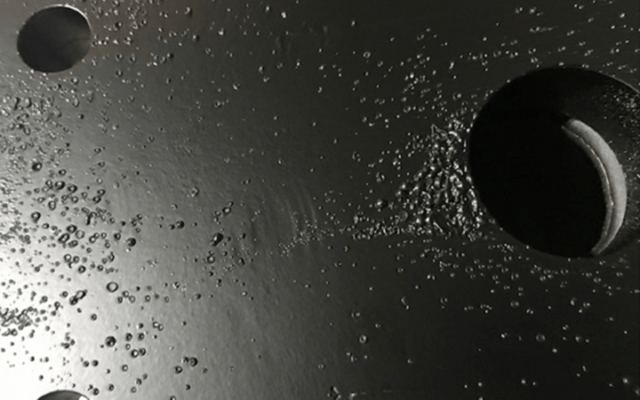
Có nhiều nguyên nhân dẫn đến tình trạng vết xước, nhám trên bề mặt màng phủ:
- Chuẩn bị bề mặt không đúng quy trình: Bụi bẩn, dầu mỡ hoặc gỉ sét sót lại trên phôi kim loại không được làm sạch hoàn toàn trước khi sơn.
- Hạt bụi hoặc tạp chất trong buồng phun sơn: Buồng phun không được vệ sinh định kỳ dẫn đến bụi tích tụ bay bám vào lớp sơn bột chưa sấy.
- Nhiệt độ và thời gian sấy không phù hợp: Lò sấy không đạt nhiệt độ tiêu chuẩn (180°C – 200°C) khiến lớp bột sơn không được nung chín đều, gây ra khuyết điểm bề mặt.
- Kỹ thuật phun sơn sai: Lực phun từ súng không đồng đều hoặc khoảng cách di chuyển súng không đúng tiêu chuẩn kỹ thuật.
Tại sao việc xử lý vết xước nhám lại quan trọng trong sản xuất công nghiệp?
Việc phát hiện và xử lý kịp thời các vết xước nhám mang lại lợi ích kinh tế trực tiếp cho các doanh nghiệp gia công cơ khí.
Tăng tính thẩm mỹ và đảm bảo tiêu chuẩn KCS khắt khe
Khách hàng hiện đại yêu cầu rất cao về ngoại quan sản phẩm. Một bề mặt sơn mịn màng, bóng đều không có vết nhám là minh chứng cho năng lực sản xuất chuyên nghiệp. Xử lý triệt để lỗi giúp doanh nghiệp vượt qua các bài kiểm tra KCS (Kiểm tra chất lượng sản phẩm) trước khi xuất xưởng.
Bảo vệ độ bền cấu trúc kim loại và tối ưu chi phí
Vết xước sâu hoặc bề mặt nhám hở lỗ kim là điểm yếu để hơi ẩm và hóa chất xâm nhập gây rỉ sét từ bên trong. Xử lý đúng kỹ thuật giúp khôi phục hoàn toàn lớp màng bảo vệ, ngăn chặn tình trạng phải loại bỏ hoặc sơn lại toàn bộ lô hàng, từ đó tối ưu hóa chi phí sản xuất.
Phân tích chi tiết quy trình và kỹ thuật xử lý vết xước nhám chuẩn SOP
Để khắc phục hiệu quả, kỹ thuật viên cần tuân thủ quy trình kiểm tra và xử lý theo từng dạng tổn thương bề mặt.
Bước 1: Kiểm tra và đánh giá tình trạng bề mặt sau phun
- Dùng ánh sáng chuyên dụng: Chiếu đèn chuyên dụng từ nhiều góc độ khác nhau để dễ dàng phát hiện các vết nhám sần hoặc xước nhỏ.
- Kiểm tra bằng xúc giác: Chạm nhẹ tay sạch vào bề mặt để cảm nhận độ nhám và xác định ranh giới khu vực bị lỗi.
- Đánh dấu lỗi: Dùng bút chuyên dụng đánh dấu các vị trí bị xước để tiến hành xử lý tập trung.
Bước 2: Phương pháp xử lý theo từng loại vết xước
- Đối với vết xước nhỏ và nhẹ:
- Sử dụng giấy nhám mịn (P800 – P1000) để mài nhẹ nhàng vùng bị xước.
- Lau sạch bề mặt bằng vải không xơ thấm còn isopropyl để loại bỏ toàn bộ mạt bụi mài.
- Tiến hành sơn phủ lại một lớp mỏng để đảm bảo độ đồng đều màu sắc.
- Đối với vết xước sâu:
- Chà nhám kỹ hơn với giấy nhám P400 – P600 để mài phẳng hoàn toàn đáy vết xước.
- Dùng dung dịch tẩy dầu mỡ hoặc nước sạch chuyên dụng để vệ sinh sạch sẽ bề mặt sau chà nhám.
- Phun một lớp sơn lót (primer) chuyên dụng để tạo độ bám dính tốt nhất cho lớp sơn phủ tiếp theo.
- Phun lại lớp sơn tĩnh điện hoàn thiện và đưa vào lò sấy ở nhiệt độ tiêu chuẩn.
- Đối với bề mặt nhám do bụi hoặc tạp chất bám vào:
- Sử dụng máy nén khí thổi sạch các hạt bụi rời trên bề mặt.
- Dùng giấy nhám siêu mịn (P1200) xả nhẹ để làm phẳng các hạt bụi bị chín chìm trong màng sơn.
- Phủ lại lớp sơn mỏng để đạt độ bóng mịn như ý.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chống Bám Bụi
Bộ lọc chuyên dụng giúp ngăn chặn triệt để tình trạng phát tán bụi bẩn ngược lại buồng phun, giữ cho môi trường sơn luôn sạch sẽ, hạn chế tối đa lỗi nhám bề mặt.
Các biện pháp kiểm soát môi trường và ngăn ngừa lỗi phát sinh
Phòng bệnh hơn chữa bệnh, để triệt tiêu hoàn toàn tỷ lệ sản phẩm bị vết xước nhám, các xưởng sản xuất cần thực hiện nghiêm ngặt các biện pháp phòng ngừa sau:
Kiểm soát nghiêm ngặt môi trường buồng phun sơn
- Vệ sinh định kỳ buồng phun: Thực hiện làm sạch toàn bộ vách và sàn buồng phun sau mỗi ca làm việc để ngăn chặn bụi bẩn tích tụ.
- Sử dụng bộ lọc khí nén chất lượng cao: Đảm bảo hệ thống khí cấp cho súng phun và rũ bụi không mang theo hơi nước hoặc tạp chất dầu thừa.
- Duy trì độ ẩm và nhiệt độ ổn định: Giúp các hạt bột sơn tích điện bám đều trên bề mặt, giảm thiểu hiện tượng tĩnh điện bất ổn gây nhám.
Chuẩn bị bề mặt phôi kim loại đúng tiêu chuẩn kỹ thuật
- Tẩy rửa triệt để: Loại bỏ hoàn toàn gỉ sét, dầu mỡ bằng hệ thống bể nhúng hóa chất chuyên dụng.
- Xử lý bề mặt Phosphat hóa: Tạo lớp màng chuyển hóa hóa học giúp bảo vệ kim loại nền và tăng cường lực bám dính tuyệt đối cho lớp sơn phủ.
- Làm khô tuyệt đối: Đảm bảo phôi sau khi qua lò sấy nước phải hoàn toàn khô ráo và không dính hạt bụi nào trước khi bước vào buồng phun.
Các lỗi phát sinh liên quan và cách khắc phục từ chuyên gia Gia Phú
Bên cạnh lỗi xước nhám, trong quá trình gia công, thợ sơn thường gặp một số khuyết điểm khác. Dưới đây là bảng tổng hợp nguyên nhân và giải pháp khắc phục:
- Bề mặt sơn bị rỗ lấm chấm: Do hơi nước hoặc tạp chất dầu mỡ còn sót lại trong lỗ mọt của kim loại chưa được làm sạch. Khắc phục: Sử dụng máy nén khí kiểm tra hệ thống tách nước, tiến hành xả nhám sạch và phun sơn lại từ đầu.
- Sơn bị phồng rộp, bong tróc từng mảng: Do lực bám dính giữa màng sơn và bề mặt kim loại kém do bỏ qua khâu xử lý hóa chất. Khắc phục: Tẩy bỏ toàn bộ lớp sơn cũ, thực hiện lại quy trình xử lý bề mặt phốt phát và sơn lót kỹ càng.
- Lớp sơn không đều màu, loang lổ: Do thợ di chuyển súng không đều tay hoặc nhiệt độ trong lò sấy không ổn định. Khắc phục: Điều chỉnh khoảng cách và áp lực phun tiêu chuẩn, kiểm tra lại đầu đốt bếp gas hồng ngoại của lò sấy.
Câu hỏi thường gặp về cách xử lý vết xước nhám trong sơn tĩnh điện (FAQs)
- Có thể dặm vá sơn tĩnh điện tại chỗ mà không cần sấy lại nhiệt độ cao không?
Đối với các vết xước cực nhỏ, có thể dùng sơn dặm chuyên dụng cùng màu. Tuy nhiên, để đạt độ bền cơ học và độ bóng tương đương lớp sơn gốc, sản phẩm bắt buộc phải được xả nhám và đưa qua lò sấy nhiệt độ chuẩn để bột sơn liên kết chéo hoàn toàn.
- Giấy nhám độ mịn bao nhiêu là phù hợp nhất để xả vết xước sơn tĩnh điện?
Tùy thuộc vào độ sâu của vết xước. Với vết xước nhẹ, nên dùng giấy nhám P800 – P1000. Với vết xước sâu chạm tới lớp kim loại, cần dùng nhám thô hơn từ P400 – P600 để làm phẳng trước khi sơn lót lại.
- Làm thế nào để phân biệt lỗi nhám do bụi môi trường hay do nhiệt độ sấy?
Nếu bề mặt nhám kèm theo các hạt gồ lên do dị vật, đó là lỗi do bụi buồng phun. Nếu bề mặt nhám sần sùi toàn bộ giống vỏ quả cam hoặc rỗ nhỏ li ti đều khắp chi tiết, đó là lỗi do nhiệt độ lò sấy không đủ hoặc bột sơn bị ẩm.
Tối ưu hóa chất lượng bề mặt cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Xử lý vết xước nhám trong sơn tĩnh điện là bước quan trọng để đảm bảo chất lượng và thẩm mỹ của sản phẩm, đòi hỏi sự tỉ mỉ từ khâu kiểm tra, chà nhám đến phun lại sơn. Đồng thời, việc kiểm soát môi trường sản xuất và chuẩn bị bề mặt đúng cách là yếu tố quyết định để ngăn ngừa lỗi phát sinh. Bằng cách thực hiện đúng quy trình và kỹ thuật, bạn có thể đảm bảo sản phẩm đạt chuẩn chất lượng, tăng độ bền và tính cạnh tranh trên thị trường.
Để nhận tư vấn thiết kế dây chuyền sơn, mua súng phun chính hãng hoặc nhận chuyển giao công nghệ xử lý bề mặt tối ưu nhất, quý khách hàng vui lòng liên hệ ngay với Công Nghệ Sơn Tĩnh Điện Gia Phú qua Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng tại: Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.