
Lưu Ý Khi Sản Xuất Các Sản Phẩm Sơn Tĩnh Điện
“`
Sơn tĩnh điện là công nghệ phủ bề mặt giúp tạo lớp hoàn thiện bền, đồng đều và phù hợp với nhiều sản phẩm kim loại trong sản xuất công nghiệp. Để đạt chất lượng ổn định, doanh nghiệp cần kiểm soát đồng bộ từ nguyên liệu, xử lý bề mặt, phun bột, đóng rắn đến kiểm tra thành phẩm và an toàn vận hành.
Mục lục nội dung
- Sơn tĩnh điện là gì? Những yếu tố quyết định chất lượng sản phẩm
- Lựa chọn nguyên liệu và vật liệu đầu vào
- Chuẩn bị và xử lý bề mặt trước khi sơn
- Quy trình phun và đóng rắn sơn tĩnh điện
- Kiểm tra chất lượng sản phẩm sau sơn
- Tối ưu chi phí sản xuất và tiêu hao vật tư
- Đào tạo nhân viên và đảm bảo an toàn sản xuất
- Kiểm soát môi trường trong xưởng sơn
- Các lỗi thường gặp khi sản xuất sản phẩm sơn tĩnh điện
- Câu hỏi thường gặp về sản xuất sơn tĩnh điện
- Tối ưu dây chuyền sơn tĩnh điện cùng Gia Phú
Giải pháp phủ bề mặt công nghiệp
Lựa chọn màu và bột sơn tĩnh điện phù hợp
Loại bột, màu sắc, độ bóng và khả năng chịu môi trường cần được lựa chọn theo vật liệu nền và điều kiện sử dụng thực tế.
Sơn tĩnh điện là gì? Những yếu tố quyết định chất lượng sản phẩm
Sơn tĩnh điện là phương pháp phủ bột lên bề mặt vật liệu bằng lực hút tĩnh điện. Bột sơn được tích điện trong quá trình phun, sau đó bám lên sản phẩm kim loại đã được xử lý và nối đất phù hợp. Sản phẩm tiếp tục được gia nhiệt để bột nóng chảy, tạo màng và đóng rắn.
Công nghệ này được ứng dụng rộng rãi cho thép, nhôm và nhiều vật liệu kim loại khác. Chất lượng thành phẩm không phụ thuộc riêng vào súng phun. Toàn bộ quy trình từ vật liệu nền đến kiểm tra cuối cùng đều phải được kiểm soát.
Các yếu tố ảnh hưởng đến chất lượng lớp sơn
- Vật liệu nền: Loại kim loại, tình trạng bề mặt và kích thước sản phẩm ảnh hưởng đến quy trình sơn.
- Tiền xử lý: Bề mặt phải sạch và phù hợp với hệ sơn.
- Bột sơn: Cần lựa chọn theo màu sắc, độ bóng và môi trường sử dụng.
- Thiết bị phun: Điện áp, dòng điện, lượng bột và khí nén cần được điều chỉnh phù hợp.
- Tiếp địa: Sản phẩm phải có đường dẫn điện ổn định trong quá trình phun.
- Lò sấy: Nhiệt độ và thời gian đóng rắn phải phù hợp với loại bột.
- Kiểm tra: Thành phẩm cần được đánh giá theo tiêu chí kỹ thuật trước khi xuất xưởng.
Ba nhóm vật liệu bột sơn phổ biến
Ba nhóm bột sơn thường được sử dụng gồm polyester, epoxy và hybrid. Mỗi nhóm có đặc tính khác nhau nên cần lựa chọn theo ứng dụng thay vì chỉ dựa vào màu sắc hoặc giá thành.
- Polyester: Thường được lựa chọn cho nhiều ứng dụng yêu cầu khả năng chịu thời tiết.
- Epoxy: Có đặc tính phù hợp với nhiều ứng dụng công nghiệp và yêu cầu bảo vệ bề mặt.
- Hybrid: Là hệ kết hợp giữa epoxy và polyester, được sử dụng cho các yêu cầu ứng dụng cụ thể.
Thông số đóng rắn cần được xác định theo tài liệu kỹ thuật của từng loại bột. Không nên áp dụng một chế độ nhiệt cố định cho mọi sản phẩm.
Lựa chọn nguyên liệu và vật liệu đầu vào
Nguyên liệu đầu vào ảnh hưởng trực tiếp đến độ ổn định của sản phẩm sau sơn. Doanh nghiệp cần kiểm soát cả bột sơn và vật liệu nền trước khi đưa vào dây chuyền. Việc này giúp giảm lỗi phát sinh trong các công đoạn tiếp theo.
Lựa chọn bột sơn tĩnh điện
Bột sơn cần có nguồn gốc rõ ràng và thông số kỹ thuật phù hợp. Khi nhập bột, cần kiểm tra mã màu, loại nhựa, độ bóng, điều kiện bảo quản và hướng dẫn đóng rắn.
Đối với sản phẩm ngoài trời, cần ưu tiên hệ bột được thiết kế cho điều kiện ngoài trời. Khả năng chịu UV và thời tiết phải phù hợp với yêu cầu của công trình.
Kiểm soát vật liệu nền
Thép, nhôm và inox có đặc điểm bề mặt khác nhau. Vì vậy, không nên sử dụng cùng một quy trình tiền xử lý cho tất cả vật liệu.
- Kiểm tra dầu mỡ và chất bẩn trên sản phẩm.
- Kiểm tra tình trạng oxy hóa hoặc gỉ sét.
- Kiểm tra các khuyết tật cơ khí trên bề mặt.
- Kiểm tra khả năng treo và tiếp địa sản phẩm.
- Xác định yêu cầu ngoại quan trước khi sản xuất hàng loạt.
Bảo quản bột sơn
Bột sơn cần được bảo quản theo hướng dẫn của nhà sản xuất. Kho chứa phải hạn chế nhiệt độ cao, độ ẩm và các tác nhân có thể làm thay đổi đặc tính của bột.
Cần quản lý riêng từng mã màu và từng loại bột. Việc trộn nhầm vật liệu có thể gây sai màu hoặc ảnh hưởng đến đặc tính đóng rắn.
Chuẩn bị và xử lý bề mặt trước khi sơn
Xử lý bề mặt là công đoạn quan trọng quyết định độ bám dính và độ bền của lớp sơn. Bề mặt còn dầu, bụi hoặc tạp chất có thể gây bong tróc, rỗ hoặc không đồng đều sau khi đóng rắn.
Làm sạch dầu mỡ và bụi bẩn
Trước tiên, hãy loại bỏ dầu gia công, bụi và các chất bẩn trên bề mặt. Có thể sử dụng hóa chất tẩy rửa hoặc quy trình làm sạch phù hợp với vật liệu.
Không nên đưa sản phẩm chưa được làm sạch vào buồng phun. Dầu còn lại trên bề mặt có thể ảnh hưởng đến khả năng bám dính của bột.
Xử lý hóa chất bề mặt
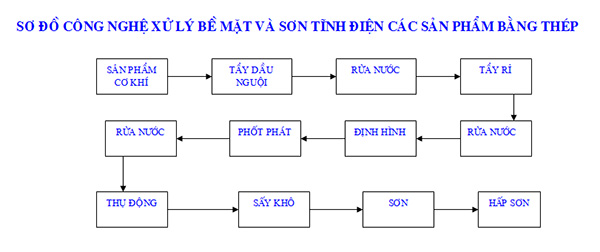
Quy trình tiền xử lý có thể bao gồm nhiều công đoạn tùy vật liệu và yêu cầu sản phẩm. Mục tiêu là làm sạch bề mặt và tạo điều kiện thuận lợi cho lớp phủ.
Với từng vật liệu, doanh nghiệp cần sử dụng hóa chất và quy trình được thiết kế tương thích. Không nên áp dụng một công thức xử lý chung cho thép, nhôm và inox.
Kiểm soát sau tiền xử lý
- Kiểm tra bề mặt sau khi làm sạch.
- Đảm bảo sản phẩm không còn dầu hoặc chất bẩn.
- Kiểm soát nước rửa và công đoạn làm khô.
- Không để sản phẩm tiếp xúc với nguồn bẩn sau khi xử lý.
- Đưa sản phẩm vào công đoạn phun theo quy trình đã thiết lập.
Quy trình phun và đóng rắn sơn tĩnh điện
Quy trình sơn tĩnh điện cần được thực hiện tuần tự để hạn chế lỗi và duy trì độ ổn định giữa các lô sản xuất. Các thông số phun và đóng rắn phải được điều chỉnh theo thiết bị, vật liệu và loại bột.
Bước 1: Chuẩn bị sản phẩm
- Kiểm tra: Kiểm tra bề mặt và tình trạng sản phẩm trước khi phun.
- Treo sản phẩm: Treo sản phẩm chắc chắn trên móc hoặc hệ thống gá.
- Kiểm tra tiếp địa: Đảm bảo sản phẩm có đường dẫn điện phù hợp.
Bước 2: Chuẩn bị súng phun
- Kiểm tra: Kiểm tra súng, dây khí, dây bột và bộ điều khiển.
- Cài đặt: Thiết lập thông số phun theo loại bột và sản phẩm.
- Điều chỉnh: Cân bằng lượng bột và khí vận chuyển.
- Kiểm tra: Phun thử trên sản phẩm mẫu trước khi chạy hàng loạt.
Doanh nghiệp có thể sử dụng súng phun tĩnh điện DOTECH Model D-890 hoặc thiết bị phù hợp với quy mô dây chuyền và yêu cầu sản xuất.
Bước 3: Phun bột sơn
- Giữ khoảng cách: Duy trì khoảng cách phun ổn định theo hướng dẫn thiết bị.
- Di chuyển súng: Di chuyển đều tay và kiểm soát tốc độ phun.
- Phủ góc cạnh: Chú ý các vị trí góc, cạnh và vùng khó tiếp cận.
- Kiểm tra: Quan sát độ phủ trước khi đưa sản phẩm vào lò.
Bước 4: Đóng rắn trong lò sấy
Sau khi phun, sản phẩm được đưa vào lò để lớp bột nóng chảy và đóng rắn. Khoảng nhiệt độ 180°C – 200°C thường xuất hiện trong nhiều quy trình sơn bột, nhưng không phải là thông số áp dụng cố định cho mọi loại sơn.
Thời gian 15 – 20 phút cũng cần được hiểu theo điều kiện đóng rắn cụ thể. Nhiều tài liệu kỹ thuật quy định nhiệt độ và thời gian dựa trên nhiệt độ thực tế của vật thể, không chỉ nhiệt độ không khí trong lò.
- Cài đặt: Thiết lập nhiệt độ theo tài liệu kỹ thuật của bột.
- Kiểm tra: Kiểm tra độ đồng đều nhiệt trong lò.
- Đưa sản phẩm: Đảm bảo tải lò phù hợp với công suất thiết kế.
- Theo dõi: Theo dõi chu trình nhiệt trong suốt quá trình.
- Làm nguội: Đưa sản phẩm ra khỏi lò và để nguội trước khi đóng gói.
Bảng kiểm soát các công đoạn chính
| Công đoạn | Thông số cần kiểm soát | Mục tiêu |
|---|---|---|
| Vật liệu đầu vào | Loại vật liệu, bề mặt, kích thước | Ổn định chất lượng sản phẩm nền |
| Tiền xử lý | Độ sạch, hóa chất, thời gian xử lý | Tạo bề mặt phù hợp để phủ |
| Phun bột | Điện áp, dòng điện, khí, lượng bột | Tạo lớp phủ đồng đều |
| Tiếp địa | Đường dẫn điện của sản phẩm | Hỗ trợ quá trình bám bột |
| Đóng rắn | Nhiệt độ và thời gian thực tế | Đảm bảo lớp sơn đạt trạng thái đóng rắn |
| Kiểm tra | Ngoại quan và chỉ tiêu kỹ thuật | Đảm bảo sản phẩm đạt yêu cầu trước xuất xưởng |
Kiểm tra chất lượng sản phẩm sau sơn
Kiểm tra thành phẩm giúp phát hiện sớm các lỗi về ngoại quan và tính năng của lớp phủ. Doanh nghiệp nên xây dựng tiêu chí nghiệm thu rõ ràng thay vì chỉ đánh giá bằng mắt.
Kiểm tra ngoại quan
- Kiểm tra màu sắc theo mẫu chuẩn.
- Kiểm tra độ bóng của bề mặt.
- Kiểm tra độ đồng đều của lớp sơn.
- Kiểm tra hiện tượng rỗ, sần hoặc loang màu.
- Kiểm tra các khu vực góc cạnh và vị trí khó phun.
Kiểm tra độ dày lớp phủ
Độ dày lớp sơn cần được kiểm soát theo yêu cầu kỹ thuật của sản phẩm. Lớp quá mỏng có thể không đạt yêu cầu bảo vệ. Lớp quá dày có thể ảnh hưởng đến ngoại quan và tiêu hao vật tư.
Kiểm tra độ bám dính
Độ bám dính có thể được kiểm tra bằng phương pháp phù hợp với tiêu chuẩn nghiệm thu của doanh nghiệp hoặc khách hàng. Nếu độ bám thấp, cần kiểm tra lại tiền xử lý và quá trình đóng rắn.
Kiểm tra khả năng chống ăn mòn và cơ lý
Tùy mục đích sử dụng, sản phẩm có thể cần kiểm tra chống ăn mòn, chống trầy xước, độ cứng hoặc khả năng chịu tác động cơ học. Phương pháp thử cần được lựa chọn theo yêu cầu kỹ thuật cụ thể.
Tối ưu chi phí sản xuất và tiêu hao vật tư
Chi phí sơn tĩnh điện không chỉ nằm ở giá bột. Doanh nghiệp cần tính tổng chi phí nguyên liệu, điện, khí nén, nhiên liệu, nhân công, bảo trì và tỷ lệ sản phẩm phải xử lý lại.
Kiểm soát lượng bột sơn tiêu hao
Lượng bột sử dụng phụ thuộc vào diện tích bề mặt, độ dày yêu cầu, hiệu suất phun và khả năng thu hồi. Không nên sử dụng một tỷ lệ tiêu hao cố định cho mọi dây chuyền.
Buồng phun và hệ thống thu hồi phù hợp có thể giúp giảm lượng bột thất thoát. Bột thu hồi chỉ nên tái sử dụng khi hệ thống và loại bột cho phép.
Tối ưu điện, khí nén và nhiên liệu
- Kiểm tra rò rỉ trong hệ thống khí nén.
- Vệ sinh thiết bị phun định kỳ.
- Kiểm tra khả năng cách nhiệt của lò.
- Hạn chế thời gian lò hoạt động không tải.
- Điều chỉnh dây chuyền theo sản lượng thực tế.
Giảm tỷ lệ sản phẩm phải sơn lại
Sản phẩm lỗi tạo thêm chi phí bột, nhân công, điện và thời gian. Vì vậy, kiểm soát lỗi ngay tại từng công đoạn thường hiệu quả hơn xử lý toàn bộ lỗi ở cuối dây chuyền.
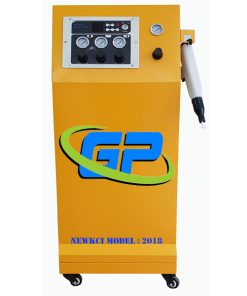
Súng Sơn Tĩnh Điện NEWKCI Model-2018
Thiết bị phun bột phù hợp cho nhiều sản phẩm kim loại. Việc lựa chọn súng cần căn cứ sản lượng, loại sản phẩm và yêu cầu lớp phủ.
Đào tạo nhân viên và đảm bảo an toàn sản xuất
Nhân sự vận hành ảnh hưởng trực tiếp đến chất lượng và an toàn của dây chuyền. Người lao động cần được đào tạo về thiết bị, quy trình phun, xử lý hóa chất, lò sấy và các yêu cầu an toàn liên quan.
Đào tạo vận hành thiết bị
- Hướng dẫn sử dụng súng phun và bộ điều khiển.
- Hướng dẫn điều chỉnh lượng bột và khí.
- Hướng dẫn kiểm tra tiếp địa.
- Hướng dẫn vệ sinh thiết bị.
- Hướng dẫn xử lý các lỗi cơ bản.
An toàn khi sử dụng hóa chất
Nhân viên phải được hướng dẫn về hóa chất tiền xử lý, cách sử dụng thiết bị bảo hộ và quy trình xử lý chất thải. Khu vực hóa chất cần có nhận diện rõ ràng và biện pháp kiểm soát phù hợp.
An toàn đối với khu vực phun bột
Bụi bột sơn cần được kiểm soát bằng hệ thống hút và thu hồi phù hợp. Khu vực phun phải được duy trì sạch sẽ. Thiết bị điện và hệ thống tiếp địa phải được kiểm tra định kỳ.
An toàn khi vận hành lò sấy
- Kiểm tra hệ thống gia nhiệt trước khi khởi động.
- Kiểm tra nhiệt độ và bộ điều khiển.
- Không để vật liệu không phù hợp gần khu vực nhiệt.
- Trang bị phương tiện phòng cháy chữa cháy theo yêu cầu.
- Thực hiện bảo trì định kỳ hệ thống lò.
Kiểm soát môi trường trong xưởng sơn
Sản xuất sơn tĩnh điện cần kiểm soát đồng thời bụi bột, hóa chất tiền xử lý, nước thải và khí phát sinh từ công đoạn gia nhiệt. Hệ thống xử lý phải được thiết kế phù hợp với quy mô và quy trình thực tế.
Thu gom và xử lý bột sơn dư
Bột dư cần được thu gom bằng hệ thống phù hợp. Việc thu hồi giúp hạn chế phát tán bụi và có thể giảm hao phí vật tư khi quy trình cho phép tái sử dụng.
Quản lý hóa chất và nước thải
Hóa chất tiền xử lý và nước thải phải được thu gom, lưu trữ và xử lý theo quy định áp dụng cho cơ sở sản xuất. Không nên xả trực tiếp hóa chất hoặc nước thải chưa được xử lý.
Giảm phát sinh chất thải
- Tối ưu lượng bột sử dụng.
- Kiểm soát hệ thống thu hồi.
- Giảm sản phẩm phải sơn lại.
- Bảo trì thiết bị để hạn chế rò rỉ và phát tán.
- Phân loại chất thải theo từng nhóm.
Các lỗi thường gặp khi sản xuất sản phẩm sơn tĩnh điện
Lỗi lớp phủ thường xuất hiện khi một hoặc nhiều công đoạn không được kiểm soát ổn định. Cần xác định nguyên nhân trước khi thay đổi thông số phun hoặc nhiệt độ lò.
Lớp sơn bị rỗ hoặc xuất hiện bọt
- Nguyên nhân: Bề mặt còn dầu, ẩm hoặc chất bẩn.
- Kiểm tra: Xem lại công đoạn tẩy dầu, rửa và sấy.
- Khắc phục: Chuẩn hóa lại quy trình tiền xử lý.
Màu sắc không đồng đều
- Nguyên nhân: Sai mã bột, khác lô bột hoặc độ dày lớp phủ thay đổi.
- Kiểm tra: Kiểm tra mã màu và thông số phun.
- Khắc phục: Chuẩn hóa vật tư và điều kiện phun.
Sơn bong hoặc độ bám dính thấp
- Nguyên nhân: Xử lý bề mặt chưa đạt hoặc đóng rắn chưa hoàn chỉnh.
- Kiểm tra: Kiểm tra tiền xử lý và nhiệt độ thực tế của sản phẩm.
- Khắc phục: Điều chỉnh quy trình theo tài liệu kỹ thuật của hệ sơn.
Lớp sơn quá dày hoặc quá mỏng
- Nguyên nhân: Lượng bột, tốc độ phun hoặc thao tác súng chưa ổn định.
- Khắc phục: Chuẩn hóa khoảng cách, tốc độ và thông số phun.
Bột bám kém trên sản phẩm
- Nguyên nhân: Tiếp địa không tốt hoặc thông số điện chưa phù hợp.
- Kiểm tra: Kiểm tra móc treo, đường dẫn điện và thiết bị phun.
- Khắc phục: Vệ sinh móc treo và kiểm tra lại hệ thống tiếp địa.
Câu hỏi thường gặp về sản xuất sơn tĩnh điện
Nhiệt độ sấy sơn tĩnh điện thường là bao nhiêu?
Nhiều quy trình sử dụng khoảng 160°C – 200°C. Tuy nhiên, nhiệt độ và thời gian đóng rắn phải căn cứ tài liệu kỹ thuật của từng loại bột và nhiệt độ thực tế của sản phẩm.
Có thể sơn tĩnh điện cho những vật liệu nào?
Công nghệ này được sử dụng phổ biến cho nhiều sản phẩm kim loại như thép, nhôm và một số vật liệu phù hợp khác. Quy trình tiền xử lý cần được lựa chọn theo từng vật liệu.
Vì sao cần xử lý bề mặt trước khi sơn?
Xử lý bề mặt giúp loại bỏ dầu, bụi và tạp chất, đồng thời tạo điều kiện phù hợp cho lớp phủ. Đây là một trong những yếu tố quan trọng ảnh hưởng đến độ bám dính và độ bền.
Sơn tĩnh điện có tiết kiệm bột hơn sơn thông thường không?
Hiệu quả vật tư phụ thuộc vào thiết bị, kỹ thuật phun, sản phẩm và hệ thống thu hồi. Bột dư có thể được thu hồi trong các hệ thống phù hợp, nhưng hiệu quả thực tế cần được đo trên từng dây chuyền.
Làm thế nào để giảm sản phẩm sơn bị lỗi?
Hãy kiểm soát vật liệu đầu vào, tiền xử lý, tiếp địa, thông số phun và đóng rắn. Đồng thời, nên ghi nhận dữ liệu từng lô để xác định nguyên nhân khi lỗi phát sinh.
Tối ưu dây chuyền sơn tĩnh điện cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để sản xuất sản phẩm sơn tĩnh điện ổn định, doanh nghiệp cần đồng bộ thiết bị và quy trình. Công Nghệ Sơn Tĩnh Điện Gia Phú cung cấp giải pháp thiết bị và tư vấn kỹ thuật cho các nhu cầu sản xuất sơn tĩnh điện.
Giải pháp có thể bao gồm súng phun, buồng phun, hệ thống thu hồi, filter, lò sấy và các thiết bị liên quan. Cấu hình cần được xác định theo kích thước sản phẩm, sản lượng, vật liệu và mặt bằng nhà xưởng.
Doanh nghiệp có thể trao đổi trực tiếp với Gia Phú qua Hotline 0912.655.558 / 0976.655.558 để được tư vấn về thiết bị, quy trình và phương án dây chuyền phù hợp.
Tham khảo thêm giải pháp thiết bị súng phun sơn tĩnh điện để lựa chọn cấu hình phù hợp với yêu cầu sản xuất.
Lưu ý: Thông số vận hành như nhiệt độ, thời gian đóng rắn, điện áp phun và lượng bột cần được xác định theo loại bột, vật liệu, thiết bị và yêu cầu kỹ thuật cụ thể. Không nên áp dụng một thông số cố định cho mọi dây chuyền.
“`