
Hiện tượng rộp sơn khi dùng súng phun sơn tĩnh điện là sự cố kỹ thuật phổ biến làm suy giảm 40% độ bền bám dính và phá hủy tính thẩm mỹ của màng sơn kim loại. Nắm vững phương pháp chẩn đoán nguyên nhân và giải pháp khắc phục triệt để cùng đội ngũ kỹ sư chuyên môn cao tại Công Nghệ Sơn Tĩnh Điện Gia Phú.
Mục lục nội dung
- Hiện tượng rộp sơn khi dùng súng phun sơn tĩnh điện là gì? Tổng quan và nguyên lý cốt lõi
- Tại sao việc kiểm soát hiện tượng rộp sơn lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết cấu tạo thiết bị và thông số kỹ thuật ảnh hưởng đến lỗi rộp sơn
- Top thiết bị súng phun sơn tĩnh điện chính hãng bán chạy tại Gia Phú
- Quy trình vận hành và kiểm soát lỗi rộp sơn tĩnh điện chuẩn kỹ thuật (SOP)
- Các sự cố rộp sơn thường gặp và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về hiện tượng rộp sơn khi phun tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Triệt Tiêu Lỗi Bề Mặt
Giải pháp phun sơn bột cầm tay công nghệ Đức cao cấp, dòng điện uA cực kỳ ổn định, ngăn ngừa phóng điện hồ quang và loại bỏ triệt để bóng khí màng sơn.
Hiện tượng rộp sơn khi dùng súng phun sơn tĩnh điện là gì? Tổng quan và nguyên lý cốt lõi
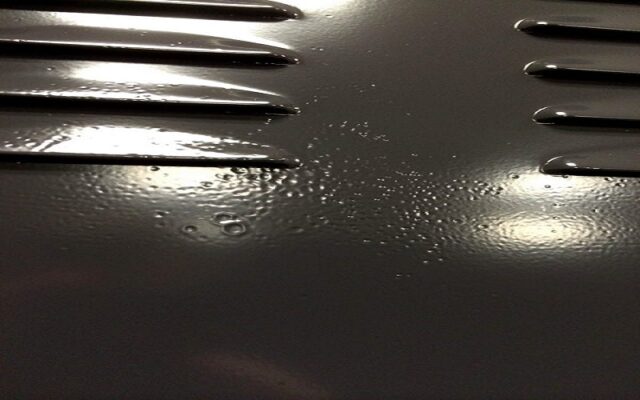
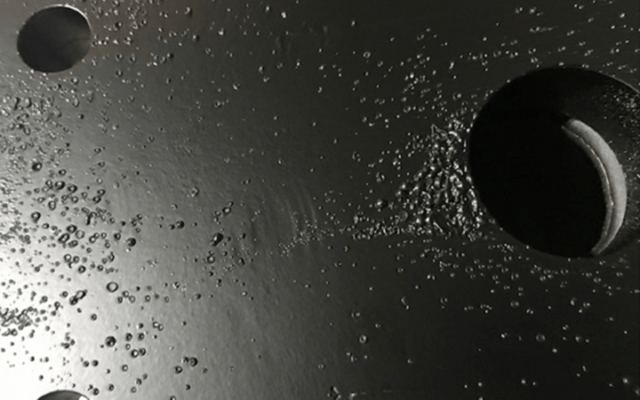
Hiện tượng rộp sơn là khuyết tật màng sơn xuất hiện dưới dạng các nốt phồng rộp, túi khí li ti hoặc bong bóng bọc hơi nước trên bề mặt sản phẩm sau khi ra khỏi lò sấy lưu hóa. Sự cố này hình thành do áp suất giãn nở của hơi ẩm, khí dung môi tồn dư hoặc dầu mỡ bị bẫy dưới lớp bột sơn nóng chảy ở dải nhiệt độ 180°C – 200°C.
Khi sử dụng súng phun sơn tĩnh điện, việc hiểu rõ bản chất vật lý và nhiệt động học của hạt rộp sơn là bước đầu tiên để làm chủ chất lượng sản phẩm xuất xưởng:
- Cơ chế thoát khí bị chặn (Outgassing): Trong quá trình nung sấy, bề mặt kim loại hoặc lớp bột sơn giải phóng bọt khí; nếu lớp bột bên ngoài đóng rắn bề mặt quá nhanh trước khi khí kịp thoát ra, các bọt khí sẽ bị nhốt lại tạo thành nốt rộp.
- Hơi ẩm từ khí nén cấp súng: Hệ thống tách ẩm làm việc kém hiệu quả khiến các hạt nước li ti bị phun lẫn vào bột; khi qua buồng gia nhiệt, nước hóa hơi tức thì và đội tung lớp màng polymer nóng chảy.
- Ion hóa ngược do điện áp cao (Back Ionization): Khi điều chỉnh điện áp vượt quá 80kV trên màng sơn dày, dòng điện tích tụ phóng ngược tạo thành các vi lỗ thủng dạng miệng núi lửa li ti trên bề mặt chi tiết.
Tại sao việc kiểm soát hiện tượng rộp sơn lại quan trọng trong sản xuất công nghiệp?
Kiểm soát và triệt tiêu lỗi rộp màng sơn giúp doanh nghiệp cơ khí bảo toàn tiến độ đơn hàng, tránh lãng phí 15% – 25% bột sơn do phải tẩy sơn sơn lại và đảm bảo khả năng kháng ăn mòn đạt chuẩn kiểm định.
Theo kinh nghiệm hơn 10 năm chuyển giao công nghệ dây chuyền sơn của đội ngũ kỹ sư Gia Phú, một màng sơn bị rộp chân kim sẽ mất hoàn toàn khả năng cách ly kim loại với môi trường ẩm, dẫn tới hiện tượng rỉ sét loang lổ chỉ sau 2 – 3 tháng đưa vào lắp đặt ngoài trời.
Bảo đảm độ bền cơ học và tuổi thọ kết cấu kim loại
Các nốt phồng rộp làm đứt gãy tính liên tục của màng polymer bảo vệ, biến các điểm rộp thành điểm tập trung ứng suất khiến sơn dễ bị nứt vỡ khi va chạm.
Hơi ẩm và hóa chất môi trường sẽ thẩm thấu qua các nốt rộp tiếp cận thẳng bề mặt phôi sắt thép, gây oxy hóa phá hủy kết cấu từ bên trong màng sơn.
Tiết kiệm chi phí tẩy sơn và nhân công làm lại
Xử lý sản phẩm lỗi rộp đòi hỏi quy trình tốn kém: dùng hóa chất tẩy sơn chuyên dụng, bắn cát làm sạch lại bề mặt và sấy phôi lần hai.
Quy trình khắc phục này làm tiêu tốn gấp 2.5 lần chi phí nhân công và năng lượng gas lò sấy so với việc hoàn thiện chuẩn xác ngay trong lượt sơn đầu tiên.
Nâng cao uy tín thương hiệu và tính thẩm mỹ công trình
Đối với các mặt hàng cơ khí xuất khẩu, cửa nhôm kiến trúc, vỏ tủ điện cao thế hay chi tiết xe cơ giới, bề mặt phẳng mịn không tì vết là tiêu chuẩn nghiệm thu bắt buộc.
Loại bỏ lỗi rộp sơn giúp bề mặt đạt độ bóng đồng đều, chiều sâu màu sắc sắc nét và khẳng định năng lực gia công cơ khí chính xác của nhà máy.
Tư Vấn & Nâng Cấp Hệ Thống Sơn Tĩnh Điện Trọn Gói
Gia Phú tư vấn chuyển giao giải pháp buồng phun thu hồi, lò sấy gia nhiệt hồng ngoại 1602 và cung cấp súng phun sơn đồng bộ chuẩn công nghiệp.
Phân tích chi tiết cấu tạo thiết bị và thông số kỹ thuật ảnh hưởng đến lỗi rộp sơn
Hiện tượng rộp sơn có mối liên hệ mật thiết giữa thông số vận hành của thiết bị súng phun, chất lượng hệ thống khí nén và nhiệt độ buồng sấy lưu hóa.
Khi thực hiện thao tác phun sơn tĩnh điện, kỹ thuật viên cần nắm vững các thông số kỹ thuật then chốt dưới đây để hiệu chỉnh máy móc chính xác:
Chất lượng khí nén cấp súng và hệ thống máy sấy khí làm lạnh
Khí nén cấp vào súng phun bắt buộc phải đi qua máy sấy khí làm lạnh và chuỗi bộ lọc tinh tách dầu tách ẩm đạt chuẩn điểm sương (Dew Point) dưới 3°C.
Nếu khí nén chứa hàm lượng ẩm vượt quá 0.1 mg/m³ hoặc lẫn dầu máy nén khí, hơi nước sẽ trộn lẫn vào bột tạo thành các bọt khí vỡ tung khi sấy nhiệt 180°C.
Điện áp cao áp và khoảng cách thao tác của súng phun
Cài đặt điện áp quá mức (trên 85kV – 100kV) đối với lớp sơn dày quá 90 micromet sẽ dẫn tới hiện tượng ion hóa ngược, tích điện quá mức trên bề mặt hạt bột.
Dòng điện rò rỉ sẽ đánh thủng lớp bột chưa nung chảy, để lại các vết rỗ chân kim li ti và phát triển thành nốt rộp sau khi lớp sơn đóng rắn.
Độ sạch của béc phun và buồng sục khí tầng sôi
Cặn bột bám két lâu ngày ở đầu béc xòe hoặc kim súng làm xáo trộn luồng khí nén, khiến bột phun ra tạo thành các đám mây vón cục không đều.
Lớp sơn dày mỏng bất thường tại các vị trí tập trung bột vón sẽ cản trở quá trình thoát khí của dung môi, gây phồng rộp cục bộ.
Để hạn chế tối đa các khuyết tật bề mặt, việc trang bị dòng thiết bị cao cấp tại danh mục súng phun của Gia Phú sẽ mang lại độ ổn định cao nhất cho xưởng sản xuất.
| Hạng mục thiết bị / Thông số | Thông số kỹ thuật tiêu chuẩn | Tác động thực tế đến hiện tượng rộp sơn |
|---|---|---|
| Hệ thống cấp khí nén | Áp suất 5 – 6 bar, Điểm sương dưới 3°C, Không dầu | Triệt tiêu hoàn toàn hơi nước và dầu bôi trơn lẫn vào màng bột sơn |
| Điện áp súng phun (kV) | 40 – 75 kV (Tùy chỉnh theo dạng phôi phẳng hay góc) | Ngăn chặn hiện tượng ion hóa ngược và phóng tia lửa điện làm rỗ màng sơn |
| Độ dày màng sơn khô (DFT) | 60 – 80 micromet (Dung sai không quá ±5 micromet) | Cho phép các bọt khí thoát ra ngoài tự nhiên trước khi màng polymer đóng rắn |
| Lò sấy khô nước tiền xử lý | Nhiệt độ 110°C – 130°C trong vòng 5 – 10 phút | Làm khô kiệt hơi ẩm đọng trong khe hở, lỗ ren và mối hàn kim loại |
| Lò sấy lưu hóa sơn tĩnh điện | 180°C – 200°C, Giàn Bếp Gas hồng ngoại 1602 đối lưu | Gia nhiệt đều đặn theo đường cong nhiệt chuẩn, chống sôi bọt khí bề mặt |
| Độ ẩm môi trường phòng sơn | Độ ẩm tương đối dưới 70%, Nhiệt độ 20°C – 30°C | Chống hiện tượng hút ẩm tĩnh điện của hạt bột sơn trước khi đưa vào sấy |
Top thiết bị súng phun sơn tĩnh điện chính hãng bán chạy tại Gia Phú
Gia Phú nhập khẩu và cung cấp các dòng súng phun sơn tĩnh điện chính hãng với mạch điều khiển vi xử lý thông minh, giúp người vận hành triệt tiêu hoàn toàn lỗi rộp bề mặt:
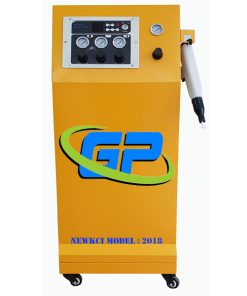
Súng Sơn Tĩnh Điện NEWKCI Model-2018
Thiết bị phun sơn cao áp công nghệ Hàn Quốc thế hệ mới, tích hợp mạch tự động điều tiết dòng ion thông minh, loại bỏ hoàn toàn hiện tượng ion hóa ngược gây rỗ sơn.
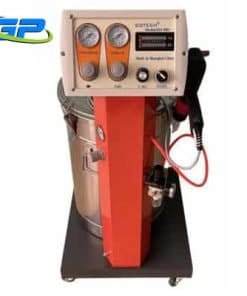
Súng Sơn Tĩnh Điện DOTECH Model: D-890
Kết cấu cơ khí bền bỉ dành cho các xưởng cơ khí tải nặng 24/7, cụm bơm hút Venturi cấp bột tơi xốp đều đặn, kiểm soát độ dày màng sơn cực kỳ chuẩn xác.
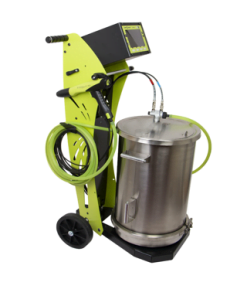
Súng Sơn Tĩnh Điện SAMES (Pháp)
Đỉnh cao thiết bị sơn bề mặt nhập khẩu từ châu Âu, hiệu suất bám dính cực đại, màng sơn siêu mịn, loại trừ hoàn toàn khuyết tật bọt khí bề mặt.
Quy trình vận hành và kiểm soát lỗi rộp sơn tĩnh điện chuẩn kỹ thuật (SOP)
Tuân thủ quy trình chuẩn hóa thao tác vận hành (SOP) gồm 5 bước nghiêm ngặt là phương pháp hữu hiệu nhất giúp doanh nghiệp phòng ngừa từ gốc hiện tượng rộp sơn:
Bước 1: Tiền xử lý hóa chất và sấy khô kiệt bề mặt phôi
Phôi kim loại sau khi qua hệ thống bể tẩy dầu kiềm, tẩy rỉ axit và photphat hóa phải được rửa sạch hoàn toàn bằng nước tràn tuần hoàn.
Đưa phôi vào buồng sấy khô nước ở dải nhiệt độ 110°C – 130°C trong thời gian 5 – 10 phút để làm bốc hơi toàn bộ nước đọng trong các khe góc trước khi móc lên chuyền sơn.
Bước 2: Xử lý và kiểm tra chất lượng nguồn khí nén
Khởi động máy sấy khí làm lạnh trước ca làm việc 15 phút, tiến hành xả đáy tự động toàn bộ cốc lọc tách nước và bộ tách dầu trên đường ống dẫn khí nén.
Dùng giấy trắng sạch kiểm tra luồng khí nén đầu ra trong 30 giây; nếu phát hiện vết ẩm ướt hoặc đốm dầu bôi trơn, phải tiến hành thay lõi lọc tinh ngay lập tức.
Bước 3: Hiệu chỉnh thông số điện áp và khoảng cách phun súng
Cài đặt mức điện áp phát trên tủ điều khiển từ 50kV – 70kV đối với chi tiết sắt thép thông thường, hoặc giảm xuống 35kV – 45kV khi sơn phủ đè lớp thứ hai.
Duy trì khoảng cách giữa đầu béc súng và phôi gia công ổn định từ 20cm đến 25cm, đưa tay đều tốc với độ chồng lấn vệt sơn từ 30% đến 50% để giữ độ dày lớp bột trong ngưỡng 60 – 80 micromet.
Bước 4: Kiểm soát chu trình nhiệt độ lò sấy đối lưu
Cài đặt nhiệt độ lò sấy ổn định từ 180°C – 200°C sử dụng giàn bếp gas hồng ngoại 1602 hoặc đầu đốt dầu tuần hoàn khí nóng đối lưu khép kín.
Đảm bảo tốc độ nâng nhiệt độ diễn ra êm ả để các bọt khí dung môi tự nhiên kịp thoát ra ngoài trước khi bề mặt bột sơn hoàn tất quá trình liên kết chéo đóng rắn.
Bước 5: Khắc phục triệt để khi phát hiện sản phẩm đã bị rộp sơn
Nếu sản phẩm xuất lò xuất hiện các nốt rộp, thợ vận hành cần phân loại mức độ để xử lý:
- Rộp cục bộ diện tích nhỏ: Dùng giấy nhám cơ khí P240 – P320 chà phẳng hoàn toàn các nốt phồng rộp đến tận nền kim loại sạch, lau khô bằng cồn công nghiệp và dùng súng phun dặm lại ở chế độ Recoat Mode (35kV).
- Rộp diện rộng toàn bộ chi tiết: Đưa sản phẩm ngâm bồn hóa chất tẩy sơn chuyên dụng để bóc tách toàn bộ màng sơn hỏng, xử lý lại bề mặt qua bể photphat và tiến hành phun sơn mới từ đầu.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Bộ lọc cartridge giấy/nhựa chất lượng cao giữ lại 99% bụi bột sơn lơ lửng, kéo dài tuổi thọ quạt hút và phục vụ đắc lực cho công tác bảo trì buồng sơn.
Các sự cố rộp sơn thường gặp và cách khắc phục từ chuyên gia Gia Phú
Kiểm soát quy trình sơn đòi hỏi xử lý nhanh các bất thường bề mặt nhằm tránh lãng phí bột và đảm bảo đúng tiến độ gia công:
- Rộp dạng bọt khí li ti tập trung quanh mối hàn: Do mối hàn bị xỉ hàn bám bẩn hoặc có lỗ rỗ vi mô ngậm hơi ẩm từ bể hóa chất tẩy rửa. Cách xử lý: Mài nhẵn mối hàn cơ khí, dùng ngọn lửa khò nhiệt sấy phôi mối hàn lên 150°C để đuổi kiệt khí trước khi phun bột.
- Rộp sơn thành từng vệt dọc theo đường phun: Nguyên nhân do nước hoặc dầu bôi trơn từ máy nén khí bị phụt ngắt quãng vào nòng súng phun sơn. Cách xử lý: Ngừng chuyền, xả sạch cốc tách dầu lọc khí, kiểm tra bộ xả đáy tự động trên máy nén khí và vệ sinh ống dẫn bột.
- Rộp sơn khi sơn lớp thứ hai (Recoat Blistering): Do lớp sơn cũ cách điện làm ion hóa ngược cực mạnh và nhiệt độ đóng rắn lớp hai làm bốc hơi khí kẹt giữa hai lớp sơn. Cách xử lý: Chà nhám tạo chân bám cơ học cho lớp sơn thứ nhất, giảm điện áp súng xuống 30kV – 40kV và gia nhiệt từ từ.
- Hiện tượng rỗ mắt cá và phồng rộp trên vật liệu đúc (Gang, nhôm đúc): Phôi đúc có nhiều lỗ xốp vi mô chứa không khí và hơi ẩm giãn nở đột ngột khi sấy nhiệt. Cách xử lý: Gia nhiệt phôi trước (Pre-heating) ở nhiệt độ 200°C trong 15 phút để thoát sạch khí, sau đó để nguội bớt về 60°C rồi mới tiến hành phun sơn.
Câu hỏi thường gặp về hiện tượng rộp sơn khi phun tĩnh điện (FAQs)
- Tại sao phôi kim loại đã sấy khô vẫn bị hiện tượng rộp sơn sau khi ra lò?
Có thể do phôi kim loại dày hoặc có cấu trúc hộp kín chưa thoát hết hơi ẩm ngưng tụ bên trong, hoặc khí nén cấp súng bị lẫn dầu máy nén khí mà mắt thường không thấy.
- Độ dày màng sơn tĩnh điện bao nhiêu là chuẩn để không bị phồng rộp?
Độ dày màng sơn lý tưởng nhất là từ 60 đến 80 micromet; màng sơn phun quá dày trên 110 micromet sẽ cản trở khí dung môi bay hơi, gây rộp bề mặt khi sấy.
- Có thể khắc phục điểm rộp sơn nhỏ bằng cách sơn đè trực tiếp lên không?
Tuyệt đối không sơn đè trực tiếp vì túi khí bên dưới vẫn còn tồn tại; bắt buộc phải chà nhám phá vỡ nốt rộp phẳng lì đến chân kim loại rồi mới sơn dặm lại.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tư vấn kỹ thuật chuyên sâu, chuyển giao công nghệ xử lý triệt để lỗi bề mặt sơn tĩnh điện và khảo sát lắp đặt hệ thống dây chuyền tự động, quý khách vui lòng liên hệ Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.