
“`html
Sơn Tĩnh Điện Bị Bong Tróc, Sần Sùi: Nguyên Nhân Và Cách Khắc Phục
Sơn tĩnh điện bị bong tróc, sần sùi là lỗi bề mặt thường gặp khi quá trình xử lý vật liệu, phun bột hoặc đóng rắn chưa được kiểm soát đúng kỹ thuật. Xác định chính xác nguyên nhân từ khâu làm sạch, độ ẩm, hóa chất tiền xử lý, thiết bị phun đến nhiệt độ lò sấy giúp doanh nghiệp giảm tỷ lệ hàng lỗi và nâng cao độ bền lớp phủ.
Mục lục nội dung
- Sơn tĩnh điện bị bong tróc, sần sùi là gì?
- Nguyên nhân sơn tĩnh điện bị bong tróc và sần sùi
- Cách khắc phục lỗi sơn bị bong tróc, sần sùi
- Kiểm tra dây chuyền khi lớp sơn liên tục bị lỗi
- Các lỗi bề mặt thường gặp khi phun sơn tĩnh điện
- Câu hỏi thường gặp về lỗi sơn tĩnh điện
- Tư vấn công nghệ phun sơn tĩnh điện cùng Gia Phú

Kiểm tra toàn bộ quy trình khi sơn tĩnh điện bị bong tróc
Gia Phú tư vấn thiết bị, dây chuyền và quy trình phun sơn tĩnh điện phù hợp với vật liệu, sản lượng và yêu cầu chất lượng của từng nhà xưởng.
Sơn tĩnh điện bị bong tróc, sần sùi là gì?
Sơn tĩnh điện bị bong tróc là hiện tượng lớp phủ không còn liên kết tốt với bề mặt vật liệu. Lớp sơn có thể bong thành từng mảng, nứt, phồng hoặc tách khỏi nền sau khi sử dụng. Trong một số trường hợp, sản phẩm ban đầu có ngoại quan bình thường nhưng sau một thời gian mới xuất hiện hiện tượng bong tróc.
Lỗi sơn sần sùi lại biểu hiện bằng bề mặt không phẳng, không mịn hoặc xuất hiện các hạt, vùng gồ ghề. Hai hiện tượng này có thể xuất hiện riêng lẻ hoặc đồng thời.
Nguyên nhân không nhất thiết nằm ở riêng bột sơn. Chất lượng lớp phủ là kết quả của cả chuỗi công đoạn gồm chuẩn bị bề mặt, xử lý hóa chất, làm khô, phun bột, tiếp địa và đóng rắn trong lò.
Những dấu hiệu cần kiểm tra
- Bề mặt sơn xuất hiện các vùng sần hoặc không đồng đều.
- Lớp sơn bong khi chịu tác động cơ học.
- Sơn phồng hoặc tách khỏi nền kim loại.
- Màu sắc thay đổi bất thường sau khi đóng rắn.
- Bề mặt xuất hiện rỗ, bọt hoặc các điểm khuyết tật.
- Lớp sơn ban đầu đẹp nhưng bong tróc sau một thời gian sử dụng.
Khi phát hiện lỗi, không nên chỉ tăng nhiệt độ lò hoặc thay súng phun ngay lập tức. Cần kiểm tra theo thứ tự từ vật liệu nền, xử lý bề mặt, độ ẩm, phun bột đến quá trình đóng rắn.
Nguyên nhân sơn tĩnh điện bị bong tróc và sần sùi
Nguyên nhân phổ biến của lỗi bong tróc và sần sùi liên quan đến bề mặt chưa sạch, vật liệu còn ẩm, xử lý hóa chất không đúng, đóng rắn chưa đạt hoặc điều kiện phun không ổn định. Việc phân tích nguyên nhân theo từng công đoạn giúp xác định chính xác điểm gây lỗi.
1. Sản phẩm không được làm sạch trước khi sơn
Đây là một trong những nguyên nhân quan trọng khiến lớp sơn bám không tốt. Dầu mỡ, bụi bẩn, gỉ sắt hoặc tạp chất còn trên bề mặt sẽ tạo lớp ngăn cách giữa vật liệu và bột sơn.
Khi phun bột lên bề mặt chưa được làm sạch, lớp sơn có thể không bám chắc. Ngoại quan cũng dễ xuất hiện sần sùi hoặc không đồng đều.
Tình trạng này thường rõ hơn sau một thời gian sử dụng. Khi sản phẩm chịu tác động của độ ẩm, nhiệt độ hoặc va chạm, lớp phủ yếu có thể bắt đầu bong ra.
Cách khắc phục
- Kiểm tra: Kiểm tra dầu, mỡ, bụi, gỉ và tạp chất trên bề mặt.
- Làm sạch: Sử dụng phương pháp làm sạch phù hợp với vật liệu.
- Xử lý: Đưa sản phẩm qua đúng trình tự xử lý bề mặt.
- Làm khô: Đảm bảo sản phẩm khô hoàn toàn trước khi phun.
- Kiểm tra: Phun thử sản phẩm mẫu trước khi chạy hàng loạt.
Với sản phẩm đã bị lỗi nghiêm trọng, cần xử lý lại bề mặt trước khi sơn lại. Không nên phủ thêm một lớp sơn mới lên nền sơn đã bong hoặc nhiễm bẩn.
2. Bề mặt vật sơn còn ẩm hoặc chưa được làm khô
Độ ẩm còn lại trên sản phẩm sau công đoạn xử lý bề mặt có thể ảnh hưởng đến lớp phủ. Nước hoặc hơi ẩm bị giữ lại trong các vị trí kín, góc cạnh và khe có thể tạo ra khuyết tật sau khi gia nhiệt.
Vấn đề thường xảy ra khi sản phẩm được đưa trực tiếp từ khu vực xử lý hóa chất sang khu vực phun mà chưa được làm khô đầy đủ.
Cách khắc phục
- Kiểm tra công đoạn rửa sau xử lý hóa chất.
- Đảm bảo sản phẩm được làm khô trước khi phun.
- Đặc biệt kiểm tra các vị trí lõm, khe và góc kín.
- Kiểm tra điều kiện môi trường tại khu vực chờ phun.
- Không để sản phẩm đã xử lý tiếp xúc với nguồn nước hoặc bụi bẩn.
3. Quy trình xử lý bề mặt không đúng
Tiền xử lý có vai trò quan trọng đối với độ bám dính của lớp sơn. Nếu quy trình bị cắt bớt công đoạn, thời gian xử lý không đủ hoặc hóa chất không phù hợp, bề mặt có thể không đạt yêu cầu.
Việc sử dụng hóa chất chất lượng không ổn định cũng có thể làm thay đổi kết quả xử lý giữa các lô sản phẩm.
Cách khắc phục
- Kiểm tra: Kiểm tra từng bể trong hệ thống xử lý.
- Đối chiếu: Đối chiếu nồng độ và điều kiện vận hành với hướng dẫn hóa chất.
- Kiểm tra thời gian: Đảm bảo sản phẩm lưu trong từng công đoạn đủ thời gian.
- Kiểm tra nước: Kiểm tra chất lượng nước ở các công đoạn rửa.
- Chuẩn hóa: Ghi nhận thông số để duy trì sự ổn định giữa các ca sản xuất.
Không nên tự ý thay đổi nồng độ hóa chất hoặc rút ngắn thời gian xử lý nếu chưa xác định rõ nguyên nhân. Quy trình cần tuân thủ tài liệu kỹ thuật của hệ hóa chất đang sử dụng.
4. Nhiệt độ hoặc thời gian đóng rắn không đạt
Sau khi phun, bột sơn phải trải qua quá trình gia nhiệt để nóng chảy và đóng rắn. Nếu sản phẩm không đạt điều kiện đóng rắn theo yêu cầu của loại bột, tính chất của màng sơn có thể không đạt.
Một sai lầm phổ biến là chỉ nhìn vào nhiệt độ hiển thị trên bộ điều khiển lò. Nhiệt độ không khí trong lò và nhiệt độ thực tế của sản phẩm không nhất thiết giống nhau.
Cách khắc phục
- Kiểm tra cảm biến nhiệt và bộ điều khiển.
- Kiểm tra độ đồng đều nhiệt trong lò.
- Kiểm tra thời gian sản phẩm thực tế nằm trong vùng nhiệt.
- Đối chiếu chế độ đóng rắn với tài liệu của nhà sản xuất bột.
- Kiểm tra tải sản phẩm trong lò và khả năng tuần hoàn nhiệt.
Không nên mặc định rằng mọi loại bột đều phải sấy ở cùng một nhiệt độ và thời gian. Thông số đóng rắn phải căn cứ vào từng loại bột và yêu cầu kỹ thuật.
5. Thông số phun sơn chưa phù hợp
Thiết bị phun ảnh hưởng trực tiếp đến khả năng phân bố bột trên bề mặt. Điện áp, dòng điện, lượng bột, khí vận chuyển và khoảng cách súng đều cần được điều chỉnh phù hợp.
Nếu lượng bột quá lớn, lớp phủ có thể quá dày và ảnh hưởng đến ngoại quan. Nếu lượng bột quá thấp, sản phẩm có thể không đạt độ phủ cần thiết.
Doanh nghiệp có thể tham khảo hệ thống súng phun sơn tĩnh điện phù hợp với quy mô và yêu cầu sản xuất.
6. Hệ thống tiếp địa không đảm bảo
Quá trình phun bột tĩnh điện cần điều kiện tiếp địa phù hợp. Nếu móc treo bị phủ quá nhiều sơn hoặc đường dẫn điện không tốt, hiệu quả bám bột có thể thay đổi.
Cách khắc phục
- Kiểm tra đường dẫn điện của sản phẩm.
- Vệ sinh móc treo định kỳ.
- Kiểm tra tiếp điểm giữa sản phẩm và móc.
- Kiểm tra hệ thống tiếp địa của dây chuyền.
- Không để lớp sơn tích tụ quá dày trên móc treo.
7. Bột sơn không phù hợp hoặc bảo quản không đúng
Bột sơn cần được lựa chọn theo vật liệu và điều kiện sử dụng. Bột được bảo quản không đúng điều kiện có thể thay đổi trạng thái và ảnh hưởng đến quá trình phun.
Doanh nghiệp nên kiểm soát mã màu, lô sản xuất, điều kiện lưu kho và thời gian sử dụng theo hướng dẫn của nhà cung cấp.
8. Môi trường khu vực phun không phù hợp
Bụi, độ ẩm và các chất lạ trong khu vực phun có thể ảnh hưởng đến ngoại quan. Khi sản phẩm vừa được xử lý bề mặt nhưng lại tiếp xúc với môi trường nhiều bụi, nguy cơ nhiễm bẩn sẽ tăng.
Buồng phun cần được vệ sinh thường xuyên. Hệ thống hút và thu hồi bột cũng phải hoạt động ổn định.
Cách khắc phục lỗi sơn bị bong tróc, sần sùi
Khi sản phẩm đã xuất hiện lỗi, cần xác định nguyên nhân trước khi sơn lại. Quy trình khắc phục hiệu quả nhất là kiểm tra theo từng công đoạn thay vì thay đổi nhiều thông số cùng lúc.
Bước 1: Kiểm tra vật liệu nền
- Xác định loại vật liệu.
- Kiểm tra dầu mỡ và chất bẩn.
- Kiểm tra gỉ hoặc lớp oxit.
- Kiểm tra tình trạng bề mặt.
Bước 2: Kiểm tra hệ thống xử lý bề mặt
- Kiểm tra từng công đoạn xử lý.
- Kiểm tra hóa chất.
- Kiểm tra thời gian xử lý.
- Kiểm tra chất lượng nước rửa.
- Kiểm tra công đoạn làm khô.
Bước 3: Kiểm tra thiết bị phun
- Kiểm tra súng phun.
- Kiểm tra đường khí.
- Kiểm tra lượng bột.
- Kiểm tra điện áp và dòng điện.
- Kiểm tra khoảng cách phun.
- Kiểm tra hệ thống tiếp địa.
Bước 4: Kiểm tra lò sấy
- Kiểm tra cảm biến nhiệt.
- Kiểm tra nhiệt độ tại các vị trí trong lò.
- Kiểm tra thời gian sản phẩm đi qua lò.
- Kiểm tra hệ thống gia nhiệt.
- Đối chiếu chế độ đóng rắn với loại bột đang sử dụng.
Bước 5: Sơn thử trước khi sản xuất hàng loạt
Sau khi điều chỉnh, cần phun thử trên một số sản phẩm mẫu. Chỉ khi kết quả đạt yêu cầu mới nên đưa thông số vào sản xuất hàng loạt.
Cách làm này giúp hạn chế trường hợp điều chỉnh sai nhưng tiếp tục sản xuất số lượng lớn, gây tăng chi phí bột, nhân công và thời gian xử lý lại.
Kiểm tra dây chuyền khi lớp sơn liên tục bị lỗi
Nếu lỗi bong tróc hoặc sần sùi xuất hiện trên nhiều sản phẩm, cần kiểm tra toàn bộ dây chuyền. Không nên quy kết ngay lỗi cho người thợ hoặc bột sơn.
| Công đoạn | Dấu hiệu cần kiểm tra | Hướng xử lý |
|---|---|---|
| Vật liệu | Dầu, gỉ, bụi hoặc bề mặt không đồng nhất | Kiểm tra và phân loại vật liệu |
| Tiền xử lý | Độ bám thấp, bong sau sử dụng | Kiểm tra hóa chất và quy trình xử lý |
| Làm khô | Ẩm, bọt hoặc khuyết tật sau sấy | Kiểm tra công đoạn làm khô |
| Phun bột | Lớp phủ không đều, quá dày hoặc quá mỏng | Kiểm tra thông số súng và thao tác phun |
| Tiếp địa | Bột bám không ổn định | Kiểm tra móc treo và đường dẫn điện |
| Lò sấy | Sơn không đạt độ đóng rắn | Kiểm tra nhiệt độ và thời gian thực tế |
| Bột sơn | Sai màu hoặc ngoại quan bất thường | Kiểm tra mã, lô và điều kiện bảo quản |
Lập hồ sơ thông số sản xuất
Để kiểm soát lỗi tốt hơn, doanh nghiệp nên lưu lại thông số của từng lô sản xuất. Hồ sơ có thể bao gồm mã bột, vật liệu, ngày sản xuất, thông số phun, điều kiện xử lý và chế độ lò.
Khi phát sinh lỗi, dữ liệu này giúp kỹ thuật viên đối chiếu với các lô đạt trước đó. Đây là cơ sở tốt hơn so với việc điều chỉnh thiết bị theo cảm tính.
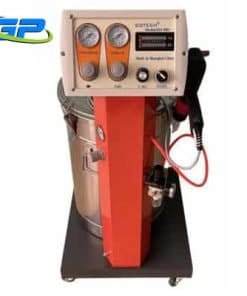
Súng phun sơn tĩnh điện DOTECH Model D-890
Lựa chọn thiết bị phun phù hợp giúp kiểm soát lượng bột và độ phủ. Cấu hình cần được xác định theo sản phẩm và yêu cầu vận hành.
Các lỗi bề mặt thường gặp khi phun sơn tĩnh điện
Ngoài bong tróc và sần sùi, dây chuyền sơn tĩnh điện có thể xuất hiện nhiều dạng lỗi khác. Mỗi lỗi cần được phân tích dựa trên thời điểm xuất hiện và công đoạn liên quan.
Lỗi rỗ bề mặt
Bề mặt xuất hiện các điểm lõm hoặc lỗ nhỏ. Nguyên nhân có thể liên quan đến dầu, hơi ẩm, chất bẩn hoặc khí bị giữ lại trong quá trình xử lý và đóng rắn.
Lỗi chảy sơn
Lớp sơn không đồng đều và có vùng tích tụ. Cần kiểm tra độ dày lớp bột, tốc độ phun và điều kiện đóng rắn.
Lỗi màu không đồng đều
Màu sắc giữa các sản phẩm hoặc các khu vực trên cùng sản phẩm không giống nhau. Cần kiểm tra mã bột, độ dày lớp phủ và điều kiện đóng rắn.
Lỗi bám bột kém
Bột không bám ổn định hoặc tỷ lệ bột rơi cao. Cần kiểm tra tiếp địa, thông số súng, khoảng cách phun và điều kiện bề mặt.
Lỗi bề mặt sần
Bề mặt sau đóng rắn không đạt độ phẳng mong muốn. Cần kiểm tra bột sơn, độ dày lớp phủ, điều kiện lưu kho và chế độ đóng rắn.
Câu hỏi thường gặp về lỗi sơn tĩnh điện
Tại sao sơn tĩnh điện mới sơn đã bị bong?
Nguyên nhân thường cần kiểm tra ở tiền xử lý, độ sạch bề mặt, tiếp địa, bột sơn và quá trình đóng rắn. Không nên chỉ điều chỉnh nhiệt độ lò mà bỏ qua các công đoạn trước đó.
Tại sao sơn tĩnh điện bị sần sùi?
Lớp sơn sần có thể liên quan đến bột sơn, độ dày lớp phủ, bề mặt nền, môi trường phun hoặc quá trình đóng rắn. Cần kiểm tra từng yếu tố để xác định nguyên nhân.
Bề mặt còn ẩm có ảnh hưởng đến sơn tĩnh điện không?
Có. Độ ẩm còn lại sau xử lý bề mặt có thể gây khuyết tật và ảnh hưởng đến chất lượng lớp phủ. Sản phẩm cần được làm khô phù hợp trước khi phun.
Nhiệt độ lò sấy bao nhiêu để sơn không bị bong?
Không có một nhiệt độ cố định cho mọi loại bột. Cần sử dụng nhiệt độ và thời gian đóng rắn theo tài liệu kỹ thuật của loại bột đang sử dụng và kiểm tra nhiệt độ thực tế của sản phẩm.
Có nên sơn lại sản phẩm bị bong tróc không?
Có thể, nhưng cần loại bỏ lớp sơn lỗi và xử lý lại bề mặt trước khi phun. Không nên phủ lớp sơn mới trực tiếp lên lớp sơn đã bong hoặc không đạt độ bám.
Tư vấn công nghệ phun sơn tĩnh điện cùng Gia Phú
Lỗi sơn tĩnh điện bị bong tróc hoặc sần sùi cần được xử lý từ nguyên nhân gốc. Một dây chuyền hoạt động ổn định phải đồng bộ giữa xử lý bề mặt, thiết bị phun, hệ thống tiếp địa, buồng phun, thu hồi bột và lò sấy.
Công nghệ phun sơn tĩnh điện phù hợp cần được lựa chọn dựa trên vật liệu, kích thước sản phẩm, sản lượng và yêu cầu chất lượng. Việc thiết kế đúng ngay từ đầu giúp doanh nghiệp kiểm soát tốt hơn chất lượng lớp phủ và chi phí vận hành.
Công Nghệ Sơn Tĩnh Điện Gia Phú cung cấp giải pháp tư vấn thiết bị và dây chuyền sơn tĩnh điện. Khách hàng có thể liên hệ 0912.655.558 / 0976.655.558 để trao đổi về tình trạng lỗi, quy trình hiện tại và phương án xử lý phù hợp.
Tham khảo thêm thiết bị phun sơn tĩnh điện để tìm hiểu các giải pháp thiết bị phục vụ dây chuyền sản xuất.
Lưu ý: Nguyên nhân lỗi cần được xác định dựa trên vật liệu, loại bột, hóa chất tiền xử lý, thiết bị phun và điều kiện vận hành thực tế. Các thông số kỹ thuật cần tuân thủ hướng dẫn của nhà sản xuất thiết bị và bột sơn.
“`
good