
Các sự cố lỗi màng sơn và hiện tượng bong tróc trong quá trình phủ bề mặt kim loại chiếm đến 95% nguyên nhân do khâu chuẩn bị bề mặt không đạt chuẩn kỹ thuật. Khám phá ngay cẩm nang chuyên sâu về các hệ sơn công nghiệp, cách nhận diện lỗi và giải pháp khắc phục triệt để được tư vấn trực tiếp bởi đội ngũ chuyên gia tại Công Nghệ Sơn Tĩnh Điện Gia Phú.
Mục lục nội dung
- Lỗi sơn công nghiệp là gì? Tổng quan và nguyên lý bám dính bề mặt
- Tại sao việc xử lý bề mặt lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết cấu tạo và thông số kỹ thuật các hệ sơn phổ biến
- Quy trình chuẩn bị bề mặt và thao tác áp dụng sơn chuẩn kỹ thuật (SOP)
- Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về sự cố và các hệ sơn công nghiệp (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Hạn Chế Tối Đa Lỗi Bề Mặt
Giải pháp phun sơn đỉnh cao từ Đức, kiểm soát dòng tĩnh điện hoàn hảo giúp hạn chế triệt để các lỗi chảy sơn, lỗ châm kim và phồng rộp.
Lỗi sơn công nghiệp là gì? Tổng quan và nguyên lý bám dính bề mặt
Trong ngành gia công phủ bề mặt, các sự cố sơn có thể xuất hiện trong suốt quá trình thi công, tại thời điểm sơn đang đóng rắn (đóng cứng) hoặc sau khi màng sơn đã hoàn thiện. Bản chất của sự bám dính màng sơn là sự liên kết hóa học hoặc cơ học giữa lớp phủ và bề mặt kim loại.
- Nguyên lý khô vật lý: Quá trình khô của sơn chỉ đơn thuần là sự bay hơi của dung môi, để lại màng sơn bám trên bề mặt.
- Nguyên lý đóng rắn oxy hóa: Sơn khô nhờ quá trình bay hơi dung môi kết hợp với phản ứng hóa học giữa gốc dầu trong sơn và lượng oxy ngoài không khí.
- Nguyên lý đóng rắn hóa học: Quá trình khô bao gồm phản ứng hóa học chéo giữa gốc sơn và chất đóng rắn (sơn 2 thành phần). Sự bám dính này đòi hỏi bề mặt phải cực kỳ sạch sẽ và đạt độ nhám tiêu chuẩn.
Tại sao việc xử lý bề mặt lại quan trọng trong sản xuất công nghiệp?
Việc kiểm soát chất lượng bề mặt phôi kim loại trước khi phun phủ không chỉ ngăn chặn các lỗi sơn mà còn đóng vai trò cốt lõi trong việc chống lại sự ăn mòn kim loại lâu dài.
Ngăn chặn sự hình thành các cặp pin ăn mòn
Quá trình ăn mòn là phản ứng điện hóa giữa kim loại và môi trường xung quanh (độ ẩm, muối, hóa chất). Việc xử lý bề mặt triệt để giúp phá hủy các tác nhân tạo ra cặp pin ăn mòn. Doanh nghiệp có thể áp dụng hệ sơn chống rỉ phù hợp hoặc kết hợp bảo vệ catốt (sử dụng sơn lót giàu kẽm) để triệt tiêu hoàn toàn nguy cơ rỉ sét ăn sâu vào kết cấu thép.
Tối ưu hóa độ bám dính và tuổi thọ màng sơn
Bụi bẩn, dầu mỡ, vảy cán mỏng hay hơi ẩm tồn dư là tác nhân chính ngăn cản màng sơn tiếp xúc trực tiếp với kim loại. Một bề mặt được xử lý bắn cát hoặc mài cơ khí đúng tiêu chuẩn sẽ tạo ra độ nhám lý tưởng, giúp tăng diện tích tiếp xúc và neo giữ lớp sơn chắc chắn, từ đó tăng tuổi thọ bảo vệ công trình lên hàng chục năm.
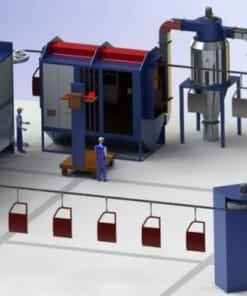
Tư Vấn Thiết Kế Dây Chuyền Sơn Tĩnh Điện Trọn Gói
Gia Phú cung cấp giải pháp trọn gói từ tư vấn hệ thống bể xử lý bề mặt, buồng phun đến lò sấy, đảm bảo 100% phôi kim loại đạt chuẩn trước khi phủ sơn.
Phân tích chi tiết cấu tạo và thông số kỹ thuật các hệ sơn phổ biến
Việc lựa chọn sai chủng loại sơn so với điều kiện môi trường là nguyên nhân hàng đầu dẫn đến sự cố bóc mảng hoặc phồng rộp. Dưới đây là bảng phân tích kỹ thuật các hệ sơn công nghiệp tiêu chuẩn:
| Hệ Sơn (Phân Loại) | Đặc tính kỹ thuật & Ưu điểm | Nhược điểm & Giới hạn vận hành |
|---|---|---|
| Sơn Alkyd (1 Thành phần) | Dễ thi công, thấm ướt tốt, tự dàn phẳng. Sơn dày 30-50 µm/lớp. Ổn định màu tốt ngoài trời. | Chịu hóa chất và kiềm kém. Không dùng dưới nước. Tróc màng khi gặp dung môi mạnh. |
| Sơn Epoxy (2 Thành phần) | Chịu nước, hóa chất, kiềm cực tốt. Độ bám dính cao, chịu va đập cơ học. Chịu nhiệt lên đến 120°C. | Bị phấn hóa (phai màu) dưới tia UV. Thi công phụ thuộc nhiệt độ (>10°C). Cần phối trộn đúng tỷ lệ. |
| Sơn Polyurethane (PU) | Duy trì độ bóng tuyệt vời ngoài trời. Chịu dung môi mạnh. Có thể đóng rắn ở nhiệt độ 0°C. | Sơn 2 thành phần, có nguy cơ gây dị ứng da khi thi công không bảo hộ. |
| Sơn Giàu Kẽm (Vô cơ/Hữu cơ) | Bảo vệ catốt xuất sắc. Chịu dung môi và nhiệt độ cao (vô cơ chịu tới 400°C). Chống ăn mòn tuyệt đối. | Giới hạn độ dày màng sơn (<100 µm). Vô cơ đóng rắn nhờ hơi ẩm. Yêu cầu làm sạch bề mặt cực cao (Sa2.5). |
Quy trình chuẩn bị bề mặt và thao tác áp dụng sơn chuẩn kỹ thuật (SOP)
Để ngăn chặn triệt để 95% sự cố màng sơn, quy trình thi công cần tuân thủ nghiêm ngặt các bước chuẩn bị và thao tác sau:
- Bước 1: Làm sạch bề mặt định hình:
Có 3 phương pháp chính: Sử dụng máy mài bàn chà sắt (hiệu quả thấp, độ nhám kém); Bắn cát (phương pháp tối ưu nhất, loại bỏ gỉ sét và tạo độ nhám lý tưởng đạt chuẩn Sa2.5); hoặc Phun nước áp suất siêu cao (lên tới 2500 bar, làm sạch muối hòa tan nhưng dễ gây gỉ chớp do hơi ẩm).
- Bước 2: Kiểm tra điều kiện môi trường xung quanh:
Quá trình áp dụng và đóng cứng của sơn bị ảnh hưởng rất lớn bởi thời tiết. Kỹ thuật viên phải kiểm tra nhiệt độ của bề mặt thép, đảm bảo nhiệt độ thép phải cao hơn ít nhất 3°C so với điểm sương (điểm nhiệt độ tại đó hơi nước bắt đầu ngưng tụ) để tránh hơi ẩm kẹt dưới màng sơn.
- Bước 3: Phối trộn dung môi và hệ sơn (Đối với sơn 2 thành phần):
Sơn công nghiệp, sơn Epoxy hoặc PU chỉ được áp dụng khi hai thành phần (Gốc sơn và Chất đóng rắn) được khuấy trộn kỹ lưỡng bằng máy khuấy chuyên dụng. Chú ý thời gian sống của sơn (Pot life) – phải thi công ngay trước khi sơn bắt đầu phản ứng đóng rắn hóa học trong thùng chứa.
- Bước 4: Thao tác phun sơn:
Sử dụng súng phun áp lực hoặc súng phun tĩnh điện. Giữ khoảng cách chuẩn từ béc phun đến bề mặt kim loại, điều chỉnh áp suất khí nén đồng đều để tránh tạo hố hoặc chảy xệ màng sơn.
Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
Dù đã rất cẩn thận, quá trình thi công vẫn có thể phát sinh các khiếm khuyết. Việc nắm rõ nguyên nhân và cách xử lý là chìa khóa để cứu vãn cấu kiện.

Thiết bị súng phun sơn tĩnh điện đóng vai trò quan trọng trong việc hạn chế lỗi màng sơn
1. Hiện tượng SƠN TĨNH ĐIỆN BỊ PHỒNG GIỘP
Lỗi phổ biến nhất liên quan đến độ bám dính, xuất hiện dạng hình bán cầu phồng lên. Nguyên nhân do bề mặt bị nhiễm muối hòa tan gây hiện tượng thẩm thấu (hơi ẩm hút nước tạo áp suất đẩy màng sơn lên), hoặc do dầu mỡ, sáp bẩn chưa được vệ sinh sạch gây lột khô. Ngoài ra, bẫy dung môi (dung môi bay hơi không kịp) cũng làm tăng khả năng hấp thụ nước. Khắc phục: Đối với diện tích lớn, phải thổi cát lại toàn bộ. Với diện tích nhỏ, mài nhám cục bộ và sơn lại.
2. Hiện tượng SƠN TĨNH ĐIỆN CHẢY
Sơn chảy xệ thành từng vệt dài nguyên nhân do súng phun tĩnh điện phun không đều, tạo màng ướt quá dày. Hoặc do người thợ pha quá nhiều dung môi làm loãng màng sơn, cầm súng phun quá gần bề mặt. Khắc phục: Điều chỉnh lại tỷ lệ pha, giữ khoảng cách súng phun tiêu chuẩn. Khi lớp sơn dày đã đóng rắn, sơn có thể bị gãy, bắt buộc phải mài phẳng rồi phủ lại.
3. Sự cố SƠN TĨNH ĐIỆN TẠO HỐ VÀ LỖ CHÂN LÔNG
Hiện tượng xuất hiện các lỗ nhỏ li ti (pinholes) do áp suất khí nén quá cao, gió quá mạnh, màng sơn quá mỏng hoặc khoảng cách sơn quá xa. Đặc biệt ở màng sơn quá dày, bọt khí bị kẹt lại, khi bọt khí thoát ra sẽ để lại hố. Khắc phục: Kiểm tra lại thiết bị phun nén khí. Dùng loại sơn phù hợp (matit/bả) để lấp khuyết tật, nếu không đạt phải mài bỏ lớp lỗi để thi công lại.
4. Tình trạng SƠN TĨNH ĐIỆN BỊ BONG LÊN (Nhăn bề mặt)
Lớp sơn lót bên dưới bị bong hoặc nhăn nhúm lên khi vừa phủ lớp sơn mới. Nguyên nhân do lớp phủ chứa dung môi quá mạnh (ví dụ: lớp phủ chứa Xylene sơn đè lên lớp lót Alkyd chứa xăng). Dung môi Xylene sẽ phá hủy và hòa tan lớp Alkyd. Khắc phục: Làm sạch triệt để bề mặt hỏng và sử dụng hệ sơn đồng bộ, tương thích nhau.
5. Bề mặt SƠN TĨNH ĐIỆN BỊ BÓC THÀNH TỪNG MẢNG (Và Hiện tượng vỏ cam)
Mất độ bám dính giữa màng sơn và phôi do làm sạch bề mặt kém, sơn vượt quá thời gian đóng cứng cho phép, hoặc hai lớp sơn lót và phủ không tương hợp. Bên cạnh đó, nếu màng sơn sần sùi như vỏ cam, lỗi là do áp suất súng phun quá thấp, phun quá gần bề mặt làm dung môi bay hơi đột ngột. Khắc phục: Cài đặt lại áp suất súng phun và đảm bảo tuân thủ khoảng thời gian thi công giữa các lớp phủ (overcoating time).
Chống nhiễm bẩn màng sơn
Buồng Thu Hồi Bột Sơn Tĩnh Điện 1 Vị Trí / 2 Vị Trí
Lọc sạch không khí trong xưởng, ngăn ngừa bụi bẩn tạp chất bay bám vào bề mặt phôi ướt, hạn chế triệt để lỗi lỗ châm kim và phồng rộp.
Câu hỏi thường gặp về sự cố và các hệ sơn công nghiệp (FAQs)
- Làm sao để biết khi nào nên phủ lớp sơn tiếp theo đối với hệ sơn 2 thành phần?
Khoảng thời gian sơn lớp tiếp theo phụ thuộc vào tài liệu kỹ thuật (TDS) của từng hãng sản xuất. Nếu sơn khi lớp dưới chưa bay hết dung môi sẽ gây phồng rộp, nếu sơn khi lớp dưới đã quá cứng (quá thời gian đóng rắn) sẽ gây lỗi bóc mảng do mất liên kết cơ học.
- Có thể thi công lớp sơn Epoxy đè lên lớp sơn Alkyd cũ để tăng độ bền không?
Tuyệt đối không. Dung môi mạnh trong sơn Epoxy hoặc PU sẽ tấn công và làm màng sơn Alkyd yếu bên dưới bị nhăn nhúm, bong tróc. Phải tẩy sạch lớp Alkyd cũ hoàn toàn trước khi thi công hệ sơn dung môi mạnh.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Việc kiểm soát chất lượng màng sơn đòi hỏi sự đồng bộ từ máy móc, súng phun, buồng xử lý hóa chất cho đến lò sấy. Để nhận tư vấn chuyên sâu về các giải pháp khắc phục sự cố, cung cấp vật tư linh kiện và thiết kế lắp đặt dây chuyền sơn tĩnh điện tối ưu nhất, quý khách vui lòng liên hệ Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.