
Cách sơn tĩnh điện thủ công là giải pháp gia công bề mặt linh hoạt, giúp các xưởng cơ khí vừa và nhỏ tối ưu hóa vốn đầu tư ban đầu, tiết kiệm 25% chi phí nguyên vật liệu và đảm bảo màng sơn bóng mịn bền bỉ trên 15 năm. Khám phá cẩm nang kỹ thuật thực chiến cùng giải pháp thiết bị buồng phun, lò sấy và súng sơn công nghiệp chính hãng được chuyển giao trực tiếp từ đội ngũ kỹ sư tại Công Nghệ Sơn Tĩnh Điện Gia Phú.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Lựa Chọn Số 1 Cho Sơn Thủ Công
Dòng súng phun cầm tay công nghệ Đức cao cấp, trọng lượng siêu nhẹ 490g, dòng nạp vi sai ổn định giúp thợ thao tác linh hoạt trên các phôi cơ khí phức tạp và tiết kiệm 20% lượng bột tiêu hao.
Mục lục nội dung
- Sơn tĩnh điện thủ công là gì? Tổng quan và nguyên lý hoạt động cốt lõi
- Tại sao dây chuyền sơn tĩnh điện thủ công lại phù hợp cho xưởng cơ khí vừa và nhỏ?
- Phân tích chi tiết quy trình 7 bước tiền xử lý bể hóa chất và thông số kỹ thuật buồng sấy
- Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
- Quy trình vận hành thi công sơn tĩnh điện thủ công chuẩn kỹ thuật (SOP 5 bước)
- Các lỗi khuyết tật bề mặt thường gặp khi sơn thủ công và giải pháp khắc phục từ Gia Phú
- Câu hỏi thường gặp về cách sơn tĩnh điện thủ công (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Sơn tĩnh điện thủ công là gì? Tổng quan và nguyên lý hoạt động cốt lõi
Sơn tĩnh điện thủ công là mô hình dây chuyền bán tự động quy mô nhỏ, trong đó các công đoạn gá móc phôi, điều khiển súng phun phủ bột và đẩy phôi vào lò sấy mẻ được thực hiện trực tiếp bởi bàn tay người thợ sơn. Phương pháp này ứng dụng bột polymer nhiệt rắn khô 100%, tích điện thế cao áp từ 30kV đến 100kV khi đi qua điện cực nòng súng để hút chặt vào phôi kim loại đã được nối mass tiếp địa âm, sau đó lưu hóa nhiệt tạo thành màng bảo vệ chai cứng.

Nguyên lý hoạt động cốt lõi của chu trình sơn thủ công dựa trên hiện tượng cảm ứng tĩnh điện trường Coulomb:
- Nguyên lý tích điện ion hóa hạt bột: Bột sơn khô trong thùng chứa được sục khí tầng sôi tơi xốp, hút qua bơm Venturi và đi qua đầu kim vonfram nòng súng nạp điện tích cao thế, tạo luồng hạt mịn ion hóa hướng về bề mặt phôi.
- Lực hút trường Coulomb định hướng: Phôi kim loại treo trên móc tiếp địa âm (điện trở đất bắt buộc dưới 2 Ohm) hút chặt các hạt bột tích điện trái dấu, bao phủ kín mọi góc khuất, mối hàn và gờ cạnh cơ khí.
- Cơ chế tuần hoàn thu hồi bột dư: Quạt hút ly tâm buồng sơn hút giữ lượng bột bay lơ lửng qua màng lọc cartridge hoặc cyclone, thu hồi tái sử dụng lên đến 98% nguyên liệu.
- Lưu hóa nhiệt màng polymer: Sản phẩm sau khi phủ kín bột được đưa vào lò nung gia nhiệt bằng giàn bếp gas hồng ngoại 1602 ở nhiệt độ 180°C – 200°C trong 10 – 15 phút, giúp hạt nhựa nóng chảy liên kết chéo thành màng sơn bóng mịn.
Tại sao dây chuyền sơn tĩnh điện thủ công lại phù hợp cho xưởng cơ khí vừa và nhỏ?
Đối với các cơ sở gia công kim hoàn, xưởng nhôm kính, cơ khí dân dụng hay cửa cổng sắt mỹ thuật, mô hình dây chuyền sơn thủ công mang lại sự linh hoạt tối đa về mặt bằng và chi phí đầu tư ban đầu.
Theo kinh nghiệm hơn 10 năm chuyển giao công nghệ sơn của đội ngũ kỹ sư Gia Phú, việc đầu tư hệ thống thủ công giúp doanh nghiệp nhanh chóng làm chủ kỹ thuật, thu hồi vốn chỉ sau 6 – 9 tháng vận hành.
Chi phí đầu tư ban đầu thấp, khả năng thu hồi vốn nhanh
So với dây chuyền tự động hàng tỷ đồng, hệ thống sơn thủ công chỉ đòi hỏi mức ngân sách từ 150 đến 350 triệu đồng để sở hữu đầy đủ cụm bể xử lý composite, buồng phun lọc cartridge, máy sấy khí và lò sấy mẻ buồng kín.
Mô hình này giúp các xưởng nhỏ tự chủ 100% tiến độ đơn hàng mà không phải phụ thuộc vào việc thuê gia công ngoài tốn kém thời gian và chi phí vận chuyển.
Linh hoạt thay đổi màu sơn và chủng loại kích thước phôi
Dây chuyền thủ công cho phép thợ sơn dễ dàng thay đổi màu sắc nhanh chóng chỉ trong 5 – 10 phút vệ sinh buồng bơm và nòng súng.
Thợ sơn có thể chủ động điều chỉnh dải quét tay và thời gian nạp sơn theo từng kết cấu phôi đặc thù: từ lan can uốn lượn, khung bàn ghế nội thất đến các chi tiết máy dập định hình cỡ lớn.
Bảo đảm an toàn sức khỏe và thân thiện môi trường
Sơn bột khô hoàn toàn không chứa dung môi hữu cơ bay hơi độc hại (VOCs) như sơn dầu hay sơn PU, triệt tiêu nguy cơ hít phải mùi hóa chất khó chịu.
Bụi sơn được thu gom khép kín trong buồng lọc, không phát thải bụi ra môi trường xung quanh, giúp phân xưởng đạt chuẩn an toàn lao động và PCCC.
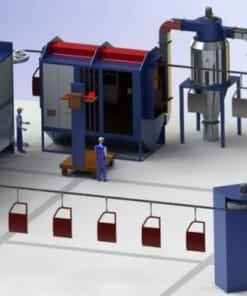
Tư Vấn & Nâng Cấp Hệ Thống Sơn Tĩnh Điện Trọn Gói
Gia Phú tư vấn chuyển giao giải pháp buồng phun thu hồi, lò sấy gia nhiệt hồng ngoại 1602 và cung cấp súng phun sơn đồng bộ chuẩn công nghiệp.
Phân tích chi tiết quy trình 7 bước tiền xử lý bể hóa chất và thông số kỹ thuật buồng sấy
Để sản phẩm sơn tĩnh điện thủ công đạt độ bền bám dính điểm 5B tiêu chuẩn ASTM D3359, khâu xử lý bề mặt phôi kim loại qua cụm bể nhúng composite là điều kiện tiên quyết bắt buộc.

Chuỗi 7 bước tiền xử lý bề mặt qua bể hóa chất composite
- Bể 1 – Tẩy dầu mỡ hóa học: Ngâm phôi trong dung dịch kiềm tẩy dầu chuyên dụng từ 10 – 15 phút để loại bỏ dầu cán thép, dầu mỡ cơ khí.
- Bể 2 – Rửa nước tràn lần 1: Rửa sạch màng kiềm và chất bẩn bám dính bề mặt dưới vòi nước chảy tuần hoàn.
- Bể 3 – Tẩy rỉ sét axit: Ngâm trong dung dịch axit HCl hoặc $H_2SO_4$ nồng độ tiêu chuẩn từ 10 – 20 phút để bóc tách sạch vảy oxit rỉ sét.
- Bể 4 – Rửa nước tràn lần 2: Rửa sạch hoàn toàn dư lượng axit trên phôi kim loại.
- Bể 5 – Định hình bề mặt (Conditioning): Ngâm hóa chất định hình từ 2 – 3 phút nhằm tạo các mầm kết tinh vi mô đồng đều.
- Bể 6 – Photphat hóa kẽm (Phosphating): Ngâm từ 3 – 5 phút để tạo lớp màng tinh thể photphat kẽm xốp mịn, tạo chân bám cơ hóa học vững chắc cho hạt polymer.
- Bể 7 – Rửa nước tràn lần 3: Rửa sạch hóa chất tồn dư trước khi chuyển sang lò sấy khô nước.
Chế độ sấy khô nước và sấy lưu hóa sơn tĩnh điện
Sau khi qua bể hóa chất, phôi kim loại bắt buộc phải đưa vào lò sấy khô nước ở dải nhiệt độ 110°C – 130°C trong 5 – 10 phút để đuổi sạch hơi nước đọng trong các khe kẽ mối hàn.
Sau khi phun phủ bột, phôi được nạp vào buồng sấy lưu hóa nhiệt độ 180°C – 200°C duy trì liên tục trong 10 – 15 phút bằng giàn bếp gas hồng ngoại 1602 để màng sơn đóng rắn hoàn toàn.
| Hạng mục thông số kỹ thuật | Giá trị tiêu chuẩn công nghiệp | Ý nghĩa kiểm soát thực tế |
|---|---|---|
| Chuỗi bể xử lý hóa chất | 7 bể bọc phủ composite 3 – 5 lớp | Làm sạch phôi, tạo chân bám photphat chống oxy hóa |
| Nhiệt độ lò sấy khô nước | 110°C – 130°C trong 5 – 10 phút | Triệt tiêu hoàn toàn hơi ẩm, ngăn ngừa rỗ lỗ kim màng sơn |
| Nhiệt độ lò sấy lưu hóa bột | 180°C – 200°C trong 10 – 15 phút | Làm nóng chảy và đóng rắn hoàn toàn liên kết polymer |
| Điện áp súng phun sơn thủ công | 35kV – 80kV (Dòng điện < 100uA) | Tạo trường tĩnh điện bám dính bột, khử sần da cam |
| Áp lực khí nén cấp súng | 5.0 – 6.0 bar (Khí khô lọc tách nước) | Cấp áp lực đẩy bột tơi xốp đều, không bị phun giật cục |
| Điện trở tiếp địa mass âm phôi | Dưới 2 Ohm (Chuẩn NFPA 33) | Hút bột mạnh mẽ, triệt tiêu tia lửa điện hồ quang an toàn |
| Tỷ lệ pha trộn bột thu hồi | 1 phần bột thu hồi : 1 hoặc 3 phần bột mới | Đảm bảo độ mịn và độ bóng màng sơn sau khi hoàn thiện |
Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
Để xây dựng hệ thống sơn tĩnh điện thủ công đạt hiệu suất cao, tiết kiệm vật tư và vận hành an toàn, Gia Phú phân phối trực tiếp các thiết bị chính hãng tiêu chuẩn quốc tế:
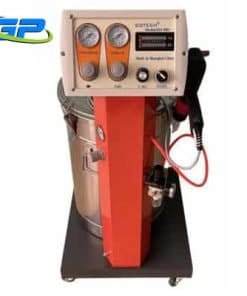
Súng Sơn Tĩnh Điện DOTECH Model: D-890 (Hàn Quốc)
Kết cấu cơ khí mạnh mẽ dành riêng cho các phân xưởng gia công công suất lớn, vận hành bền bỉ 24/7 và linh kiện thay thế thông dụng dễ bảo trì.
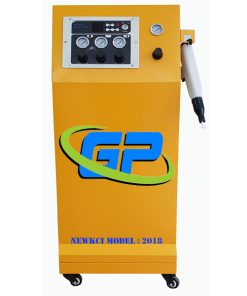
Súng Sơn Tĩnh Điện NEWKCI Model-2018 (Hàn Quốc)
Thiết bị phun sơn cao áp công nghệ Hàn Quốc thế hệ mới, linh hoạt hiệu chỉnh điện áp, phủ sâu các khe góc hẹp và tiết kiệm bột sơn tối đa.

Bếp Gas Hồng Ngoại 1602 Chuyên Dụng Lò Sấy
Bộ đầu đốt gốm chịu nhiệt hồng ngoại chất lượng cao, đốt sạch kiệt khí gas, tỏa nhiệt đều khắp buồng sấy và tiết kiệm 25% nhiên liệu tiêu thụ.
Quy trình vận hành thi công sơn tĩnh điện thủ công chuẩn kỹ thuật (SOP 5 bước)
Thực hiện quy trình chuẩn hóa thao tác vận hành (SOP) 5 bước nghiêm ngặt giúp thợ sơn thủ công kiểm soát chất lượng màng sơn bóng đẹp, không tì vết:
- Bước 1: Tiền xử lý hóa chất 7 bể và sấy khô kiệt nước: Ngâm rửa phôi qua chuỗi bể tẩy dầu, tẩy rỉ sét, photphat hóa kẽm; sau đó nạp phôi vào lò sấy khô nước ở nhiệt độ 110°C – 130°C trong 5 – 10 phút để đuổi sạch hơi ẩm.
- Bước 2: Chuẩn bị bột sơn và hệ thống cấp khí nén: Rây lọc bột sơn qua mắt lưới 100 mesh loại bỏ tạp chất; nếu dùng bột thu hồi thì phối trộn với bột mới theo tỷ lệ 1:1 hoặc 1:3; đổ bột vào 2/3 thùng chứa inox và mở van khí đáy để bột sục sôi tơi xốp; khởi động máy nén khí và máy sấy khí đạt áp suất ổn định 5 – 6 bar.
- Bước 3: Gá treo sản phẩm và kiểm tra tiếp địa mass: Móc phôi chắc chắn lên giá treo hoặc thanh ray treo trong buồng phun; dùng đồng hồ đo điện trở đất đảm bảo thông số tiếp địa mass âm dưới 2 Ohm.
- Bước 4: Thao tác phun phủ bột trong buồng thu hồi: Thợ sơn mặc đầy đủ đồ bảo hộ PPE (mặt nạ lọc bụi P100, quần áo chống tĩnh điện); cài đặt súng ở điện áp 60kV – 80kV (hạ 35kV – 45kV ở góc hẹp lồng Faraday), giữ khoảng cách 15cm – 20cm di chuyển đều tay quét đè mí gối đầu 30% – 50% để tạo độ dày màng bột 60 – 80 micromet.
- Bước 5: Đưa vào lò sấy lưu hóa nhiệt và nghiệm thu: Treo phôi vào khung xe gòn hoặc ray đẩy đưa vào buồng sấy lưu hóa nhiệt độ 180°C – 200°C trong vòng 10 – 15 phút gia nhiệt bằng giàn bếp gas hồng ngoại 1602; để nguội tự nhiên và kiểm tra độ bám dính trước khi đóng gói.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Bộ lọc cartridge giấy/nhựa chất lượng cao giữ lại 99% bụi bột sơn lơ lửng, kéo dài tuổi thọ quạt hút và phục vụ đắc lực cho công tác bảo trì buồng sơn.
Các lỗi khuyết tật bề mặt thường gặp khi sơn thủ công và giải pháp khắc phục từ Gia Phú
Gia công thủ công phụ thuộc nhiều vào tay nghề người thợ, do đó cần nhận diện sớm các lỗi cơ học để xử lý kịp thời:
- Màng sơn bị rỗ lỗ kim (Pinholes) sau khi sấy: Do phôi kim loại sau khi qua bể hóa chất chưa được sấy khô kiệt nước hoặc hệ thống khí nén cấp súng bị lẫn hơi ẩm và dầu máy bôi trơn. Cách xử lý: Vận hành máy sấy khí làm lạnh liên tục, xả đáy cốc lọc tách ẩm và nâng nhiệt độ lò sấy khô nước lên 120°C.
- Bột sơn rơi tự do, không bám dính vào phôi: Thường do móc treo phôi bị bám lớp sơn cũ quá dày làm mất tiếp địa mass âm (điện trở > 2 Ohm) hoặc khối biến áp Cascade nòng súng bị yếu nguồn. Cách xử lý: Đốt cạo sạch lớp sơn cách điện trên móc treo kim loại và đo kiểm tra điện thế đầu súng.
- Màng sơn bị dày mỏng cục bộ, sần vỏ cam: Do thợ sơn đưa tay giật cục, khoảng cách phun quá sát phôi (< 15cm) hoặc cài điện áp súng quá cao (> 85kV) gây ion hóa ngược. Cách xử lý: Giữ khoảng cách súng vuông góc từ 15cm – 20cm, hạ điện áp về dải 50kV – 70kV và đưa tay đều nhịp.
- Màng sơn bị đốm hạt bẩn, lẫn màu: Do bột thu hồi không được rây lọc sạn rác hoặc vệ sinh buồng phun chưa sạch khi đổi màu sơn mới. Cách xử lý: Cho bột qua máy rây rung lưới 100 mesh và xịt khí nén làm sạch toàn bộ nòng súng, ống dẫn và vách buồng sơn.
Câu hỏi thường gặp về cách sơn tĩnh điện thủ công (FAQs)
- Tỷ lệ pha trộn bột sơn thu hồi với bột sơn mới chuẩn xác là bao nhiêu?
Để đảm bảo độ mịn và độ bóng màng sơn, bột sơn thu hồi sau khi qua máy rây lọc tạp chất nên được trộn với bột mới theo tỷ lệ 1:1 đối với hàng thông thường, hoặc tỷ lệ 1 phần bột thu hồi với 3 phần bột mới đối với các đơn hàng xuất khẩu chất lượng cao.
- Thời gian sấy lưu hóa trong lò nung sơn tĩnh điện thủ công là bao lâu?
Thời gian nung sấy tiêu chuẩn là từ 10 đến 15 phút tính từ thời điểm nhiệt độ bề mặt phôi kim loại đạt ngưỡng 180°C – 200°C; nếu sấy non nhiệt màng sơn sẽ giòn dễ bong, sấy quá nhiệt màng sơn dễ bị cháy ngả ố vàng.
- Tại sao phôi kim loại bắt buộc phải sấy khô nước trước khi phun sơn thủ công?
Nếu phôi còn đọng nước trong khe kẽ mối hàn, khi đưa vào lò sấy lưu hóa nhiệt độ 200°C, lượng nước ngậm bên trong sẽ sôi bốc hơi đội thủng màng polymer nóng chảy, tạo ra khuyết tật rỗ lỗ kim vĩnh viễn không thể khắc phục.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tài liệu hướng dẫn quy trình sơn tĩnh điện thủ công chi tiết, tư vấn bản vẽ mặt bằng nhà xưởng miễn phí và nhận bảng báo giá thiết bị súng phun sơn cùng giàn bếp gas hồng ngoại 1602 ưu đãi nhất, quý khách vui lòng liên hệ:
- CÔNG TY TNHH SƠN TĨNH ĐIỆN GIA PHÚ
- VPGD: Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội
- Hotline kỹ thuật: 0976.655.558 – 0912.655.558
- Email: thietbison@gmail.com
- Website chính thức: https://giaphu.com.vn | https://thietbison.com
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.