
Quy trình phun sơn tĩnh điện chuẩn công nghiệp là giải pháp giúp nâng cao 35% độ bền bám dính màng sơn và bảo vệ kim loại chống ăn mòn tuyệt đối. Khám phá cẩm nang kỹ thuật SOP và nhận chuyển giao công nghệ dây chuyền đồng bộ từ các kỹ sư giàu kinh nghiệm tại Công Nghệ Sơn Tĩnh Điện Gia Phú.
Mục lục nội dung
- Quy trình phun sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
- Tại sao quy trình phun sơn tĩnh điện chuẩn kỹ thuật lại quan trọng trong sản xuất?
- Phân tích chi tiết cấu tạo và thông số kỹ thuật của dây chuyền phun sơn tĩnh điện
- Top thiết bị sơn tĩnh điện chính hãng bán chạy tại Gia Phú
- Quy trình vận hành và lắp đặt hệ thống phun sơn tĩnh điện chuẩn kỹ thuật (SOP 4 bước)
- Các sự cố thường gặp trong quy trình sơn tĩnh điện và cách khắc phục từ Gia Phú
- Câu hỏi thường gặp về quy trình phun sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Tối Ưu Lượng Bột Phun
Giải pháp phun phủ tĩnh điện cầm tay đỉnh cao từ Đức, cho độ che phủ góc cạnh vượt trội, tiết kiệm 20% lượng bột tiêu hao và kiểm soát màng sơn siêu mịn.
Quy trình phun sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
Quy trình phun sơn tĩnh điện là chuỗi các công đoạn xử lý bề mặt, phủ bột sơn mang điện tích và lưu hóa nhiệt theo tiêu chuẩn công nghiệp nhằm tạo nên lớp màng bảo vệ hoàn hảo trên kết cấu kim loại. Cơ chế hoạt động cốt lõi dựa trên lực hút tĩnh điện giữa các hạt bột mang điện thế cao và chi tiết phôi kim loại đã được nối đất tiếp địa âm.
Tại các nhà máy cơ khí hiện đại, quy trình này yêu cầu sự phối hợp đồng bộ giữa trạm tiền xử lý hóa chất, thiết bị phun tĩnh điện cao áp, hệ thống buồng thu hồi và lò sấy gia nhiệt đối lưu:
- Nguyên lý nạp điện hạt bột sơn: Bột sơn khô dạng hạt mịn đi qua nòng súng được nạp tĩnh điện cao thế từ 30kV đến 100kV bằng điện cực Corona hoặc ma sát Tribo.
- Lực hút trường tĩnh điện: Hạt bột bay theo luồng khí nén định hướng và bị hút chặt vào bề mặt phôi kim loại, bao bọc đồng đều toàn bộ góc cạnh, khe kẽ phức tạp.
- Thu hồi và tái sinh nguyên liệu: Lượng bột sơn lơ lửng không bám vào sản phẩm sẽ được buồng hút thu hồi kết hợp lõi lọc cartridge giữ lại để tái sử dụng tuần hoàn lên tới 98%.
- Đóng rắn nhiệt dẻo/nhiệt rắn: Sản phẩm sau khi phủ kín bột được đưa vào lò sấy ở dải nhiệt từ 180°C – 200°C trong vòng 10 – 15 phút để bột nóng chảy, liên kết chéo và đóng rắn thành màng sơn bền chắc.

Tại sao quy trình phun sơn tĩnh điện chuẩn kỹ thuật lại quan trọng trong sản xuất?
Áp dụng quy trình kỹ thuật nghiêm ngặt là yếu tố sống còn giúp kiểm soát chất lượng màng sơn cơ khí, triệt tiêu lỗi bong tróc và tối ưu hóa tối đa chi phí sản xuất cho doanh nghiệp.
Theo kinh nghiệm hơn 10 năm chuyển giao công nghệ dây chuyền sơn của đội ngũ kỹ sư Gia Phú, hơn 80% trường hợp màng sơn bị rộp, rỉ sét chân kim hoặc ố vàng sau vài tháng sử dụng bắt nguồn từ việc cắt xén công đoạn tiền xử lý hóa chất hoặc căn chỉnh nhiệt độ lò sấy không chuẩn xác.
Nâng cao độ bền cơ học và khả năng kháng ăn mòn
Lớp phủ photphat hóa tạo nên một mạng lưới tinh thể vi mô gắn kết hữu cơ giữa nền kim loại sắt thép và màng sơn bột polymer.
Nhờ đó, bề mặt sơn đạt khả năng chống va đập, chống trầy xước và chịu được thử nghiệm phun sương muối liên tục từ 500 đến 1000 giờ mà không rỉ sét.
Tiết kiệm chi phí bột sơn và giảm thiểu ô nhiễm môi trường
Khác với sơn dung môi truyền thống bay hơi làm thất thoát 50% khối lượng, sơn tĩnh điện không sử dụng hợp chất hữu cơ dễ bay hơi (VOCs).
Hệ thống thu hồi bột sơn tự động giúp tái sử dụng hầu hết lượng bột dư, giảm tiêu hao nguyên vật liệu từ 20% đến 30% mỗi tháng cho xưởng cơ khí.
Tăng tốc độ gia công và tự động hóa dây chuyền
Quy trình khép kín kết hợp băng tải xích treo liên tục cho phép sản phẩm chuyển trực tiếp từ buồng phun sang lò sấy định hình.
Chi tiết sau khi ra khỏi lò sấy và hạ nhiệt có thể đóng gói, xuất xưởng ngay trong ngày mà không cần chờ thời gian bay hơi dung môi như sơn nước.
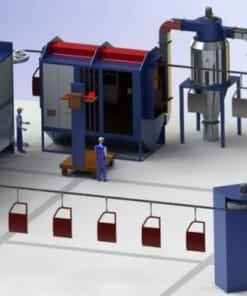
Tư Vấn & Thiết Kế Dây Chuyền Sơn Tĩnh Điện Trọn Gói
Gia Phú cung cấp giải pháp toàn diện từ bể hóa chất composite, buồng phun thu hồi, lò sấy hồng ngoại 1602 đến xích tải treo tự động chuẩn công nghiệp.
Phân tích chi tiết cấu tạo và thông số kỹ thuật của dây chuyền phun sơn tĩnh điện
Một dây chuyền sơn tĩnh điện tiêu chuẩn là sự tích hợp của nhiều phân hệ cơ khí, nhiệt học, khí nén và điện tích hoạt động nhịp nhàng.
Việc đầu tư thiết bị đồng bộ giúp tối ưu chất lượng bề mặt và kiểm soát an toàn vận hành trong toàn bộ quy trình sản xuất cơ khí:
Hệ thống bể hóa chất xử lý bề mặt composite
Các bể ngâm tẩy rỉ sét axit, tẩy dầu kiềm và photphat định hình được gia cố bằng sợi thủy tinh phủ nhựa composite kháng ăn mòn hóa chất cao cấp.
Hệ thống cầu trục palang điện chịu tải từ 1 đến 3 tấn giúp tự động nâng hạ rọ sản phẩm bằng inox qua chuỗi các bể theo thời gian ngâm cài đặt trước.
Hệ thống buồng phun sơn và cơ chế thu hồi cartridge/cyclone
Buồng phun được thiết kế bằng tôn mạ kẽm sơn tĩnh điện hoặc nhựa PP cao cấp với vách trơn láng giúp ngăn ngừa hạt sơn bám dính vào thân vỏ.
Cụm quạt hút ly tâm công suất 5.5kW – 11kW kết hợp hệ thống filter cartridge giấy/nhựa và rũ bụi khí nén tự động giữ lại toàn bộ hạt bụi sơn bay lơ lửng.
Lò sấy lưu hóa sơn tĩnh điện gia nhiệt hồng ngoại 1602
Vách lò sấy được cấu tạo từ các tấm sandwich panel bông khoáng thủy tinh tỷ trọng 80 – 100 kg/m³ dày 100mm, giúp giữ nhiệt và tiết kiệm nhiên liệu.
Hệ thống sử dụng giàn bếp gas hồng ngoại 1602 hoặc đầu đốt dầu diesel đối lưu khí nóng tuần hoàn, duy trì nhiệt độ chính xác trong biên độ chênh lệch chỉ ±3°C.
| Bộ phận / Thành phần | Thông số kỹ thuật tiêu chuẩn | Vai trò vận hành thực tế |
|---|---|---|
| Hệ thống bể tiền xử lý | Dung tích 2000L – 10000L, Vách bọc Composite chống axit | Tẩy dầu mỡ, tẩy rỉ sét, định hình và tạo màng photphat kẽm chống rỉ |
| Lò sấy khô nước | Nhiệt độ 110°C – 130°C, Thời gian sấy 5 – 10 phút | Sấy khô triệt để hơi ẩm bề mặt kim loại trước khi đưa vào buồng phun |
| Buồng phun và thu hồi bột | Trang bị 1 – 2 vị trí súng, Quạt hút ly tâm 7.5kW, Lõi lọc Cartridge | Không gian phun sơn kín bụi, thu hồi đến 98% lượng bột dư thừa |
| Súng phun tĩnh điện cao áp | Điện áp ra 0 – 100 kV, Dòng điện cực đại 100 uA, Cấp bột Venturi | Tích điện cho hạt bột và định hướng tia phun bao phủ bề mặt phôi |
| Lò sấy ủ lưu hóa màng sơn | Nhiệt độ sấy 180°C – 200°C, Gia nhiệt Bếp Gas hồng ngoại 1602 | Nóng chảy và đóng rắn hoàn toàn màng bột sơn, tạo liên kết cơ lý bền chặt |
| Băng tải xích treo liên tục | Xích tải 5T chịu nhiệt, Ray dẫn hướng 50×50, Bộ truyền động biến tần | Vận chuyển phôi tự động qua buồng sơn và lò sấy liên tục, tăng năng suất |
Top thiết bị sơn tĩnh điện chính hãng bán chạy tại Gia Phú
Để tối ưu hiệu suất trong các công đoạn của quy trình, Gia Phú cung ứng đầy đủ các thiết bị công nghiệp chất lượng cao được nhập khẩu chính hãng:
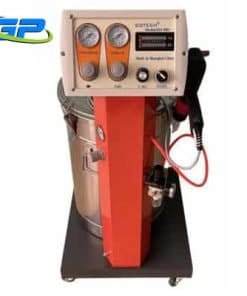
Súng Sơn Tĩnh Điện DOTECH Model: D-890
Thiết bị phun sơn công nghiệp chuyên dụng cho công xưởng tải trọng nặng, tạo trường tĩnh điện mạnh mẽ và độ bền cao trong môi trường làm việc khắc nghiệt.
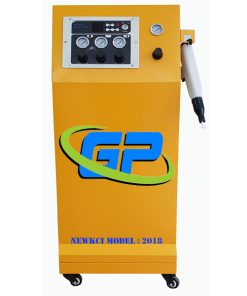
Súng Sơn Tĩnh Điện NEWKCI Model-2018
Dòng súng cao áp thông minh Hàn Quốc, linh hoạt điều chỉnh dòng ion, tối ưu độ phủ trên góc cạnh phức tạp và tiết kiệm tối đa bột sơn tiêu hao.

Bếp Gas Hồng Ngoại 1602 Gia Nhiệt Lò Sấy
Bộ đầu đốt gốm hồng ngoại cao cấp chuyên dụng cho lò sấy sơn, đốt cháy kiệt gas, nhiệt lượng tỏa đều và tiết kiệm 25% chi phí nhiên liệu so với bếp đốt thường.
Quy trình vận hành và lắp đặt hệ thống phun sơn tĩnh điện chuẩn kỹ thuật (SOP 4 bước)
Thực hiện chuẩn hóa từng bước vận hành là nguyên tắc cốt lõi giúp xưởng cơ khí duy trì độ ổn định màng sơn và ngăn chặn rủi ro lỗi bề mặt:
Bước 1: Xử lý bề mặt sản phẩm qua hệ thống bể hóa chất
Sản phẩm kim loại (sắt, thép, nhôm) bắt buộc phải trải qua quy trình ngâm nhúng qua hệ thống bể hóa chất composite chuyên biệt nhằm loại bỏ hoàn toàn tạp chất:
- Tẩy dầu mỡ công nghiệp: Ngâm trong bể hóa chất kiềm hoặc chất tẩy dầu chuyên dụng từ 10 – 15 phút để loại bỏ dầu nhớt sau gia công dập, cắt gọt.
- Rửa sạch nước lần 1: Rửa trôi hết hóa chất tẩy dầu bám trên bề mặt phôi bằng nước tràn tuần hoàn.
- Tẩy rỉ sét bề mặt: Ngâm trong bể dung dịch axit H2SO4 hoặc HCl từ 10 – 20 phút để hòa tan hoàn toàn các lớp vảy oxit và mảng rỉ sét kim loại.
- Rửa sạch nước lần 2: Rửa sạch hoàn toàn dư lượng axit, trung hòa độ pH trên bề mặt phôi.
- Định hình bề mặt: Ngâm qua bể hóa chất định hình nhằm hoạt hóa bề mặt, tạo hạt mầm kết tinh photphat mịn đều.
- Photphat hóa bề mặt: Tạo lớp màng photphat kẽm xốp vi mô đóng vai trò liên kết trung gian chống oxy hóa và tăng cường lực bám dính màng sơn.
- Rửa nước hoàn tất: Rửa sạch dư lượng dung dịch photphat để chuẩn bị đưa vào công đoạn làm khô.
Bước 2: Sấy khô bề mặt sản phẩm trước khi đưa vào buồng phun
Vật sơn sau khi nhấc ra khỏi rọ hóa chất phải được thổi khô và đưa vào lò sấy khô nước ở dải nhiệt độ 110°C – 130°C trong vòng 5 – 10 phút.
Công đoạn sấy khô hoàn toàn là điều kiện bắt buộc trước khi thực hiện các thao tác bằng súng phun sơn tĩnh điện, giúp triệt tiêu hiện tượng rỗ khí, phồng rộp do hơi nước bốc lên từ lòng kim loại khi nung sấy màng sơn.
Bước 3: Sơn phủ sản phẩm trong buồng phun và thu hồi bột
Chi tiết kim loại được móc lên thanh treo hoặc băng tải xích tự động tiến vào buồng phun sơn tĩnh điện kín bụi:
- Kiểm tra tiếp địa an toàn: Đo đạc điện trở tiếp địa của giá treo và móc treo phôi, đảm bảo điện trở đất luôn dưới 2 Ohm.
- Cài đặt điện áp và lưu lượng khí: Điều chỉnh điện áp phát từ 60kV – 80kV trên tủ điều khiển súng, cài đặt áp suất khí nén cấp bột ở mức 5 – 6 bar.
- Lựa chọn phương thức phun: Với hệ thống bán tự động, công nhân dùng 1 súng cầm tay phun đều tay; với dây chuyền tự động, hệ thống robot tịnh tiến mang từ 2 đến nhiều súng phun đối xứng hai mặt chi tiết.
- Thu hồi bột sơn tuần hoàn: Hệ thống quạt hút liên tục hút lượng bột rơi vãi vào bộ lọc filter cartridge, chuyển bột về sàng rung để phối trộn cùng bột sơn mới theo tỷ lệ 1:3 tái sử dụng.
Bước 4: Sấy lưu hóa và hoàn tất đóng rắn sản phẩm
Sản phẩm đã phủ kín bột sơn được đưa vào buồng sấy định hình sử dụng nhiệt đối lưu kín tuần hoàn:
- Dải nhiệt độ tiêu chuẩn: Cài đặt lò sấy đạt mức nhiệt từ 180°C – 200°C tùy theo thông số kỹ thuật chỉ định của hãng bột sơn.
- Thời gian lưu nhiệt: Duy trì mức nhiệt trên bề mặt vật sơn trong thời gian 15 phút để chuỗi phản ứng liên kết chéo của polymer diễn ra hoàn toàn.
- Hạ nhiệt và nghiệm thu: Đưa sản phẩm ra khỏi lò sấy, làm nguội tự nhiên và tiến hành kiểm tra độ dày màng sơn (60 – 80 micromet), kiểm tra độ bóng và độ bám dính bằng dao cắt lưới.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Lõi lọc giấy và nhựa cao cấp có khả năng lọc sạch 99% bụi sơn, duy trì áp suất hút thông thoáng cho buồng phun và kéo dài tuổi thọ quạt hút ly tâm.
Các sự cố thường gặp trong quy trình sơn tĩnh điện và cách khắc phục từ Gia Phú
Kiểm soát quy trình sơn đòi hỏi xử lý nhanh các bất thường bề mặt nhằm tránh lãng phí bột và đảm bảo đúng tiến độ gia công:
- Bong tróc màng sơn từng mảng sau khi sấy: Nguyên nhân chính do phôi chưa được tẩy sạch dầu mỡ hoặc lớp photphat hình thành quá dày, xốp giòn. Cách xử lý: Kiểm tra nồng độ các bể hóa chất tẩy dầu và rút ngắn thời gian ngâm photphat về mức 3 – 5 phút.
- Bề mặt nổi bọt khí hoặc rỗ mắt cá: Do hơi ẩm đọng lại trong các khe kim loại sau khi rửa nước chưa được sấy khô kiệt, hoặc khí nén súng sơn bị nhiễm dầu. Cách xử lý: Tăng nhiệt độ lò sấy khô nước lên 120°C và xả sạch cốc lọc tách dầu của máy nén khí.
- Sơn bị sần vỏ cam hoặc độ dày không đồng đều: Do cài đặt điện thế kV quá cao gây ion hóa ngược, hoặc khoảng cách cầm súng quá gần phôi. Cách xử lý: Hạ điện áp xuống 40kV – 50kV, giữ khoảng cách súng vuông góc từ 20cm – 25cm so với mặt chi tiết.
- Màng sơn không đạt độ cứng, dễ trầy xước: Do nhiệt độ thực tế trong lò sấy chưa đạt 180°C hoặc thời gian lưu nhiệt chưa đủ 15 phút. Cách xử lý: Đo lại đường cong nhiệt độ thực tế của lò sấy bằng máy ghi nhiệt độ chuyên dụng và điều chỉnh van cấp gas bếp 1602.
Câu hỏi thường gặp về quy trình phun sơn tĩnh điện (FAQs)
- Tại sao bước xử lý photphat hóa lại không thể bỏ qua trước khi sơn?
Lớp màng photphat kẽm đóng vai trò gốc chân bám cho hạt polymer hữu cơ, đồng thời ngăn ngừa oxy hóa lan tỏa dưới màng sơn nếu chi tiết bị xước.
- Nhiệt độ và thời gian sấy sơn tĩnh điện chuẩn là bao nhiêu?
Thông số sấy chuẩn phổ biến nhất là 180°C – 200°C trong vòng 10 đến 15 phút tính từ thời điểm bề mặt kim loại đạt đủ ngưỡng nhiệt quy định.
- Có thể phối trộn bột sơn thu hồi với bột sơn mới theo tỷ lệ nào?
Tỷ lệ tối ưu theo khuyến cáo của kỹ sư Gia Phú là 1 phần bột thu hồi trộn cùng 3 phần bột sơn mới để đảm bảo màu sắc và độ mịn màng sơn.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tư vấn kỹ thuật chuyên sâu, chuyển giao công nghệ quy trình phun sơn tĩnh điện và khảo sát thiết kế dây chuyền tự động, quý khách vui lòng liên hệ Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.