
Xử lý bề mặt sơn tĩnh điện là công đoạn kỹ thuật thiết yếu quyết định trực tiếp đến độ bám dính, khả năng chống ăn mòn và tính thẩm mỹ của màng sơn trên kim loại. Để hệ thống vận hành đạt hiệu suất cao và giảm thiểu tỷ lệ hàng lỗi, quy trình này cần được thiết kế và kiểm soát nghiêm ngặt theo tiêu chuẩn công nghiệp được tư vấn bởi Công Nghệ Sơn Tĩnh Điện Gia Phú.
Mục lục nội dung
- Xử lý bề mặt sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
- Tại sao xử lý bề mặt sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết quy trình, hóa chất và thông số kỹ thuật xử lý bề mặt
- Quy trình vận hành hệ thống bể xử lý bề mặt chuẩn kỹ thuật (SOP)
- Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về hệ thống xử lý bề mặt sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Lắp đặt trọn gói toàn quốc
Dây Chuyển Sơn Tĩnh Điện Tự Động – Năng Suất Vượt Trội
Hệ thống đồng bộ bao gồm bể xử lý bề mặt, buồng phun sơn, và lò sấy công nghiệp giúp tối ưu 30% chi phí vận hành cho nhà xưởng.
Xử lý bề mặt sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
Xử lý bề mặt sản phẩm là một công đoạn quan trọng và phải thực hiện đầu tiên trước khi tiến hành phun sơn. Bản chất của quá trình này là việc sử dụng các phương pháp cơ học hoặc hóa học (nhúng bể, phun sương) để loại bỏ hoàn toàn dầu mỡ, gỉ sét, cặn bẩn sinh ra trong quá trình gia công cơ khí (hàn, cắt, dập) trên phôi kim loại.
Việc xử lý bề mặt không chỉ làm sạch mà còn tạo ra một lớp màng bảo vệ (như màng Phosphat kẽm hoặc Chromate), giúp thay đổi tính chất vật lý của bề mặt kim loại. Nguyên lý cốt lõi của công nghệ này là tạo ra hàng triệu lỗ xốp vi mô và tăng cường diện tích tiếp xúc, từ đó tạo ra chân bám vững chắc cho hạt sơn tĩnh điện khi đi qua buồng phun tích điện.
- Làm sạch triệt để: Loại bỏ 100% các tạp chất cản trở sự truyền dẫn điện tích bề mặt.
- Biến tính bề mặt: Phản ứng hóa học tạo màng muối kẽm/sắt không tan, chống lại sự xâm nhập của độ ẩm và oxy.
- Tương thích hóa học: Màng biến tính có tính chất trung gian, liên kết chặt chẽ với cả mạng lưới tinh thể kim loại bên dưới và màng polymer của lớp sơn bên trên.
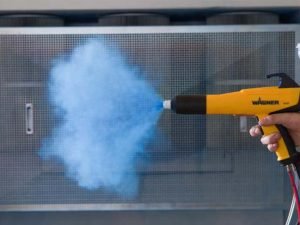
Hệ thống phun sơn tĩnh điện sau khi vật liệu đã được xử lý bề mặt chuẩn kỹ thuật
Tại sao xử lý bề mặt sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
Nếu không xử lý bề mặt trong dây chuyền phun sơn trước khi sơn thì thành phẩm sau khi được hoàn thiện không những không có bề mặt bóng mịn mà còn dẫn đến hư hỏng màng sơn, làm ảnh hưởng đến năng suất và nguồn thu. Dưới đây là những nguyên nhân cốt lõi minh chứng cho sự quan trọng của công đoạn này.
1. Giảm độ bám dính của sơn tĩnh điện
Hầu hết trong quá trình tiến hành phun sơn tĩnh điện, nếu lớp sơn và bề mặt không có độ bám dính thì nguyên nhân chính là do không xử lý bề mặt, hoặc xử lý sai cách. Chính lớp dầu công nghiệp sinh ra từ quá trình dập vuốt, hay bụi bẩn, gỉ sét bám trên bề mặt đã làm lớp sơn tĩnh điện không bám và phủ đều được vào vật. Lực hút tĩnh điện bị ngăn cản bởi lớp điện môi cách điện (dầu, oxit), làm vật không có độ bền cao và không tạo ra được lớp sơn bóng, mịn đúng tiêu chuẩn.
2. Lớp sơn bị phồng rộp và bong tróc
Hiện tượng thứ 2 xảy ra đối với việc không làm sạch bề mặt trước khi sơn đó là hiện tượng lớp sơn bị phồng rộp hoặc tự động bị bong ra sau một thời gian sử dụng. Các tạp chất ngậm nước hoặc hóa chất còn sót lại dưới màng sơn khi đưa qua lò sấy ở nhiệt độ 180°C – 200°C sẽ hóa hơi, tạo ra áp suất đẩy màng sơn lên. Theo thời gian, lớp phồng rộp này sẽ nứt vỡ, phá hủy hoàn toàn giá trị thẩm mỹ của sản phẩm gia công.
3. Ăn mòn dưới màng sơn (Corrosion Under Coating)
Một hiện tượng nữa đó là hiện tượng ăn mòn dưới màng sơn tĩnh điện. Nếu màng Phosphat hoặc Chromate không được hình thành đúng chuẩn, hơi ẩm trong không khí vẫn có thể thẩm thấu qua lớp sơn polymer mỏng. Hiện tượng này có tác động rất xấu tới độ bền của vật cần sơn, khiến vật sơn nhanh bị oxi hóa hơn. Gỉ sét sẽ phát triển ngầm từ bên trong, đẩy bề mặt sơn bong tróc thành từng mảng lớn.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Tối Ưu Lượng Bột Phun
Kết hợp hoàn hảo với bề mặt kim loại đã xử lý, súng Wagner PEM-X1 tạo trường tĩnh điện mạnh mẽ, giúp bột bám dính siêu đều tại các góc cạnh khó nhất.
Phân tích chi tiết quy trình, hóa chất và thông số kỹ thuật xử lý bề mặt
Ngoài 3 hiện tượng trên thì việc không xử lý bề mặt trước khi sơn còn dẫn đến rất nhiều lỗi khác nhau. Do đó, xử lý bề mặt đóng một vai trò rất quan trọng trong công nghệ phun sơn tĩnh điện. Để sản phẩm đạt yêu cầu tuyệt đối, hệ thống thông thường được chia thành 7 bể xử lý cốt lõi sử dụng các nhóm hóa chất chuyên biệt.
Các bước cơ bản nhất bao gồm: Tẩy dầu mỡ, Tẩy gỉ, Tẩy bóng điện và hóa học, Tẩy nhẹ. Dưới đây là bảng phân tích kỹ thuật chi tiết cấu tạo hệ thống bể hóa chất tiêu chuẩn được thiết kế bởi kỹ sư Gia Phú:
| Giai đoạn / Tên bể xử lý | Thông số kỹ thuật & Hóa chất | Vai trò vận hành & Lợi ích |
|---|---|---|
| Bể tẩy dầu mỡ (Degreasing) | Dung dịch kiềm mạnh (NaOH, Na2CO3) + Chất hoạt động bề mặt, nhiệt độ 50°C – 60°C, thời gian 10 – 15 phút. | Nhũ hóa hoàn toàn dầu nhớt sinh ra trong quá trình đột dập cơ khí, tạo bề mặt ái nước chuẩn bị cho bước tiếp theo. |
| Bể rửa nước (Water Rinsing) | Nước sạch tràn liên tục, duy trì pH trung tính ở mức 6.5 – 7.5. | Làm sạch dung dịch kiềm dư thừa bám trên phôi, ngăn chặn hiện tượng trung hòa ở bể axit tiếp theo. |
| Bể tẩy gỉ sét (Pickling) | Axit vô cơ (HCl 15-20% hoặc H2SO4), thời gian ngâm từ 15 – 30 phút tùy độ gỉ. | Ăn mòn cơ học và hóa học lớp oxit sắt, làm sạch bề mặt kim loại nguyên bản. Có thể kết hợp tẩy bóng điện. |
| Bể định hình bề mặt (Activation) | Dung dịch chứa Titanium Colloidal ở nhiệt độ thường, pH 8-9, thời gian 1-2 phút. | Tạo ra các mầm tinh thể mật độ cao, giúp lớp màng phosphat ở bước sau phát triển mịn, mỏng và đồng đều. |
| Bể Phosphat hóa (Phosphating) | Dung dịch Phosphat kẽm (Zn, Mn, Ni), nhiệt độ thường hoặc gia nhiệt nhẹ, thời gian 10-15 phút. | Tạo lớp màng muối kẽm xốp (trọng lượng 2-3 g/m2), chống gỉ sét ưu việt và tăng độ bám dính màng sơn tĩnh điện lên 300%. |
Quy trình vận hành hệ thống bể xử lý bề mặt chuẩn kỹ thuật (SOP)
Để hệ thống xử lý bề mặt bằng phương pháp nhúng phát huy tối đa hiệu quả, công nhân và kỹ thuật viên cần tuân thủ nghiêm ngặt quy trình chuẩn kỹ thuật (SOP). Dưới đây là các bước thao tác thực tế được khuyến nghị:
- Bước 1: Chuẩn bị phôi: Phân loại phôi kim loại theo kích thước và chất liệu. Treo phôi lên hệ thống Palang điện hoặc giỏ nhúng sao cho phôi không bị che khuất lẫn nhau, đảm bảo dung dịch tiếp xúc 100% diện tích bề mặt.
- Bước 2: Kiểm tra nồng độ hóa chất: Sử dụng buret hoặc máy đo chuyên dụng để kiểm tra nồng độ kiềm (bể tẩy dầu) và nồng độ axit (bể tẩy gỉ) trước ca làm việc. Châm thêm hóa chất nếu chỉ tiêu điểm (point) giảm dưới mức tiêu chuẩn.
- Bước 3: Vận hành tẩy dầu và gỉ: Hạ giỏ phôi từ từ vào bể tẩy dầu trong 15 phút. Nhấc giỏ lên, để nghiêng cho ráo nước 30 giây rồi chuyển sang bể rửa nước 1. Tiếp tục nhúng vào bể axit tẩy gỉ trong 20 phút.
- Bước 4: Định hình và Phosphat hóa: Chuyển phôi qua bể định hình từ 1-2 phút. Ngay lập tức nhúng phôi vào bể Phosphat hóa. Kiểm tra trực quan thấy lớp màng xám lông chuột phủ đều chứng tỏ quá trình tạo màng thành công.
- Bước 5: Rửa sạch và làm khô: Qua 2 bước rửa nước sạch cuối cùng. Đưa phôi kim loại vào lò sấy khô hoặc thổi khô hoàn toàn bằng khí nén nóng. Tuyệt đối không để hơi nước đọng lại trên khe rãnh phôi kim loại trước khi đưa vào buồng phun sơn.
Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
Quá trình vận hành dây chuyền xử lý bề mặt không tránh khỏi các rủi ro hóa học ảnh hưởng trực tiếp đến chất lượng lớp sơn tĩnh điện. Dưới đây là phân tích từ đội ngũ kỹ sư Gia Phú:
- Hiện tượng phôi kim loại bị vàng gỉ trở lại ngay sau khi sấy khô:
Nguyên nhân: Do nồng độ axit trong bể tẩy gỉ quá cao làm cháy phôi, hoặc bước rửa nước không sạch dẫn đến axit dư thừa tiếp tục ăn mòn kim loại khi gặp nhiệt. Lớp màng phosphat quá mỏng không đủ che phủ.
Cách khắc phục: Điều chỉnh lại nồng độ axit HCl. Tăng cường sục khí tại bể rửa nước. Kiểm tra lại chỉ số Tổng axit (TA) và Axit tự do (FA) tại bể Phosphat. - Lớp màng Phosphat thô, to hạt, phấn trắng dễ lau sạch:
Nguyên nhân: Bể định hình (Surface conditioning) mất tác dụng, nồng độ pH tại bể định hình tụt giảm hoặc thời gian lưu phôi quá lâu.
Cách khắc phục: Thay mới nước và hóa chất bể định hình. Rút ngắn thời gian ngâm bể Phosphat xuống đúng mức quy định 10-15 phút. - Bột sơn tĩnh điện khó bám vào vật liệu, trượt sơn:
Nguyên nhân: Bề mặt vẫn còn vi lớp màng dầu mỡ do bể kiềm bị quá tải bẩn, không đủ sức bẻ gãy liên kết dầu nhờn.
Cách khắc phục: Tăng nhiệt độ gia nhiệt bể tẩy dầu lên 60°C. Bổ sung thêm chất hoạt động bề mặt (Tenside) hoặc thay thế 50% dung dịch tẩy dầu mới.
Câu hỏi thường gặp về hệ thống xử lý bề mặt sơn tĩnh điện (FAQs)
Hệ thống phun sương hóa chất có tốt hơn phương pháp nhúng bể không?
Phương pháp phun sương (Spray pretreatment) cho hiệu suất cao hơn, thời gian xử lý nhanh, tiết kiệm hóa chất và phù hợp với dây chuyền tự động tốc độ cao. Tuy nhiên, chi phí đầu tư ban đầu lớn và khó xử lý các phôi kim loại có nhiều ngóc ngách sâu so với phương pháp nhúng ngập toàn phần.
Tần suất vệ sinh và thay hóa chất bể như thế nào là hợp lý?
Phụ thuộc vào sản lượng gia công. Thông thường, bể tẩy dầu và tẩy gỉ cần thay 100% định kỳ 1 – 2 tháng/lần. Bể Phosphat cần gạn lọc cặn (bùn Phosphat) liên tục hàng tuần để đảm bảo chất lượng lớp màng phủ.
Có thể bỏ qua công đoạn định hình bề mặt được không?
Không nên. Nếu bỏ qua bể định hình, màng Phosphat kẽm sẽ kết tinh với cấu trúc hạt rất lớn và thô. Điều này tiêu hao nhiều hóa chất Phosphat hơn, đồng thời làm giảm độ bóng mịn của màng sơn hoàn thiện phía sau.

Phân phối chính hãng
Bếp Gas Hồng Ngoại 1602 Dành Cho Lò Sấy Sơn
Thiết bị sinh nhiệt tối ưu dùng trong lò sấy sau bước xử lý bề mặt và lò sấy sơn. Đốt cháy 100% nhiên liệu, duy trì nhiệt độ ổn định, tiết kiệm chi phí năng lượng gas tối đa.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Trên đây là những thông tin chuyên môn về tầm quan trọng của công đoạn xử lý bề mặt sản phẩm. Xử lý bề mặt đúng chuẩn không chỉ bảo vệ lớp sơn mà còn nâng tầm uy tín doanh nghiệp gia công. Theo kinh nghiệm hơn 10 năm trong ngành của đội ngũ kỹ sư Gia Phú, việc đầu tư bài bản một hệ thống xử lý hóa chất đồng bộ sẽ mang lại tỷ suất hoàn vốn (ROI) cao trong dài hạn.
Nếu doanh nghiệp của bạn đang cần nâng cấp hệ thống nhúng, tư vấn thiết kế dây chuyền sơn tự động hoặc cần bảo dưỡng kỹ thuật, Công Nghệ Sơn Tĩnh Điện Gia Phú luôn sẵn sàng đồng hành. Cam kết Uy tín & Chất lượng, giá cả cạnh tranh, cùng chính sách hỗ trợ tận tâm nhất. Mọi thắc mắc bạn có thể liên hệ trực tiếp với chúng tôi qua Hotline 0912.655.558 / 0976.655.558 để được khảo sát và giải đáp chi tiết.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.