
Nguyên nhân và cách khắc phục các lỗi hay gặp phải khi phun sơn tĩnh điện là cẩm nang kỹ thuật thực chiến giúp các xưởng cơ khí giảm thiểu 90% tỷ lệ phế phẩm, tiết kiệm 25% chi phí nguyên vật liệu và đảm bảo độ bám dính màng sơn đạt chuẩn quốc tế. Khám phá giải pháp xử lý triệt để các khuyết tật bề mặt cùng sự đồng hành kỹ thuật từ đội ngũ chuyên gia tại Công Nghệ Sơn Tĩnh Điện Gia Phú.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – Triệt Tiêu Khuyết Tật Bề Mặt
Giải pháp phun sơn cầm tay công nghệ Đức cao cấp, dòng điện nạp vi sai ổn định, kiểm soát độ dày màng sơn chuẩn xác, loại trừ hoàn toàn lỗi châm kim và sần da cam.
Mục lục nội dung
- Các lỗi hay gặp phải khi phun sơn tĩnh điện là gì? Tổng quan và nguyên lý cốt lõi
- Tại sao việc kiểm soát và xử lý sớm các lỗi màng sơn lại quan trọng trong sản xuất?
- Phân tích chi tiết nguyên nhân, cơ chế và cách khắc phục 5 lỗi phổ biến nhất
- Top thiết bị công nghiệp kiểm soát chất lượng màng sơn bán chạy tại Gia Phú
- Quy trình vận hành và phòng ngừa lỗi màng sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
- Bảng tra cứu nhanh nguyên nhân và giải pháp xử lý sự cố màng sơn từ chuyên gia Gia Phú
- Câu hỏi thường gặp về cách khắc phục lỗi khi phun sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Các lỗi hay gặp phải khi phun sơn tĩnh điện là gì? Tổng quan và nguyên lý cốt lõi
Các lỗi hay gặp phải khi phun sơn tĩnh điện là các khuyết tật cơ lý hoặc thẩm mỹ hình thành trên bề mặt phôi kim loại sau quá trình phun phủ và sấy lưu hóa, bao gồm: màng sơn không đều, rỗ lỗ kim (pinholes), bong tróc từng mảng, lệch màu sắc và chảy sơn (võng sơn). Những sự cố này xuất phát từ sự mất cân bằng trong tam giác công nghệ: chuẩn bị bề mặt kim loại, thông số vận hành thiết bị súng phun và chế độ gia nhiệt của lò sấy.
Quá trình vận hành phun sơn tĩnh điện hoạt động theo nguyên lý cảm ứng điện từ trường Coulomb:
- Nguyên lý tích điện cực nòng súng: Hạt bột sơn khô đi qua điện cực cao áp nòng súng được nạp mức điện thế từ 30kV đến 100kV bằng khối biến áp Cascade, tạo thành đám mây bột ion hóa định hướng.
- Lực hút tĩnh điện trường Coulomb: Hạt bột mang điện tích dương hoặc âm bị hút cưỡng bức về phía phôi kim loại đã được nối mass tiếp địa âm, bám dính đồng đều lên toàn bộ bề mặt.
- Cơ chế lưu hóa polymer nóng chảy: Khi đi qua lò sấy đối lưu 180°C – 200°C trong 10 – 15 phút, các hạt nhựa tan chảy liên kết chéo thành lớp màng bảo vệ chai cứng bền bỉ.
Bất kỳ sự sai lệch nào về nồng độ bể hóa chất, độ ẩm khí nén cấp súng hoặc sai số nhiệt độ lò sấy đều trực tiếp phá vỡ cơ chế này và gây ra khuyết tật màng sơn.
Tại sao việc kiểm soát và xử lý sớm các lỗi màng sơn lại quan trọng trong sản xuất?
Kiểm soát chặt chẽ các thông số kỹ thuật để triệt tiêu lỗi bề mặt ngay từ lượt sơn đầu tiên là chìa khóa bảo vệ lợi nhuận và uy tín thương hiệu của các xưởng gia công cơ khí.
Theo kinh nghiệm hơn 10 năm thiết kế và chuyển giao công nghệ của đội ngũ kỹ sư Gia Phú, việc sản phẩm bị lỗi phải tẩy sơn làm lại làm tiêu hao gấp 2.5 lần chi phí hóa chất, năng lượng gas và nhân công vận hành.
Cắt giảm 20% – 30% chi phí hao phí nguyên vật liệu và nhân công
Khi sản phẩm bị khuyết tật rỗ kim hoặc bong tróc, phôi bắt buộc phải ngâm qua bồn hóa chất tẩy sơn chuyên dụng, bắn cát xử lý cơ học và sơn lại từ đầu.
Xử lý đúng quy trình ngay từ đầu giúp xưởng tận dụng tối đa 98% lượng bột thu hồi tuần hoàn và loại bỏ chi phí phát sinh do hàng phế phẩm.
Bảo đảm độ bền cơ học và tuổi thọ chống ăn mòn trên 15 năm
Màng sơn không tì vết có độ dày chuẩn 60 – 80 micromet đóng vai trò như lớp giáp ngăn cách hoàn toàn cốt kim loại với oxy không khí và độ ẩm môi trường.
Nếu để xuất hiện các lỗ kim li ti hoặc màng sơn quá mỏng, hơi ẩm sẽ thẩm thấu qua các vi lỗ gây hiện tượng rỉ sét loang lổ chỉ sau vài tháng lắp đặt ngoài trời.
Nâng cao năng lực cạnh tranh và uy tín nhà xưởng
Đối với các đơn hàng nhôm thanh định hình, vỏ tủ điện cao thế hay linh kiện cơ khí xuất khẩu, tiêu chuẩn nghiệm thu bề mặt đòi hỏi độ bóng sâu và không có khuyết tật gợn sóng.
Làm chủ kỹ thuật khắc phục sự cố giúp doanh nghiệp luôn duy trì tỷ lệ đạt chất lượng (Pass rate) trên 99%, sẵn sàng đáp ứng các tiêu chuẩn kiểm định khắt khe nhất.
Tư Vấn & Nâng Cấp Hệ Thống Sơn Tĩnh Điện Trọn Gói
Gia Phú tư vấn chuyển giao giải pháp buồng phun thu hồi, lò sấy gia nhiệt hồng ngoại 1602 và cung cấp súng phun sơn đồng bộ chuẩn công nghiệp.
Phân tích chi tiết nguyên nhân, cơ chế và cách khắc phục 5 lỗi phổ biến nhất
Dưới đây là phân tích chuyên sâu từ đội ngũ kỹ sư Gia Phú về 5 khuyết tật màng sơn thường gặp nhất tại các xưởng sản xuất cơ khí:
1. Lỗi lớp sơn dày mỏng không đều (Uneven Coating)
Cơ chế & Nguyên nhân: Do áp suất khí nén cấp súng dao động không ổn định, khoảng cách giữa súng và phôi quá xa hoặc quá gần, hoặc do thợ sơn di chuyển tay không đều nhịp. Ngoài ra, việc bơm hút bột Venturi bị mòn lõi chèn cũng khiến bột phun ra giật cục.
Cách khắc phục triệt để:
- Cân chỉnh van điều áp khí nén cấp vào tủ điều khiển súng duy trì ổn định ở mức 5.0 – 6.0 bar.
- Giữ khoảng cách súng vuông góc với bề mặt sản phẩm cố định từ 15cm đến 20cm.
- Thao tác di chuyển tay đều đặn với dải quét đè mí gối đầu từ 30% đến 50%, kiểm tra thay thế lõi chèn bơm Venturi nếu bị khuyết rãnh.
2. Lỗi rỗ lỗ kim trên bề mặt sơn (Pinholes & Pitting)
Cơ chế & Nguyên nhân: Do khí nén cấp súng bị lẫn hơi nước hoặc dầu bôi trơn từ máy nén khí; hơi ẩm đọng trong khe phôi kim loại chưa được sấy khô kiệt; hoặc do bột sơn bị ẩm mốc, lẫn tạp chất bụi bẩn.
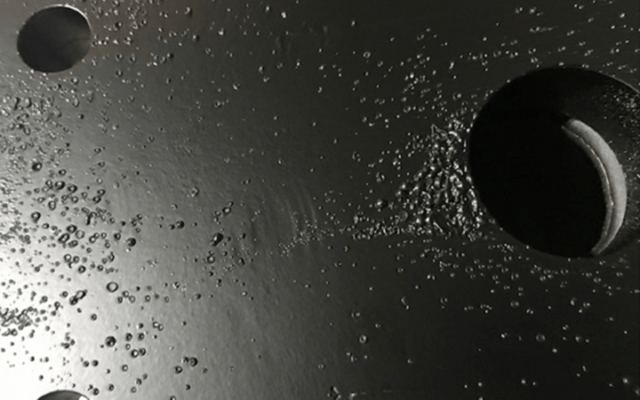
Cách khắc phục triệt để:
- Bắt buộc chạy máy sấy khí làm lạnh liên tục, xả sạch cốc lọc tách ẩm định kỳ trước mỗi ca làm việc.
- Tăng nhiệt độ buồng hấp sấy khô nước lên 110°C – 130°C trong 5 – 10 phút để đuổi sạch hơi ẩm trong các lỗ ren và mối hàn phôi.
- Sàng lọc bột sơn qua rây rung mắt lưới 100 mesh và bảo quản bột nơi khô mát dưới 33°C.
3. Lỗi bong tróc màng sơn từng mảng (Peeling & Adhesion Failure)
Cơ chế & Nguyên nhân: Xảy ra khi màng sơn không tạo được chân bám liên kết cơ hóa học với cốt kim loại do bề mặt còn dính dầu mỡ cán thép, rỉ sét, hoặc lớp màng photphat kẽm bị xốp giòn do ngâm bể hóa chất quá lâu.

Cách khắc phục triệt để:
- Kiểm tra định kỳ nồng độ điểm bể tẩy dầu kiềm và bể axit tẩy rỉ sét theo đúng chuẩn kỹ thuật hóa chất.
- Rửa sạch phôi qua bể nước tràn để trung hòa hoàn toàn độ pH trước khi sang bể định hình và photphat hóa kẽm.
- Kiểm tra độ dày màng sơn đạt ngưỡng tối thiểu 60 micromet để đảm bảo độ bền liên kết màng polymer.
4. Lỗi màu sơn không đồng nhất, lệch sắc độ (Color Inconsistency)
Cơ chế & Nguyên nhân: Do bột sơn thu hồi phối trộn vượt quá tỷ lệ 30% làm biến đổi phân bố hạt màu; bột trong thùng chưa được sục sôi tơi xốp; hoặc nhiệt độ buồng sấy phân bổ không đều làm màng sơn bị chín quá lửa ở một số vùng.
Cách khắc phục triệt để:
- Tuân thủ tỷ lệ phối trộn chuẩn: 1 phần bột thu hồi đã qua sàng rung trộn cùng 3 phần bột sơn mới nguyên sinh.
- Mở van khí đáy thùng chứa inox từ 0.5 – 1.0 bar để bột đạt trạng thái tầng sôi bồng bềnh như chất lỏng trước khi hút.
- Kiểm tra hệ thống quạt đối lưu tuần hoàn gió nóng lò sấy và cân chỉnh giàn bếp gas hồng ngoại 1602 để dải nhiệt giữ đều ở 180°C – 200°C.
5. Lỗi chảy sơn và võng màng sơn (Runs, Sags & Orange Peel)
Cơ chế & Nguyên nhân: Lớp bột phun quá dày cục bộ (vượt quá 110 micromet) khiến khối polymer khi nóng chảy bị trọng lực kéo xệ xuống; hoặc nhiệt độ nâng trong lò sấy tăng quá đột ngột làm bề mặt bột đóng rắn trước khi kịp san phẳng.
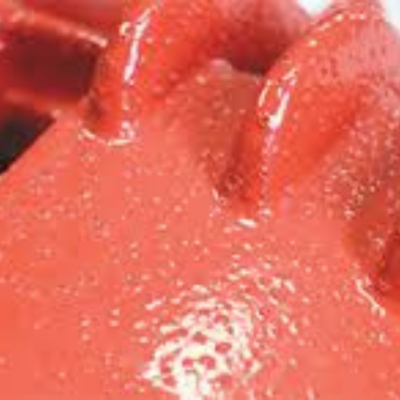
Cách khắc phục triệt để:
- Điều chỉnh lưu lượng bột cấp ra từ súng phun vừa phải, kiểm soát độ dày màng bột khô trong ngưỡng 60 – 80 micromet.
- Không để súng đứng yên một điểm trên phôi kim loại; di chuyển súng đều tốc trên các bề mặt thẳng đứng.
- Thiết lập biểu đồ gia nhiệt lò sấy nâng dần đều, giúp lớp bột có đủ thời gian tan chảy san phẳng tự nhiên trước khi lưu hóa đông cứng.
Top thiết bị công nghiệp kiểm soát chất lượng màng sơn bán chạy tại Gia Phú
Để hạn chế tối đa các lỗi bề mặt, việc trang bị hệ sinh thái thiết bị chính hãng đạt chuẩn quốc tế tại danh mục buồng phun sơn và máy móc súng phun là yếu tố quyết định:
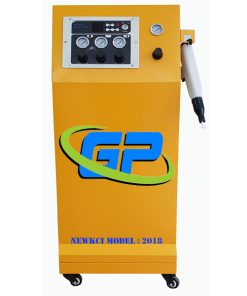
Súng Sơn Tĩnh Điện NEWKCI Model-2018
Thiết bị phun sơn cao áp công nghệ Hàn Quốc thế hệ mới, linh hoạt hiệu chỉnh điện áp, phủ sâu các khe góc hẹp và tiết kiệm bột sơn tối đa.
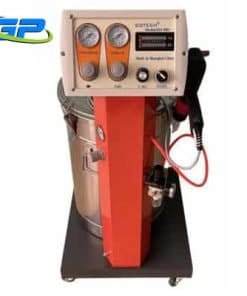
Súng Sơn Tĩnh Điện DOTECH Model: D-890
Kết cấu cơ khí mạnh mẽ dành riêng cho các phân xưởng gia công công suất lớn, vận hành bền bỉ 24/7 và linh kiện thay thế thông dụng dễ bảo trì.

Bếp Gas Hồng Ngoại 1602 Lò Sấy Sơn
Bộ đầu đốt gốm chịu nhiệt hồng ngoại chất lượng cao, đốt sạch kiệt khí gas, tỏa nhiệt đều khắp buồng sấy và tiết kiệm 25% nhiên liệu tiêu thụ.
Quy trình vận hành và phòng ngừa lỗi màng sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
Áp dụng quy trình chuẩn thao tác vận hành (SOP) 5 bước nghiêm ngặt là giải pháp hữu hiệu nhất giúp doanh nghiệp phòng ngừa từ gốc các lỗi bề mặt:
- Bước 1: Chuẩn bị và tiền xử lý bề mặt phôi kim loại: Tẩy sạch dầu mỡ gia công qua bể kiềm, tẩy rỉ sét oxit qua bể axit, rửa nước tràn chảy liên tục và tạo màng photphat kẽm liên kết; sau đó sấy khô kiệt nước ở 110°C – 130°C trong 5 – 10 phút.
- Bước 2: Chuẩn bị bột sơn và kiểm tra độ ẩm: Lựa chọn hạt bột sơn chất lượng cao từ các nhà phân phối uy tín, cho bột qua máy sàng rung lọc rác và bật van sục khí tầng sôi đáy thùng chứa inox đạt trạng thái xốp mịn hoàn toàn.
- Bước 3: Thiết lập thông số tủ súng và tiếp địa mass: Kiểm tra cọc tiếp địa mass âm của móc treo phôi đảm bảo điện trở dưới 2 Ohm; cài đặt điện áp súng từ 60kV – 80kV và áp suất khí nén cấp bột từ 5 – 6 bar.
- Bước 4: Thao tác phun phủ theo đúng kỹ thuật: Người thợ giữ súng vuông góc với phôi ở khoảng cách 15cm – 20cm, di chuyển đều tay không ngắt quãng để tạo lớp phủ đồng nhất có độ dày từ 60 – 80 micromet.
- Bước 5: Sấy lưu hóa và nghiệm thu chất lượng: Đưa chi tiết vào lò sấy duy trì nhiệt độ ổn định 180°C – 200°C trong 10 – 15 phút, làm nguội tự nhiên và kiểm tra độ bám dính bằng dao cắt lưới cùng máy đo độ dày màng sơn.
Việc sử dụng các thiết bị đạt chuẩn tại chuyên trang phun sơn tĩnh điện giúp kiểm soát chính xác từng thông số kỹ thuật trong suốt chu trình gia công.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Bộ lọc cartridge giấy/nhựa chất lượng cao giữ lại 99% bụi bột sơn lơ lửng, kéo dài tuổi thọ quạt hút và phục vụ đắc lực cho công tác bảo trì buồng sơn.
Bảng tra cứu nhanh nguyên nhân và giải pháp xử lý sự cố màng sơn từ chuyên gia Gia Phú
Để hỗ trợ kỹ thuật viên xử lý nhanh tại hiện trường xưởng gia công, Gia Phú tổng hợp bảng đối chiếu lỗi và giải pháp thực tế:
| Hiện tượng khuyết tật | Nguyên nhân cốt lõi | Biện pháp khắc phục xử lý ngay |
|---|---|---|
| Màng sơn dày mỏng không đều | Áp suất khí nén chập chờn; tay súng đưa giật cục; mòn lõi chèn Venturi | Cân chỉnh khí nén 5 – 6 bar; giữ khoảng cách súng 15 – 20cm; thay lõi chèn bơm bột |
| Rỗ lỗ kim (Pinholes) | Khí nén lẫn nước/dầu; phôi chưa khô kiệt nước; bột sơn bị ẩm kết khối | Chạy máy sấy khí nén; sấy phôi khô ở 120°C; rây bột qua lưới 100 mesh |
| Bong tróc màng sơn từng mảng | Còn dầu mỡ cơ khí; rỉ sét chưa sạch; màng photphat quá dày xốp giòn | Kiểm tra nồng độ bể tẩy dầu/axit; kiểm soát thời gian ngâm bể photphat 3 – 5 phút |
| Màu sắc bị lệch, không đồng nhất | Tỷ lệ bột thu hồi quá cao; bột chưa tầng sôi; lò sấy quá nhiệt cục bộ | Pha bột thu hồi theo tỷ lệ 1:3; sục khí đáy thùng 0.5 – 1 bar; chỉnh quạt đối lưu lò |
| Chảy sơn, võng màng polymer | Lớp bột phun quá dày (>110µm); gia nhiệt lò sấy tăng quá đột ngột | Kiểm soát độ dày màng bột 60 – 80µm; đưa súng đều tốc; nâng nhiệt lò sấy từ từ |
| Ion hóa ngược (Sần da cam) | Điện áp súng cài đặt quá cao (>85kV); khoảng cách phun quá sát phôi | Hạ điện áp súng về 40 – 60kV; lùi khoảng cách súng cách bề mặt phôi 20 – 25cm |
Câu hỏi thường gặp về cách khắc phục lỗi khi phun sơn tĩnh điện (FAQs)
- Độ dày màng sơn tĩnh điện tiêu chuẩn là bao nhiêu để không bị bong tróc hay chảy sệ?
Độ dày màng sơn tiêu chuẩn công nghiệp (DFT) đạt chất lượng tối ưu nhất nằm trong dải từ 60 đến 80 micromet; màng sơn dưới 50 micromet dễ bị bong rỉ, trên 110 micromet dễ bị chảy võng.
- Sản phẩm đã bị rỗ lỗ kim hoặc phồng rộp sau khi sấy có sơn đè lớp thứ hai được không?
Tuyệt đối không phun đè trực tiếp vì túi khí bên trong vẫn còn tồn tại; cần chà nhám phá vỡ nốt rỗ phẳng lì đến chân kim loại rồi mới phun dặm lại ở chế độ giảm điện áp (35kV – 40kV).
- Tại sao bột sơn tĩnh điện không bám dính vào bề mặt chi tiết kim loại?
Nguyên nhân phổ biến nhất là móc treo phôi bị bám sơn dày làm mất tiếp địa mass âm (điện trở > 2 Ohm), hoặc do cụm biến áp cao áp Cascade của súng bị yếu nguồn.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tư vấn kỹ thuật chuyên sâu, giải pháp chuyển giao quy trình xử lý triệt để lỗi bề mặt và nhận bảng báo giá thiết bị súng sơn chính hãng ưu đãi nhất, quý khách vui lòng liên hệ Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.