
Khu vực dây chuyền sơn tĩnh điện tại phân xưởng là trung tâm gia công trọng yếu đòi hỏi quy chuẩn an toàn cơ điện và kỹ thuật thao tác nghiêm ngặt nhằm nâng cao 40% sản lượng, bảo vệ 100% sức khỏe người lao động và kéo dài tuổi thọ thiết bị trên 15 năm. Khám phá cẩm nang an toàn thực chiến cùng giải pháp thiết kế thi công mặt bằng đồng bộ từ đội ngũ kỹ sư giàu kinh nghiệm tại Công Nghệ Sơn Tĩnh Điện Gia Phú.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1 – An Toàn Chống Phóng Điện
Thiết bị phun sơn bột cao cấp công nghệ Đức, trường tĩnh điện 100kV cực mạnh, tích hợp mạch cảm biến tự ngắt khi quá tải dòng ion uA và giảm 20% lượng bột tiêu hao.
Mục lục nội dung
- Khu vực dây chuyền sơn tĩnh điện phân xưởng là gì? Tổng quan và nguyên lý cốt lõi
- Tại sao việc kiểm soát an toàn khu vực dây chuyền sơn tĩnh điện lại mang tính sống còn?
- Phân tích chi tiết các quy chuẩn an toàn cơ điện và thông số kiểm soát khu vực chuyền sơn
- Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
- Quy trình vận hành khu vực dây chuyền sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
- Các sự cố rủi ro nguy hiểm tại khu vực chuyền sơn và biện pháp xử lý từ Gia Phú
- Câu hỏi thường gặp về an toàn khu vực dây chuyền sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Khu vực dây chuyền sơn tĩnh điện phân xưởng là gì? Tổng quan và nguyên lý cốt lõi
Khu vực dây chuyền sơn tĩnh điện tại phân xưởng là không gian công nghiệp tích hợp đồng bộ chuỗi thiết bị liên hoàn: cụm bể hóa chất tiền xử lý composite, lò sấy khô nước, buồng phun thu hồi hạt bột kín, hệ thống robot hoặc thợ phun tay cao áp, lò sấy lưu hóa nhiệt và băng tải xích treo liên tục. Không gian này vận hành dựa trên nguyên lý lực hút tĩnh điện trường Coulomb giữa các hạt bột polymer nạp điện cao áp (30kV – 100kV) và phôi kim loại đã được nối mass tiếp địa âm an toàn.

Nguyên lý hoạt động cốt lõi của không gian dây chuyền sơn tĩnh điện đòi hỏi sự kiểm soát nghiêm ngặt giữa cơ – điện và nhiệt động học:
- Nguyên lý nạp điện trường và dẫn hướng hạt bột: Hạt bột sơn khô tơi xốp được luồng khí nén đẩy qua đầu kim phát ion vonfram nòng súng mang điện tích cực đại 100kV, bị hút cưỡng bức về phía phôi kim loại treo trên xích tải tiếp địa âm (điện trở nối đất bắt buộc dưới 2 Ohm).
- Cơ chế kiểm soát dòng khí buồng thu hồi: Quạt hút ly tâm duy trì lưu lượng khí và vận tốc gió qua các cửa mở từ 0.5 – 0.7 m/s, giữ nồng độ bụi trong buồng luôn dưới 50% giới hạn nổ dưới (LEL < 15 g/m³) và thu hồi tái sinh 98% lượng bột lơ lửng.
- Lưu hóa nhiệt đối lưu liên kết chéo: Chi tiết sau khi bám kín bột được vận chuyển vào lò nung gia nhiệt bằng giàn bếp gas hồng ngoại 1602 ở nhiệt độ 180°C – 200°C trong 10 – 15 phút, giúp polymer nóng chảy và đóng rắn thành lớp màng chai cứng.
Tại sao việc kiểm soát an toàn khu vực dây chuyền sơn tĩnh điện lại mang tính sống còn?
Kiểm soát an toàn môi trường và cơ điện tại khu vực chuyền sơn là điều kiện tiên quyết giúp doanh nghiệp bảo vệ tính mạng công nhân, duy trì giấy phép thẩm duyệt an toàn PCCC và loại trừ 100% nguy cơ hỏa hoạn do bụi sơn hoặc rò rỉ điện.
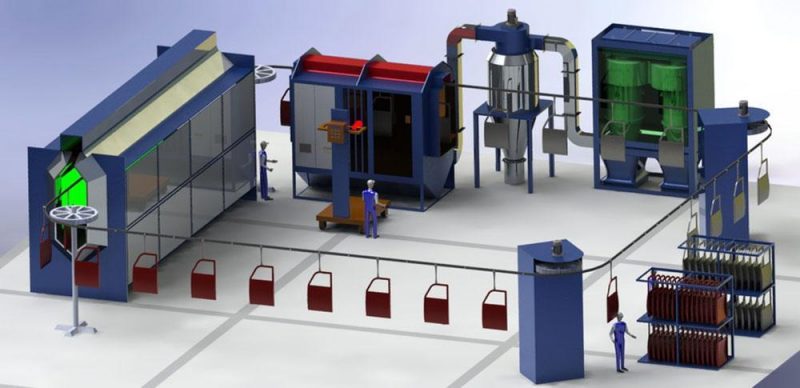
Theo kinh nghiệm hơn 10 năm thiết kế và chuyển giao công nghệ dây chuyền sơn của đội ngũ kỹ sư Gia Phú, việc quản lý an toàn chặt chẽ mang lại những giá trị cốt tử:
Loại trừ nguy cơ chập cháy điện và giật hồ quang cao áp
Các thiết bị điện trong khu vực chuyền sơn hoạt động ở mức điện thế lên tới 100kV; nếu hệ thống dây dẫn bị hở, đấu nối sai quy cách hoặc ẩm ướt, hiện tượng phóng tia lửa điện có thể xảy ra tức thì.
Bố trí thiết bị điện nơi khô ráo, thoáng mát, lắp đặt hệ thống chống sét lan truyền và kiểm tra định kỳ dây dẫn giúp triệt tiêu hoàn toàn sự cố giật điện nguy hiểm cho thợ đứng máy.
Triệt tiêu nguy cơ cháy nổ bụi bột sơn trong buồng kín (Dust Explosion)
Bụi sơn tĩnh điện kích thước 30 – 50 micromet bay lơ lửng có thể bắt cháy khi gặp nguồn nhiệt lò sấy hoặc tia lửa điện phóng ra từ móc treo mất tiếp địa mass.
Cách ly nguồn lửa trần trong bán kính 10 mét, trang bị quạt hút chống nổ và hệ thống van dập lửa tự động giúp bảo toàn tài sản máy móc nhà xưởng trước nguy cơ hỏa hoạn.
Bảo vệ sức khỏe hệ hô hấp và ngăn ngừa bệnh nghề nghiệp
Khu vực chuyền sơn tiếp xúc với hóa chất axit/kiềm tiền xử lý và bột nhựa polyme; nếu không trang bị bảo hộ đạt chuẩn, người lao động dễ mắc các bệnh về da và suy giảm chức năng phế quản.
Trang bị đồ bảo hộ chống tĩnh điện và mặt nạ lọc bụi chuyên dụng P100 giúp bảo vệ toàn diện sức khỏe cho đội ngũ thợ vận hành.
Tư Vấn & Nâng Cấp Hệ Thống Sơn Tĩnh Điện Trọn Gói
Gia Phú tư vấn chuyển giao giải pháp buồng phun thu hồi, lò sấy gia nhiệt hồng ngoại 1602 và cung cấp súng phun sơn đồng bộ chuẩn công nghiệp.
Phân tích chi tiết các quy chuẩn an toàn cơ điện và thông số kiểm soát khu vực chuyền sơn
Kiểm soát mặt bằng dây chuyền sơn tĩnh điện đòi hỏi sự tuân thủ nghiêm ngặt các chỉ số kỹ thuật về điện trường, nồng độ bụi và tiêu chuẩn cơ tính:
1. Quy chuẩn an toàn cơ điện và chống sét lan truyền
- Vị trí lắp đặt thiết bị điện: Tủ điều khiển PLC, biến tần và hộp súng sơn phải đặt ở khu vực khô ráo, thoáng mát, cách xa bồn hóa chất tẩy rửa có tính ăn mòn và cách sàn tối thiểu 30cm để tránh ẩm ướt.
- Hệ thống dây dẫn và thiết bị bảo vệ: Toàn bộ dây cáp điện cao thế và dây nguồn 3 pha 380V phải đi trong máng gen chống cháy, trang bị aptomat chống giật RCCB và thiết bị cắt lọc sét lan truyền (SPD).
- Tiếp địa mass khử tĩnh điện (Grounding): Điện trở nối đất từ cọc tiếp địa âm sâu đo tới khung ray xích tải, vỏ buồng sơn và móc treo phôi bắt buộc phải đạt thông số dưới 2 Ohm (chuẩn NFPA 33).
2. Tiêu chuẩn chất lượng màng sơn hoàn thiện tại khu vực chuyền
Sản phẩm hoàn thiện khi xuất khỏi khu vực lò sấy phải đáp ứng đầy đủ các bài kiểm tra cơ lý theo tiêu chuẩn quốc tế:
- Độ cứng màng sơn (ASTM D3363): Đạt tối thiểu cấp độ 2H – 3H trên thang đo độ cứng bút chì, chống trầy xước bề mặt khi cọ xát.
- Độ bám dính (ASTM D3359 / D2197): Đạt điểm 5B trên thử nghiệm dao cắt lưới hình mắt cáo, màng sơn không bị tróc vảy khi dán kéo băng keo thử lực.
- Độ dày màng sơn khô (DFT): Duy trì chuẩn xác trong ngưỡng 60 – 80 micromet, đảm bảo độ bao phủ đồng đều không có khuyết tật rỗ lỗ kim hay gợn sóng vỏ cam.
| Hạng mục kiểm soát an toàn | Giá trị tiêu chuẩn công nghiệp | Ý nghĩa kiểm soát thực tế |
|---|---|---|
| Điện trở tiếp địa hệ thống (Grounding) | Dưới 2 Ohm (Tiêu chuẩn NFPA 33) | Triệt tiêu tĩnh điện cảm ứng, loại trừ phóng tia lửa điện hồ quang |
| Vận tốc gió qua cửa mở buồng sơn | 0.5 – 0.7 m/s | Duy trì nồng độ bụi buồng sơn dưới 50% LEL (< 15 g/m³) |
| Chuẩn bảo vệ tủ điện khu vực chuyền | IP65 / Chuẩn chống nổ Ex d IIB T4 | Ngăn ngừa bụi sơn mịn xâm nhập gây đoản mạch và phóng điện bên trong tủ |
| Áp suất khí nén cấp buồng sơn | 5.0 – 6.0 bar (Khí khô không lẫn dầu) | Cấp áp lực ổn định cho bơm Venturi, ngăn ngừa rỗ khí màng sơn |
| Nhiệt độ lò sấy lưu hóa polymer | 180°C – 200°C trong 10 – 15 phút | Nóng chảy và đóng rắn hoàn toàn lớp bột sơn tạo màng chai cứng |
| Độ bám dính màng sơn xuất xưởng | Điểm 5B (ASTM D3359) / Cấp 4 (ASTM D2197) | Màng sơn liên kết chặt chẽ với cốt kim loại, không bong tróc khi va đập |
Top thiết bị công nghiệp mũi nhọn trong dây chuyền sơn tĩnh điện Gia Phú
Để đảm bảo khu vực dây chuyền vận hành nhịp nhàng với độ an toàn PCCC cao nhất, Gia Phú nhập khẩu và phân phối trực tiếp các dòng thiết bị đồng bộ tiêu chuẩn quốc tế:
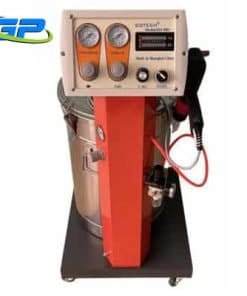
Súng Sơn Tĩnh Điện DOTECH Model: D-890 (Hàn Quốc)
Kết cấu cơ khí mạnh mẽ dành riêng cho các phân xưởng gia công công suất lớn, vận hành bền bỉ 24/7 và linh kiện thay thế thông dụng dễ bảo trì.
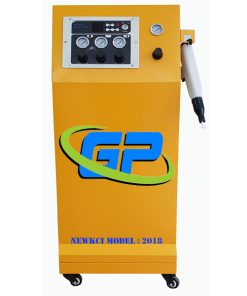
Súng Sơn Tĩnh Điện NEWKCI Model-2018 (Hàn Quốc)
Thiết bị phun sơn cao áp công nghệ Hàn Quốc thế hệ mới, linh hoạt hiệu chỉnh điện áp, phủ sâu các khe góc hẹp và tiết kiệm bột sơn tối đa.

Bếp Gas Hồng Ngoại 1602 Chuyên Dụng Lò Sấy
Bộ đầu đốt gốm chịu nhiệt hồng ngoại chất lượng cao, đốt sạch kiệt khí gas, tỏa nhiệt đều khắp buồng sấy và tiết kiệm 25% nhiên liệu tiêu thụ.
Quy trình vận hành khu vực dây chuyền sơn tĩnh điện chuẩn kỹ thuật (SOP 5 bước)
Thực hiện quy trình chuẩn hóa thao tác vận hành (SOP) 5 bước nghiêm ngặt giúp bảo đảm dây chuyền hoạt động trơn tru và an toàn tuyệt đối:
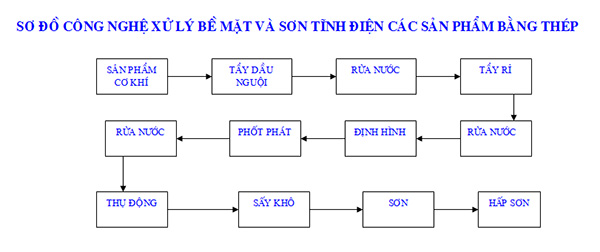
- Bước 1: Tiền xử lý hóa chất bề mặt phôi kim loại: Nhúng phôi qua hệ thống bể composite: tẩy sạch dầu mỡ kiềm, tẩy rỉ sét oxit qua bể axit, rửa nước tràn chảy liên tục và tạo màng photphat kẽm liên kết; sau đó hấp sấy khô nước ở nhiệt độ 110°C – 130°C trong 5 – 10 phút.
- Bước 2: Gá treo sản phẩm và kiểm tra tiếp địa mass: Móc chắc chắn phôi kim loại lên móc treo của băng tải xích treo 5T; dùng đồng hồ đo điện trở tiếp địa nối đất đảm bảo thông số dưới 2 Ohm. Tuyệt đối không để vật cứng, đồ vật dễ va chạm gần hành lang di chuyển của xích tải.
- Bước 3: Vận hành buồng phun sơn thu hồi bột: Bật cụm quạt hút buồng sơn trước khi bật súng phun 3 phút; thợ sơn mặc đầy đủ trang bị PPE (mặt nạ lọc bụi P100, kính bảo hộ kín, quần áo chống tĩnh điện); điều chỉnh súng ở điện áp 60kV – 80kV, giữ khoảng cách 15cm – 20cm để tạo màng bột phủ đều 60 – 80 micromet.
- Bước 4: Sấy định hình lưu hóa nhiệt trong lò nung: Băng chuyền đưa phôi vào lò sấy duy trì nhiệt độ 180°C – 200°C trong 10 – 15 phút gia nhiệt bằng giàn bếp gas hồng ngoại 1602, nung chảy polymer thành lớp màng chai cứng.
- Bước 5: Làm nguội tự nhiên, kiểm tra chất lượng và đóng gói: Để sản phẩm hạ nhiệt tự nhiên ngoài không gian sạch; kiểm tra độ dày màng sơn bằng máy đo từ tính, kiểm tra độ bám dính bằng dao cắt lưới và bọc màng bảo vệ xuất xưởng.
Doanh nghiệp có nhu cầu mở rộng quy mô có thể kết nối đồng bộ thiết bị cùng hệ sinh thái dây chuyền sơn tĩnh điện chuyên dụng của Gia Phú để xây dựng nhà máy hiện đại nhất.

Filter Thu Hồi Bột Sơn Tĩnh Điện Chuyên Dụng
Bộ lọc cartridge giấy/nhựa chất lượng cao giữ lại 99% bụi bột sơn lơ lửng, kéo dài tuổi thọ quạt hút và phục vụ đắc lực cho công tác bảo trì buồng sơn.
Các sự cố rủi ro nguy hiểm tại khu vực chuyền sơn và biện pháp xử lý từ Gia Phú
Kiểm soát quy trình vận hành phân xưởng đòi hỏi kỹ thuật viên nhận diện sớm các nguy cơ mất an toàn để xử lý triệt để:
- Xuất hiện tia lửa điện hồ quang phóng ra giữa đầu súng và phôi: Do móc treo bị bám sơn dày làm mất tiếp địa mass âm hoặc thợ đưa súng quá sát phôi dưới 10cm. Cách xử lý: Buông cò súng ngay lập tức, ngắt công tắc cao áp trên tủ điều khiển, cạo sạch lớp sơn cách điện trên móc treo kim loại trước khi tiếp tục.
- Bột sơn phát tán mù mịt ra ngoài buồng phun: Quạt hút ly tâm bị đứt dây curoa hoặc các lõi lọc cartridge bị nghẹt bụi không thể thông khí. Cách xử lý: Dừng súng phun, kích hoạt van xả khí rũ bụi tự động, kiểm tra lực căng dây curoa quạt hút và đo lại tốc độ gió cửa buồng.
- Sản phẩm bị va chạm, kẹt trên đường ray xích tải: Do phôi gá treo không chắc chắn hoặc góc nghiêng của đường ray dốc quá lớn. Cách xử lý: Nhấn nút dừng khẩn cấp (Emergency Stop) dừng chuyền xích, gỡ bỏ phôi kẹt và cân chỉnh lại cữ treo lò xo an toàn.
- Rò rỉ mùi khí gas quanh khu vực lò sấy: Do mối ren van điều áp hoặc đường ống cấp gas giàn đốt 1602 bị rách gioăng cao su. Cách xử lý: Khóa ngay van gas tổng ngoài trạm bồn, mở toàn bộ cửa xưởng thông gió tự nhiên, tuyệt đối không bật công tắc điện hay quạt thông gió thông thường để tránh kích nổ.
Câu hỏi thường gặp về an toàn khu vực dây chuyền sơn tĩnh điện (FAQs)
- Tại sao thiết bị điện trong khu vực chuyền sơn bắt buộc phải lắp nơi khô ráo, thoáng mát?
Khu vực chuyền sơn có độ ẩm cao từ cụm bể tẩy rửa hóa chất và bụi sơn mịn lơ lửng; nếu thiết bị điện bị ẩm ướt hoặc bám bụi dày sẽ gây đoản mạch, rò rỉ điện cao thế và kích hoạt tia lửa điện gây cháy nổ bụi.
- Điện trở tiếp địa an toàn cho khu vực dây chuyền sơn tĩnh điện là bao nhiêu?
Theo tiêu chuẩn quốc tế NFPA 33 và quy chuẩn an toàn lao động tại Việt Nam, điện trở tiếp địa nối đất từ phôi kim loại, móc treo và vỏ buồng sơn bắt buộc phải đo được dưới 2 Ohm.
- Có được để các vật cứng hoặc đồ vật dễ va đập gần hành lang dây chuyền xích tải không?
Tuyệt đối không để vật cản gần đường ray xích tải vì khi phôi kim loại đang chuyển động va chạm vào vật cứng sẽ làm rơi phôi, gây kẹt xích làm cháy mô tơ giảm tốc và có thể phát sinh tia lửa cơ học nguy hiểm.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Nếu bạn có bất kỳ thắc mắc nào về việc thiết kế, vận hành và quản lý an toàn khu vực dây chuyền sơn tĩnh điện tại phân xưởng, hãy liên hệ trực tiếp với các chuyên gia tại Gia Phú để được hỗ trợ kỹ thuật nhanh chóng và chính xác nhất:
- CÔNG TY TNHH SƠN TĨNH ĐIỆN GIA PHÚ
- VPGD: Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội
- Hotline kỹ thuật & tư vấn: 0912.655.558 – 0976.655.558
- Email: thietbison@gmail.com
- Website chính thức: https://giaphu.com.vn | https://thietbison.com
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.