
Sự khác nhau giữa sơn tĩnh điện và sơn thông thường nằm ở nguyên lý bám dính vật lý, độ bền cơ học vượt trội và hiệu quả kinh tế trong ứng dụng công nghiệp dài hạn. Để hiểu rõ giải pháp phủ bề mặt tối ưu nhất cho vật liệu kim loại và gia công cơ khí, hãy cùng các chuyên gia tại Công Nghệ Sơn Tĩnh Điện Gia Phú phân tích chuyên sâu các thông số kỹ thuật của hai phương pháp này.
Mục lục nội dung
- Sự khác nhau giữa sơn tĩnh điện và sơn thông thường là gì? Tổng quan và nguyên lý hoạt động
- Tại sao việc lựa chọn đúng phương pháp sơn lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết đặc tính kỹ thuật: Sơn tĩnh điện vs Sơn thông thường
- Quy trình vận hành và thi công phủ bề mặt chuẩn kỹ thuật (SOP)
- Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về sự khác nhau giữa sơn tĩnh điện và sơn thông thường (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Chuyển giao công nghệ 100%
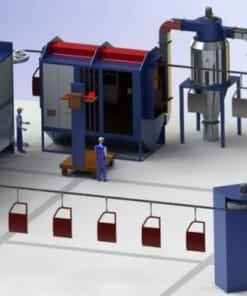
Dây Chuyển Sơn Tĩnh Điện Tự Động – Tối Ưu Năng Suất
Giải pháp toàn diện thay thế hoàn toàn sơn thủ công. Nâng cao chất lượng bề mặt, tiết kiệm 20% lượng bột sơn và giảm thiểu tối đa chi phí nhân công cho nhà máy.
Sự khác nhau giữa sơn tĩnh điện và sơn thông thường là gì? Tổng quan và nguyên lý hoạt động
Sơn là một lớp phủ quan trọng trong lĩnh vực sản xuất cơ khí và xây dựng, mang lại cả tính thẩm mỹ và bảo vệ vật liệu chống lại sự ăn mòn. Tuy nhiên, sự khác biệt căn bản giữa hai phương pháp này nằm ở trạng thái vật lý của nguyên liệu và cơ chế bám dính.
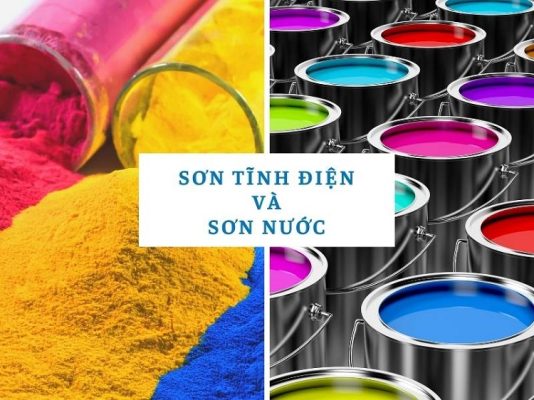
- Nguyên lý sơn thông thường (Sơn lỏng/Sơn nước): Là phương pháp sử dụng sơn dạng lỏng (gốc nước hoặc dung môi hữu cơ). Sự bám dính xảy ra nhờ sự bay hơi của dung môi, để lại lớp nhựa polymer đóng rắn tự nhiên trên bề mặt. Quá trình này không đòi hỏi gia nhiệt nhưng dễ bị tác động bởi độ ẩm và nhiệt độ môi trường xung quanh.
- Nguyên lý của Sơn Tĩnh Điện (Powder Coating): Là công nghệ phủ bề mặt hoàn toàn khô. Bột sơn rắn (chứa nhựa, bột màu và chất phụ gia) được tích điện tích dương (+) qua hệ thống súng phun. Vật liệu kim loại cần sơn được nối đất mang điện tích âm (-). Lực hút tĩnh điện mạnh mẽ sẽ kéo các hạt bột bám chặt vào bề mặt kim loại. Sau đó, sản phẩm được đưa qua lò sấy ở nhiệt độ 180°C – 200°C để lớp bột nóng chảy và liên kết chéo, tạo thành lớp màng bảo vệ siêu bền.
Tại sao việc lựa chọn đúng phương pháp sơn lại quan trọng trong sản xuất công nghiệp?
Việc quyết định sử dụng công nghệ phủ nào không chỉ ảnh hưởng đến diện mạo sản phẩm mà còn tác động trực tiếp đến biên độ lợi nhuận và khả năng cạnh tranh của doanh nghiệp gia công.
Tối ưu hóa chi phí đầu tư và vận hành dài hạn
Mặc dù chi phí đầu tư thiết bị ban đầu cho một hệ thống sơn lỏng truyền thống rẻ hơn, nhưng về lâu dài, công nghệ bột tĩnh điện lại mang lại ROI (Tỷ suất hoàn vốn) vượt trội. Bột sơn khô có thể được thu hồi và tái sử dụng lên đến 98% qua hệ thống filter buồng phun, trong khi sơn lỏng dư thừa (overspray) bị thất thoát hoàn toàn và tốn thêm chi phí xử lý rác thải độc hại.
Đảm bảo độ bền cơ học và nâng cao tuổi thọ sản phẩm
Trong các môi trường công nghiệp khắc nghiệt, lớp phủ cần chịu được va đập, ma sát và hóa chất. Nhờ quá trình liên kết nhiệt (curing), màng sơn tĩnh điện cứng hơn gấp nhiều lần so với sơn dung môi. Nó không bị nứt nẻ, bong tróc hay phai màu dưới tia UV, giúp các sản phẩm kim loại ngoài trời kéo dài tuổi thọ lên đến hàng chục năm.

Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Wagner PEM-X1
Công nghệ tĩnh điện cao áp từ Đức, giúp hạt sơn bám dính hoàn hảo vào mọi góc khuất, giải quyết triệt để sự cố lãng phí bột sơn thường gặp.
Phân tích chi tiết cấu tạo và thông số kỹ thuật của lớp phủ
Để nhận định rõ rệt sự khác biệt, kỹ sư tại Gia Phú đã phân tích trực tiếp độ bền và hiệu năng của hai loại sơn này dựa trên các tiêu chí vận hành thực tế.
Chất lượng liên kết và độ dày màng sơn
Khác với sơn lỏng chỉ khô bằng quá trình bay hơi, sơn tĩnh điện trải qua quá trình nhiệt luyện. Ở 200°C, các hạt bột Epoxi/Polyester nóng chảy và đan xen phân tử, tạo ra độ dày màng sơn đạt chuẩn từ 60 – 80 micron chỉ trong một lần phun duy nhất. Đối với sơn thông thường, để đạt được độ dày này, thợ sơn phải thi công từ 2 đến 3 lớp chờ khô, làm tăng nguy cơ chảy xệ (runs/sags).
Tiêu chuẩn an toàn và thân thiện môi trường (Eco-Friendly)
Sơn thông thường chứa từ 30% đến 70% là các hợp chất hữu cơ dễ bay hơi (VOCs). Khi thi công, khí độc phát tán gây hại nghiêm trọng cho hệ hô hấp của người lao động và làm thủng tầng ozone. Ngược lại, sơn bột rắn là công nghệ 100% không dung môi. Không có VOCs phát thải, đảm bảo an toàn tuyệt đối và đáp ứng mọi tiêu chuẩn ISO về môi trường xanh.
Bảng so sánh kỹ thuật tổng hợp
| Tiêu chí đánh giá | Công nghệ Sơn Tĩnh Điện | Sơn Nước / Sơn Dầu Thông Thường |
|---|---|---|
| Quy trình thi công | Sử dụng hệ thống súng cao áp, phải nung ở 180°C – 200°C. | Lăn, quét, phun khí nén truyền thống. Tự khô ở nhiệt độ phòng. |
| Lực bám dính | Lực hút tĩnh điện phân tử cực mạnh, không bong tróc cục bộ. | Phụ thuộc lớn vào chất lượng lớp sơn lót và độ nhám bề mặt. |
| Khả năng tái sử dụng | Thu hồi đến 98% qua Cyclone/Filter buồng phun. | 0% tái sử dụng. Sơn rơi vãi trở thành chất thải công nghiệp. |
| Kháng hóa chất & UV | Chống ăn mòn tuyệt vời, màu sắc bền bỉ hàng chục năm. | Dễ bị ố vàng, phấn hóa (chalking) và gỉ sét khi ở ngoài trời lâu. |
| Vật liệu tương thích | Chủ yếu là kim loại (Sắt, Nhôm, Thép) chịu được nhiệt độ sấy cao. | Đa dạng: Gỗ, nhựa, thạch cao, bê tông, kim loại. |
Quy trình vận hành và lắp đặt hệ thống sơn chuẩn kỹ thuật (SOP)
Để tối ưu hóa độ bền, đặc biệt là đối với kim loại, quá trình thi công bột sơn tĩnh điện đòi hỏi một quy trình vận hành (SOP) tự động hóa khép kín nghiêm ngặt hơn hẳn so với sơn thông thường.

- Bước 1: Tiền xử lý bề mặt hóa chất: Khác với sơn lỏng chỉ cần chà nhám, vật liệu kim loại trước khi sơn tĩnh điện phải trải qua hệ thống bể nhúng (Tẩy dầu, Tẩy gỉ axit, Định hình, Phosphat hóa/Chromat hóa) để tạo ra lớp màng photphat chống oxy hóa và tăng cường chân bám cho bột sơn.
- Bước 2: Sấy khô vật liệu: Đưa chi tiết qua lò sấy nước ở 100°C – 120°C để bốc hơi hoàn toàn độ ẩm trên bề mặt kim loại.
- Bước 3: Phun sơn tĩnh điện: Kết nối máy nén khí, cài đặt dòng điện trên súng phun tĩnh điện từ 60kV – 80kV. Tiến hành phun đều tay trong buồng thu hồi bột tự động. Lực từ trường sẽ ép chặt các hạt bột vào mọi góc cạnh của sản phẩm.
- Bước 4: Nhiệt luyện (Curing) đóng rắn: Di chuyển sản phẩm theo băng tải xích treo vào Lò sấy sơn. Cài đặt bếp gas hồng ngoại hoặc điện trở gia nhiệt ở 180°C – 200°C duy trì liên tục trong 10 – 15 phút.
- Bước 5: Làm mát và KCS: Đưa sản phẩm ra ngoài làm nguội tự nhiên, kiểm tra độ dày màng sơn bằng máy đo điện từ trước khi đóng gói xuất xưởng.
Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
Trong quá trình vận hành hai hệ thống, các kỹ sư thường đối mặt với các dạng lỗi khác biệt. Dưới đây là phân tích và hướng xử lý từ đội ngũ Gia Phú:
- Sự cố trên hệ thống sơn lỏng:
- Hiện tượng chảy xệ (Sagging): Xảy ra do pha dung môi quá loãng hoặc phun quá dày tại một điểm. Giải pháp: Kiểm soát tỷ lệ pha trộn và khoảng cách súng phun khí nén chuẩn 20cm.
- Bề mặt sần sùi (Da cam): Dung môi bay hơi quá nhanh do nhiệt độ xưởng cao. Giải pháp: Chuyển sang sử dụng dung môi bay hơi chậm (Retarder).
- Sự cố trên hệ thống sơn tĩnh điện:
- Hiệu ứng lồng Faraday: Bột sơn không bám vào các góc chết, góc lõm sâu của sản phẩm. Giải pháp: Sử dụng súng phun cao cấp (như Wagner, KCI) có tính năng điều chỉnh luồng Microampe, giảm điện áp và thay đổi đầu béc phun hẹp.
- Phóng điện ngược (Back Ionization): Bề mặt màng sơn bị châm kim do tích tụ quá nhiều điện tích. Giải pháp: Giảm điện áp súng (kV) và tăng khoảng cách từ mũi súng đến vật sơn.

Bếp Gas Hồng Ngoại 1602 Dành Cho Lò Sấy Sơn
Phụ kiện gia nhiệt lò sấy tiên tiến giúp chuyển hóa 95% gas thành bức xạ hồng ngoại. Gia nhiệt siêu tốc, giúp lớp sơn bột đóng rắn hoàn hảo, phẳng mịn và bền màu, tiết kiệm nhiên liệu tối đa.
Câu hỏi thường gặp về sự khác nhau giữa sơn tĩnh điện và sơn thông thường (FAQs)
- Gỗ và nhựa có thể ứng dụng sơn tĩnh điện được không?
Rất khó. Nguyên lý sơn tĩnh điện đòi hỏi vật liệu phải dẫn điện tốt (để nối đất) và chịu được nhiệt độ sấy 200°C. Gỗ và nhựa dễ bị biến dạng và cháy ở nhiệt độ này. Với các vật liệu này, sơn phủ dung môi (sơn PU, sơn Acrylic) vẫn là ưu tiên hàng đầu.
- Chi phí đầu tư hệ thống nào đắt hơn?
Chi phí thiết lập dây chuyền tĩnh điện (Gồm bể hóa chất, buồng thu hồi, súng tĩnh điện, lò sấy) ban đầu đắt hơn nhiều so với sắm máy nén khí và súng phun sơn lỏng. Tuy nhiên, tính về lâu dài, tĩnh điện lại rẻ hơn nhờ việc tiết kiệm được bột sơn (thu hồi 98%) và giảm thiểu bảo trì sản phẩm do độ bền cao.
- Tại sao các sản phẩm ngoài trời lại ưu tiên sơn bột tĩnh điện?
Lớp phủ tĩnh điện sử dụng gốc nhựa Polyester có khả năng kháng tia cực tím (UV) cực mạnh, không bị phấn hóa hay ngả vàng. Nó tạo ra một lớp bảo vệ kim loại hoàn toàn khỏi quá trình oxy hóa, độ ẩm và mưa axit, vượt xa khả năng của sơn dầu.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Sự đầu tư chuyển đổi từ sơn thủ công truyền thống sang hệ thống công nghệ cao là bước đệm vững chắc giúp doanh nghiệp cơ khí bứt phá năng suất. Để được tư vấn chi tiết về việc ứng dụng công nghệ sơn phù hợp cho nhà xưởng của bạn, vui lòng liên hệ trực tiếp với chuyên gia qua Hotline: 0912.655.558 / 0976.655.558 hoặc ghé thăm văn phòng trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.